Türkçe
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Hassas İş Tutma için Profesyonel Üreticiden Sıfır Noktalı Sıkma Aynası Serisi
Sıfır Noktalı Sıkma Aynası serisinin güvenilir hacim tedarikçisi olarak,JWGRIPsıkı tolerans kontrolü ile tespit aynaları, L-plaka taşıyıcıları ve çok konumlu sıkıştırma plakalarını tasarlar ve üretir. Bu makine tarafındaki sabitleme donanımı, konumlandırma tekrarlanabilirliğini parça kalitesinin, gözetimsiz işlemenin ve hızlı fikstür değişiminin temeli olarak gören atölyeler için tasarlanmıştır. Tam bir sıfır noktası kurulumu oluşturmak için ayrıca Sıfır Noktası Palet Serisi veCNC Kendinden Merkezlemeli Mengenelerfikstür tarafı ve iş parçası tarafı konfigürasyonu için. Tüm önemli yerleştirme yüzeyleri, sürekli çevrimli üretim altında uzun vadeli istikrarlı performansı garanti etmek için sertleştirilmiş hassas zemin işlemeyi benimser.
Kritik Performans Metrikleri
Tekrar konumlandırma doğruluğu en önemli sayıdır. Kaliteli bir ayna, paleti birkaç mikron içinde binlerce kez aynı konuma döndürür. Ancak kağıt üzerindeki doğruluğun, kilitleme mekanizması hızla aşınırsa veya tespit yüzeylerine kir girerse hiçbir anlamı yoktur. Pek çok üretici broşürlerde etkileyici teorik doğruluk parametreleri yayınlıyor, ancak bu rakamlar sürekli kesme, talaş sıçraması ve soğutma sıvısı erozyonunun olduğu gerçek dünya atölye koşulları altında sürdürülemez.
Aşağı çekme kuvveti de aynı derecede önemlidir: Aynanın paleti referans yüzlerine doğru sıkıca çekmesi gerekir, böylece kesme kuvvetleri ve titreşim paleti kaldıramaz veya kaydıramaz. Farklı işleme yükleri, farklı sıkma kuvveti sınıfları gerektirir. Hafif kesilmiş hassas parçalar aşırı çekme kuvveti gerektirmezken, kalın metal levhalar için ağır talaş kaldırma frezeleme, kesme darbesine direnmek için yüksek dereceli sıkma çıkışı gerektirir.
Kirlenmeye karşı dayanıklılık genellikle hafife alınır. Makinenin içinde her yerde talaş, soğutma sıvısı ve toz bulunur. İyi yalıtılmış bir ayna, konum yüzeylerinin temiz kalmasını sağlar çünkü referans yüzleri arasındaki küçük bir parçacık bile konum sapmasına neden olur. Güvenilir sızdırmazlık yapıları olmadan, ince döküntüler hassas veri yüzeylerini kademeli olarak çizecek ve seri üretilen bileşenler için gizli kalite risklerini beraberinde getirecektir.
Uzun vadeli tutarlılık gerçek değeri belirler: On binlerce döngüden sonra yaylar, bilyalar ve sertleştirilmiş yüzeyler hala aynı tekrarlanabilirliği sağlamalıdır. Malzeme kalitesi ve ısıl işlem bu ömrü belirler. Kalitesiz hammaddeler veya eksik ısıl işlem süreçleri, uzun süreli çalışma sonrasında iç hareketli parçaların yorulma deformasyonuna yol açacaktır.
Temel Mekanik Prensipler
Çoğu sıfır noktalı ayna, yay yüklü bir mekanik kilitleme göbeği kullanır: palet içeri itildiğinde, konik veya küresel elemanlar onu ortalar ve yaylar onu aşağı çekip kilitler. Serbest bırakma, pnömatik veya manuel olarak tetiklenir, bu da tüm işlemin hızlı ve operatörün gücünden bağımsız olmasını sağlar. Operatörlerin kenetleme veya kelepçeyi açma işini tamamlamak için büyük fiziksel kuvvet uygulamasına gerek yoktur.
Konumlandırma yüzeyleri sertleştirilmiş ve hassas taşlanmıştır, bu nedenle sık sık yüksek kuvvetle sıkma durumunda bile aşınma minimum düzeyde kalır. Yüksek hassasiyetli taşlama, yüzey kusurlarını ortadan kaldırır ve tüm önemli temas alanlarının düz olmasını sağlar.
Sıkma kuvveti cıvatalar yerine mekanik olarak üretildiğinden kilitleme durumu her zaman tutarlıdır; torkta değişiklik olmaz, aşırı sıkma olmaz, az sıkma olmaz. Geleneksel cıvata sıkmalı fikstürler büyük ölçüde manuel çalıştırma deneyimine dayanır ve bu da farklı çalışanlar arasında kolayca tutarsız sıkma sonuçları yaratır.
Farklı makine tarafındaki işler için dört ayna çeşidi
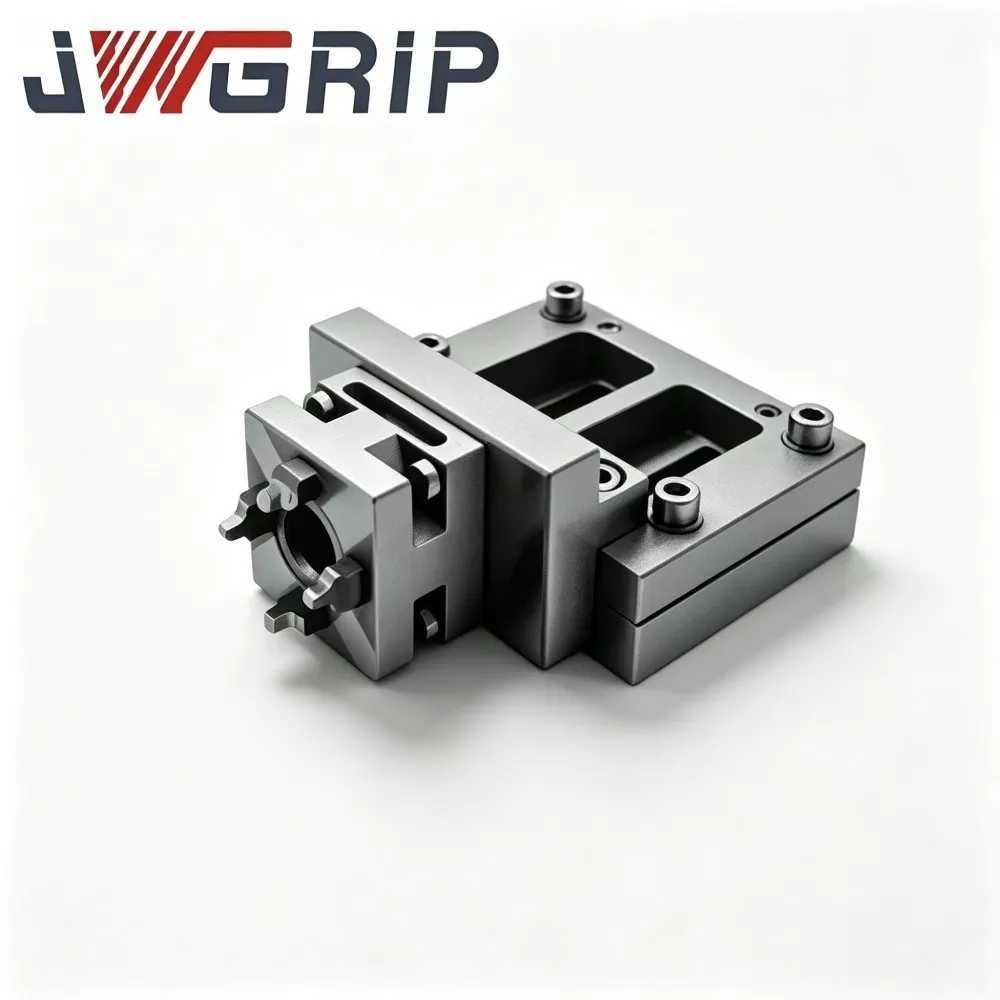
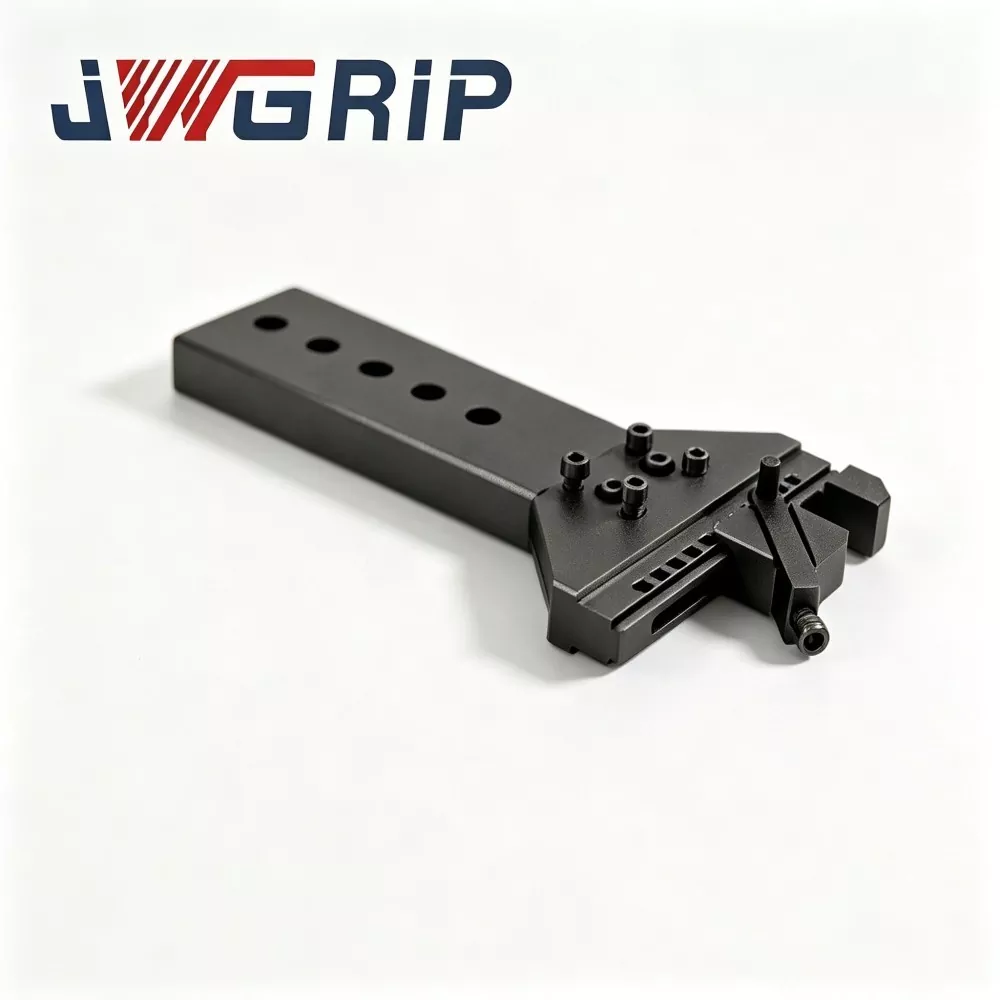
Sıfır Noktası Konumlandırma Aynası L Tipi Palet: Ayna işlevini dikey bir referans yüzeyiyle birleştiren L şeklinde bir taşıyıcı, fikstürün hem yatay bir referans noktasına hem de dikey bir konumlandırma yüzüne ihtiyaç duyduğu kurulumlar için idealdir. Özel açılı fikstür montajı ve çok yönlü işleme gereksinimleri için yaygın olarak kullanılır.
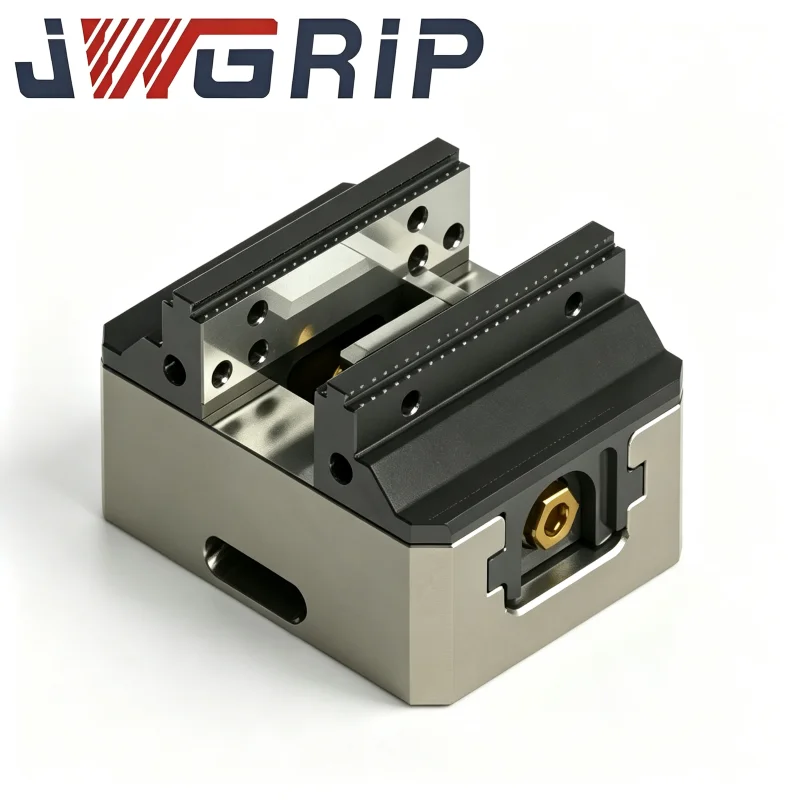
Tek Merkezli Sıfır Noktalı Konumlandırma Aynası: Doğrudan makine tablasına monte edilen ve aynı anda bir paleti veya fikstürü kilitleyen klasik tek noktalı ayna, 3 eksenli ve 5 eksenli makineler için en yaygın kullanılan modeldir. Çoğu standart boyutlu CNC makine masası T yuvası düzenine uyar.
Entegre Tek Merkezli Sıfır Noktalı Sıkma Aynası: istifleme yüksekliğini azaltan ve sağlamlığı artıran kompakt entegre yapı, sınırlı Z ekseni açıklığına sahip makineler için çok uygundur. Beş eksenli eğme hareketi sırasında iş mili çakışmasına neden olabilecek aşırı yükseklik işgalini önler.
Altı Konumlu Sıfır Noktalı Sıkma Plakası: Tek bir döngüde birden fazla paletin veya fikstürün tek bir plakaya kilitlendiği çok istasyonlu kurulumları destekleyen, altı konumlama konumlu plaka tipi bir ayna. Küçük boyutlu toplu iş parçaları için tek çevrimli işleme çıktısını artırır.
Çalıştırma Adımları
1. Ayna verilerinin makine eksenleriyle eşleştiğinden nasıl emin olunur?
Son sıkmadan önce, tespit yüzeyi boyunca bir ibreli gösterge çalıştırın ve okuma tolerans dahilinde olana kadar ayarlayın, ardından montaj cıvatalarını uygun torkla eşit şekilde kilitleyin. Eşit olmayan cıvata torku ayna tabanını yamultur ve orijinal veri düzlüğünü yok eder.
2. Aynanın zaman içinde doğru tutulması nasıl sağlanır?
Her palet değişiminden önce yerleştirme yüzeylerini temizleyin, montaj cıvatalarını periyodik olarak kontrol edin ve herhangi bir ağır çarpışma veya uzun süreli bakımdan sonra veriyi yeniden doğrulayın. Ani mekanik çarpışma, sıfır noktalı aynalarda görünmez iç hasarın ana nedenlerinden biridir.
3. Montaj konumu nasıl seçilir?
Otomasyon planlanıyorsa, palet değişimi, soğutma sıvısı akışı ve robotik erişim için aynanın etrafında yeterli masa alanı bırakın. Yetersiz ayrılmış alan, manuel çalıştırmayı veya gelecekte robotik iyileştirme çalışmalarını engelleyecektir.
Doğrulama Kılavuzu
Tekrarlanabilirlik testi: Bir test paletini onlarca kez kelepçeleyip serbest bırakın ve konum sapmasını ölçün; Spesifikasyon dahilindeki stabil sonuçlar, kilitleme mekanizmasının sağlıklı olduğunu doğrular.
Aşağı çekme kuvveti kontrolü: Uygulamayı planladığınız maksimum kesme yükü altında aynanın paleti güvenli bir şekilde tutabildiğini doğrulayın. Bu inceleme adımını tamamlamadan asla doğrudan resmi üretim parçaları üzerinde ağır kesme testleri yapmayın.
Döngü ve aşınma denetimi: Birçok döngüden sonra anormal oynama, gürültü veya konum kayması olup olmadığını kontrol edin; Erken tespit, üretim bölümündeki kalite sürprizlerini önler. Sürekli üretim için küçük anormal belirtiler göz ardı edilmek yerine zamanında ele alınmalıdır.
Neden JWGRIP'i seçmelisiniz?
Ayna gövdelerimiz ve yerleştirme elemanlarımız, hassas taşlanmış referans yüzeyleri ile sertleştirilmiş alaşımlı çelikten işlenmiştir. Her ünite sevkiyattan önce tekrarlanabilirlik, sıkma kuvveti ve sızdırmazlıkla ilgili kontrollerden geçer.
Makine tablanıza ve otomasyon seviyenize uyacak şekilde özelleştirilmiş montaj modellerini, yükseklikleri ve pnömatik veya manuel serbest bırakma konfigürasyonlarını destekliyoruz.
Mühendislerimiz aynaları Sıfır Noktası Palet Serisi, UPC Sıfır Noktası Konumlandırma Serisi ve Hızlı Değiştirilebilen İş Tutma Sistemi ile birleştirmenize yardımcı olur, böylece tüm iş parçası bağlama mimarisi tutarlı kalır.
Kalite Güvencesi ve Satış Sonrası Destek
Her JWGRIP Sıfır Noktalı Sıkma Aynası Serisi fabrikadan tekrarlanabilirlik, sıkma kuvveti ve veri doğruluğunu kapsayan denetim belgeleriyle birlikte çıkar ve kalite ekibimiz sızdırmazlığı, aşınma direncini ve günlük kullanılabilirliği sürekli olarak geliştirmek için saha geri bildirim döngüleri tutar.
İlk ürün doğrulamasından rutin bakıma kadar, makinelerinizin üretken kalmasını sağlamak için kurulum rehberliği, hızlı sorun giderme yanıtı ve yedek parça bulunabilirliği sağlıyoruz.
Birçok endüstrideki işleme atölyeleri ve otomasyon entegratörlerinin güvendiği JWGRIP sıfır noktalı aynalar, ilk döngüde ve on bininci döngüde aynı performansı gösterecek şekilde tasarlanmıştır.



- View as

Uyumlu EROWA Uniblank 72 ER-035210
JWGRIP, Çin'deki Uyumlu EROWA Uniblank 72 ER 035210'un üreticisi ve tedarikçisidir. Bu yüksek performanslı hassas boş taşıyıcı, standart 72 ayna, paletleyici ve elektrot tutucuların yerine geçecek şekilde EROWA hızlı değiştirilebilir iş bağlama sistemine uyar. Şirket içi CNC fikstür atölyemizde birinci sınıf sertleştirilmiş alaşımlı çelikten üretilen bu ürün, kalıp yapımında, grafit elektrotta, otomotiv ve 3C hassas takımlarda ve insansız otomatik işleme hücrelerinde yaygın olarak uygulanan EDM, frezeleme, taşlama ve tel kesme için güvenilir dayanıklılık ve konumlandırma tekrarlanabilirliği sunar.
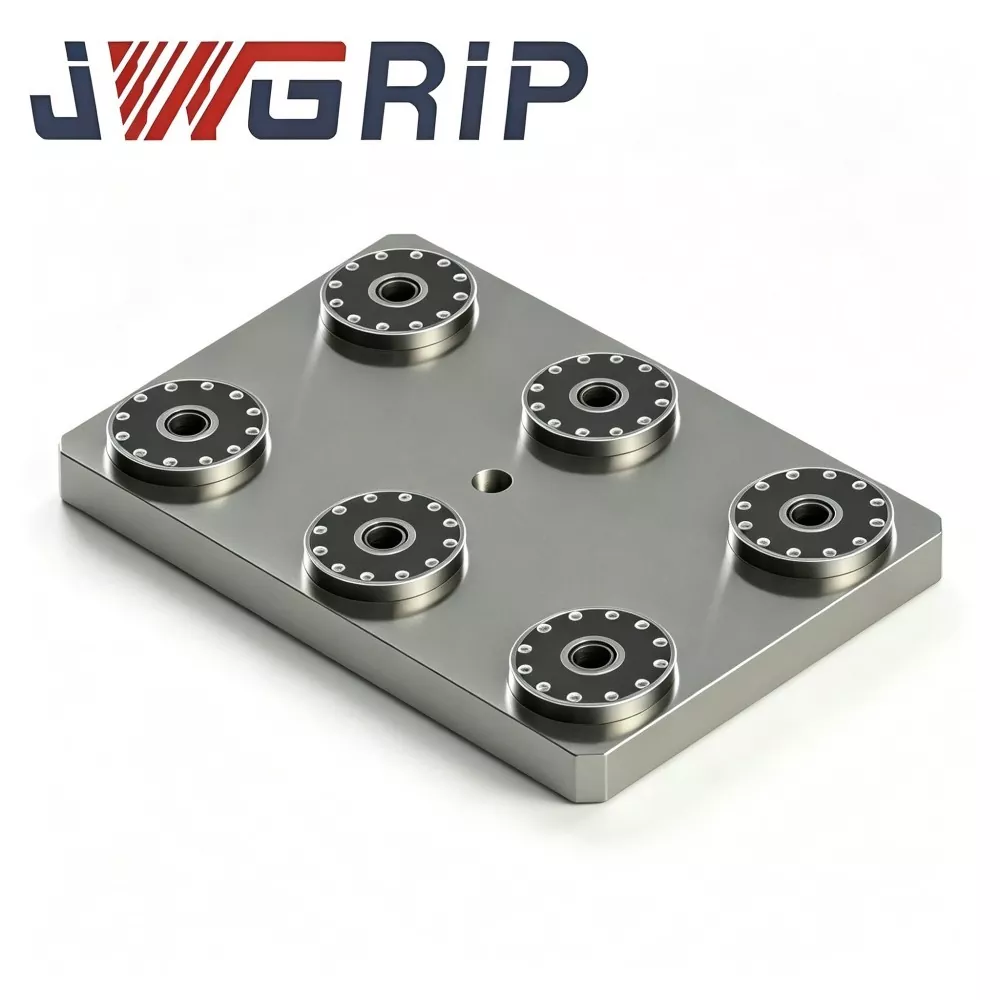
Altı Pozisyonlu Sıfır Noktası Sıkma Plakası
JWGRIP, Çin'deki profesyonel Altı Konumlu Sıfır Noktalı Sıkma Plakasının üreticisi ve tedarikçisidir. Yüksek verimli CNC frezeleme ve taşlama esnek üretim senaryoları için özel olarak tasarlanmış entegre çok istasyonlu sıfır nokta bağlama fikstürüdür. Bu ürün, altı bağımsız sıfır noktası kilitleme ünitesini tek bir entegre ağır hizmet tabanında birleştirerek, çoklu fikstür ve çoklu iş parçasının eş zamanlı montajını gerçekleştirir. Hassas işleme atölyelerinin genel operasyonel verimliliğini büyük ölçüde artırmak için doğrudan takım tezgahı çalışma tezgahlarına kurulabilen ve çevrimdışı ön ayar sistemleriyle eşleşen, dağınık modüler düzenek içermeyen hepsi bir arada yapısal tasarıma sahiptir.
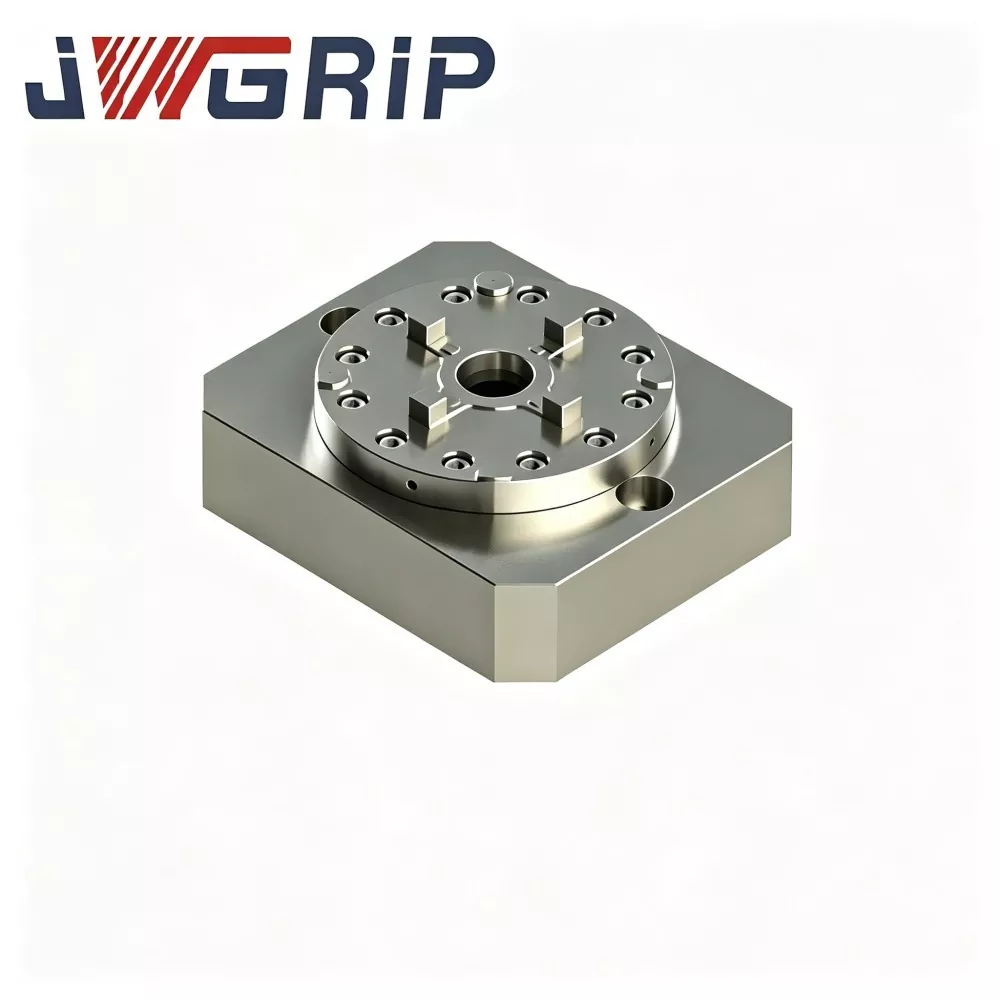
Entegre Tek Merkezli Sıfır Noktalı Sıkma Aynası
JWGRIP, Çin'de Özelleştirilmiş Entegre Tek Merkezli Sıfır Noktalı Sıkma Aynasının Fabrika Doğrudan satışını sağlar. Modern CNC torna-freze kompozit makineleri ve dikey işleme merkezleri için özel olarak optimize edilmiş hepsi bir arada entegre konumlandırma ve sıkma fikstürüdür. Geleneksel bölünmüş tip fikstür kombinasyonlarından farklı olarak bu ürün, tek merkezli, kendinden merkezlemeli kenetleme mekanizmasını ve sıfır nokta kilitleme konumlandırma yapısını, hiçbir ek eşleşen aksesuar gerektirmeden eksiksiz bir monolitik gövdede birleştirir.
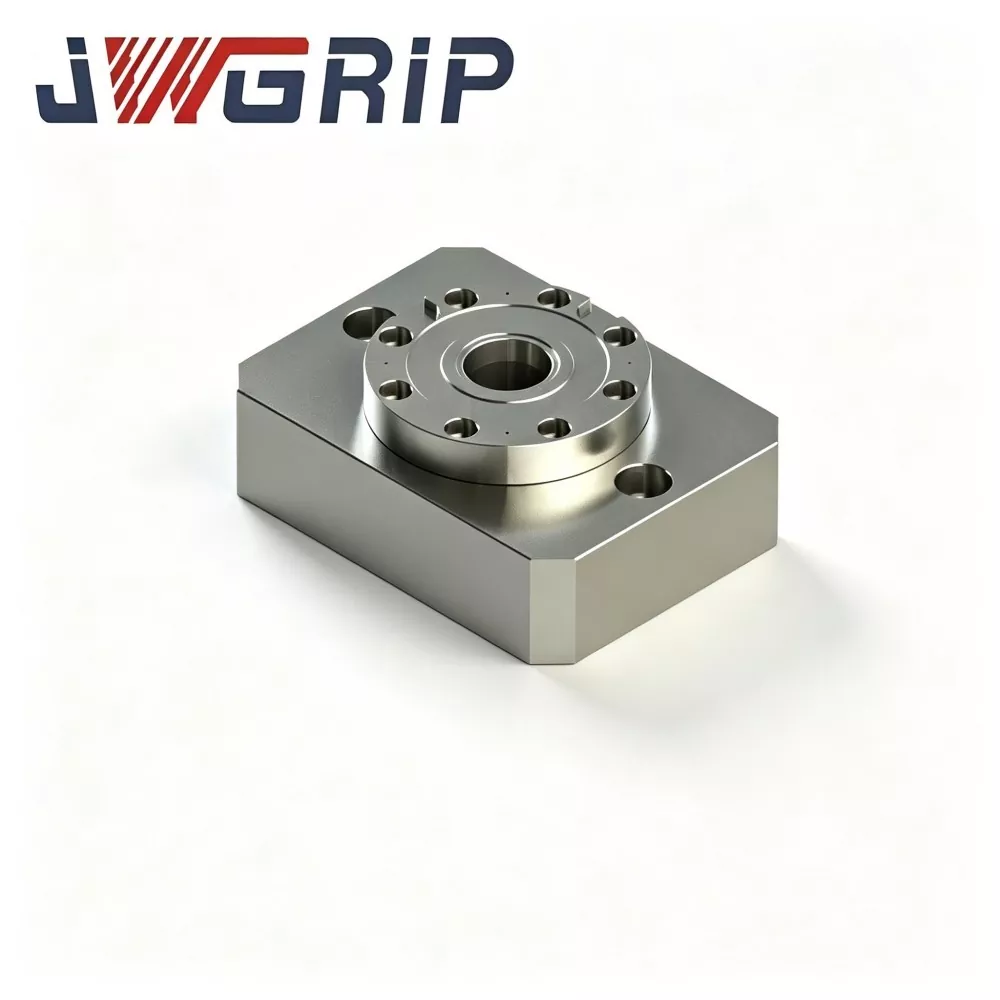
Tek Merkezli Sıfır Noktası Konumlandırma Aynası
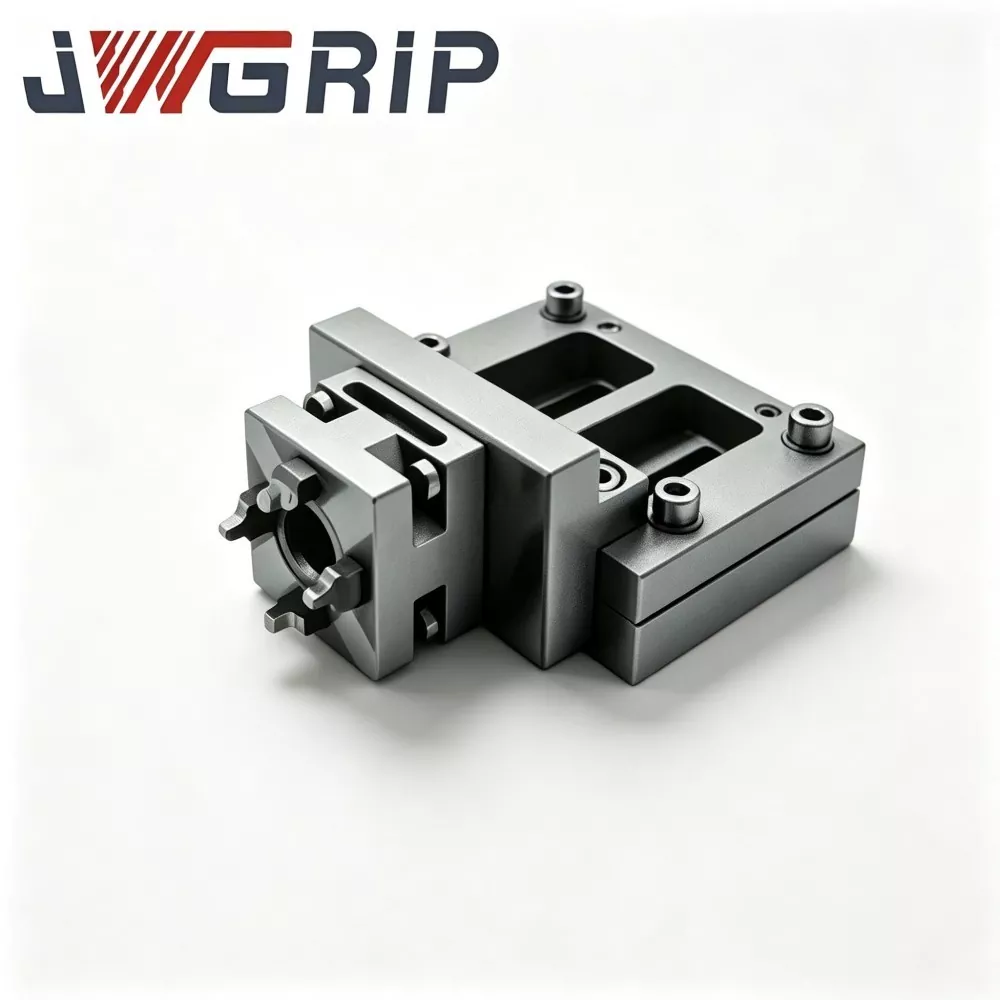
JWGRIP, Çin'deki profesyonel Tek Merkezli Sıfır Nokta Konumlandırma Aynasının üreticisi ve tedarikçisidir. Standart Sıfır Noktalı Sıkma Aynası serisinin temel modüler birimi olan bu ürün, esnek CNC hızlı değiştirme sistemleri için özel olarak tasarlanmış bağımsız, tek noktadan sıfır noktalı kilitleme ve konumlandırma fikstürüdür. Özelleştirilmiş fikstür yerleşimleri için temel montaj ünitesi olarak hizmet veren bağımsız bir modüler yapı tasarımını benimser ve geleneksel entegre çok istasyonlu sıfır nokta paletlerinin yerleşim sınırlamalarını etkili bir şekilde çözer.
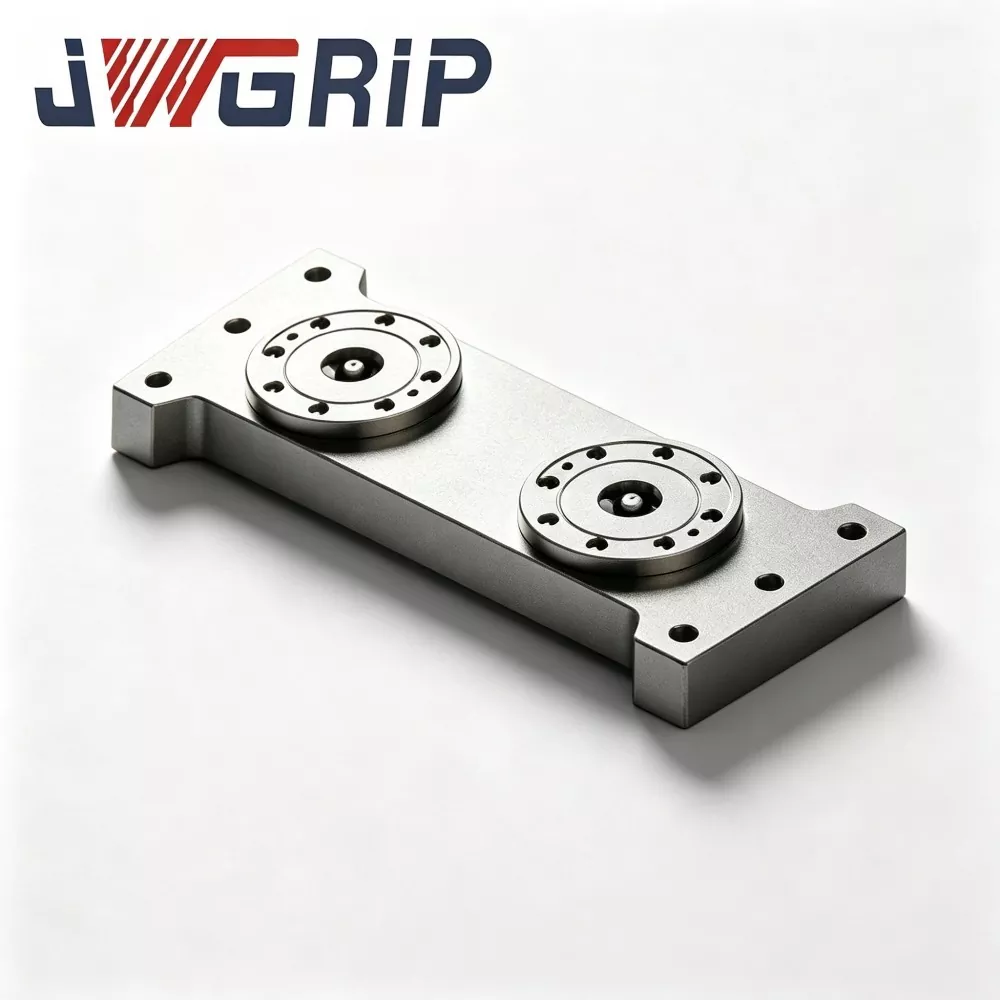
L Tipi Sıfır Noktası Konumlandırma Ayna Paleti
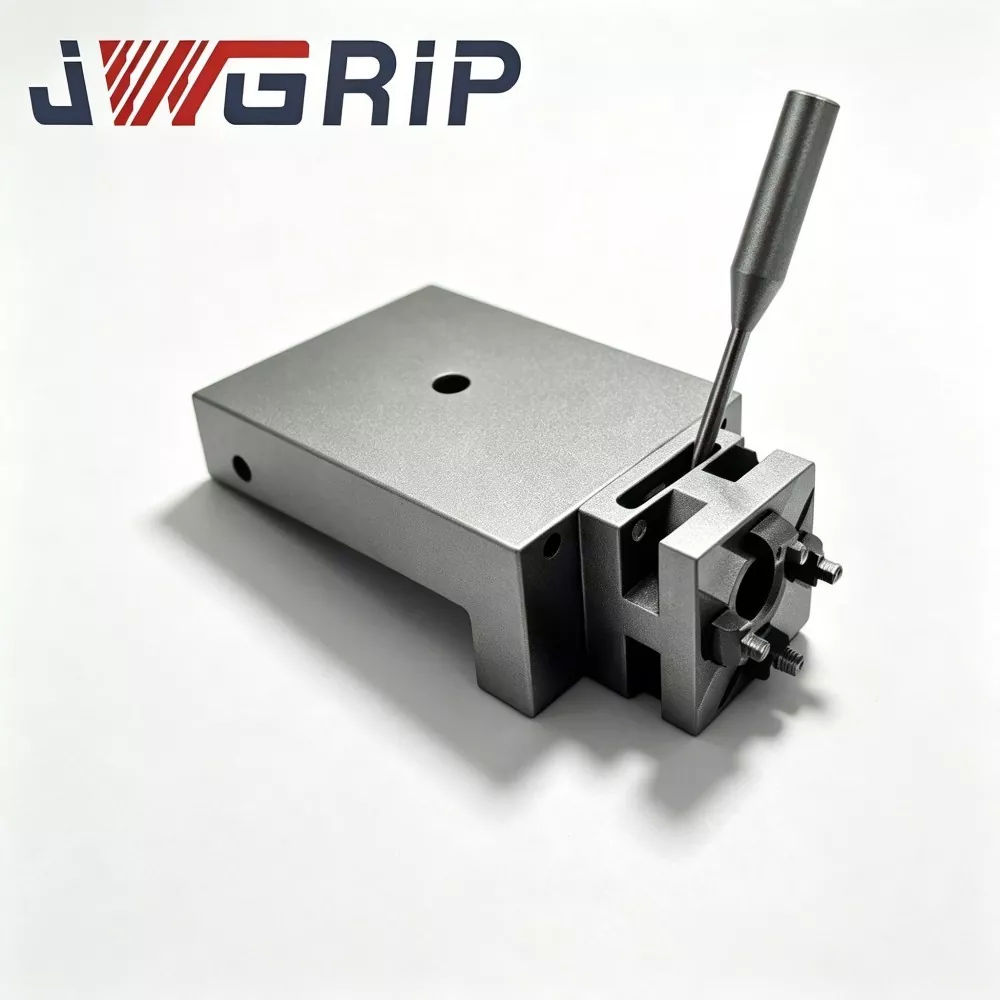
JWGRIP, Çin'de Fabrika Doğrudan satış hizmeti ile Profesyonel L Tipi Sıfır Noktası Konumlandırma Ayna Paleti sağlar. Sıfır Noktası Sıkıştırma Aynası serisinin temel entegre fikstürü olan bu profesyonel L tipi sıfır nokta paleti, alanı sınırlı ekipmana sahip esnek CNC işleme üretim hatları için özel olarak tasarlanmıştır. Dikey veri dönüştürme yapısını ve yüksek hassasiyetli sıfır noktası konumlandırma bileşenlerini tek bir monolitik ünitede birleştirerek dikey iş parçası bağlama ve yan özellik işlemeyi gerçekleştirmek için ekstra yardımcı adaptör yapılarına olan ihtiyacı ortadan kaldırır.
JWGRIP, Çin'de profesyonel bir Sıfır Noktası Sıkma Aynası Serisi üretici ve tedarikçidir. Fabrikamızdan rekabetçi fiyatlarla yüksek kaliteli ürünlerin toptan satışına sıcak bir şekilde hoş geldiniz.
Haber Önerileri