Türkçe
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

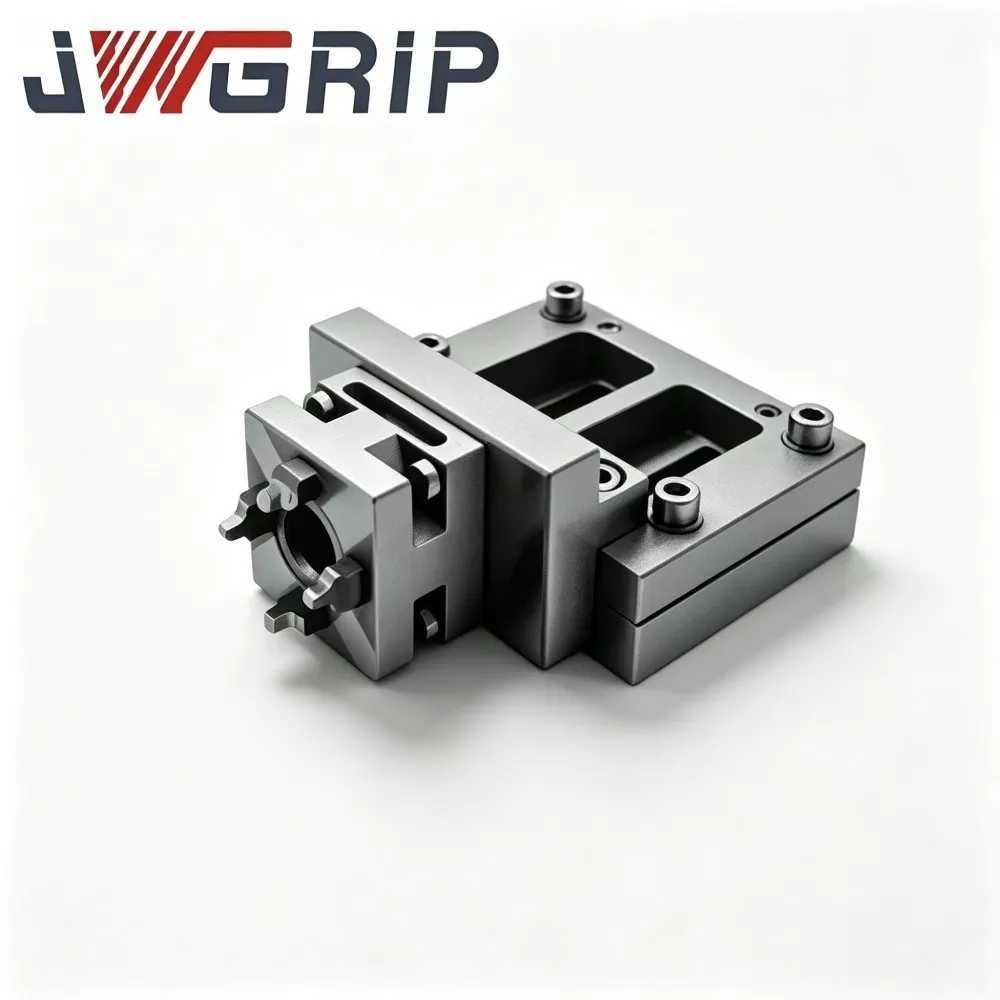


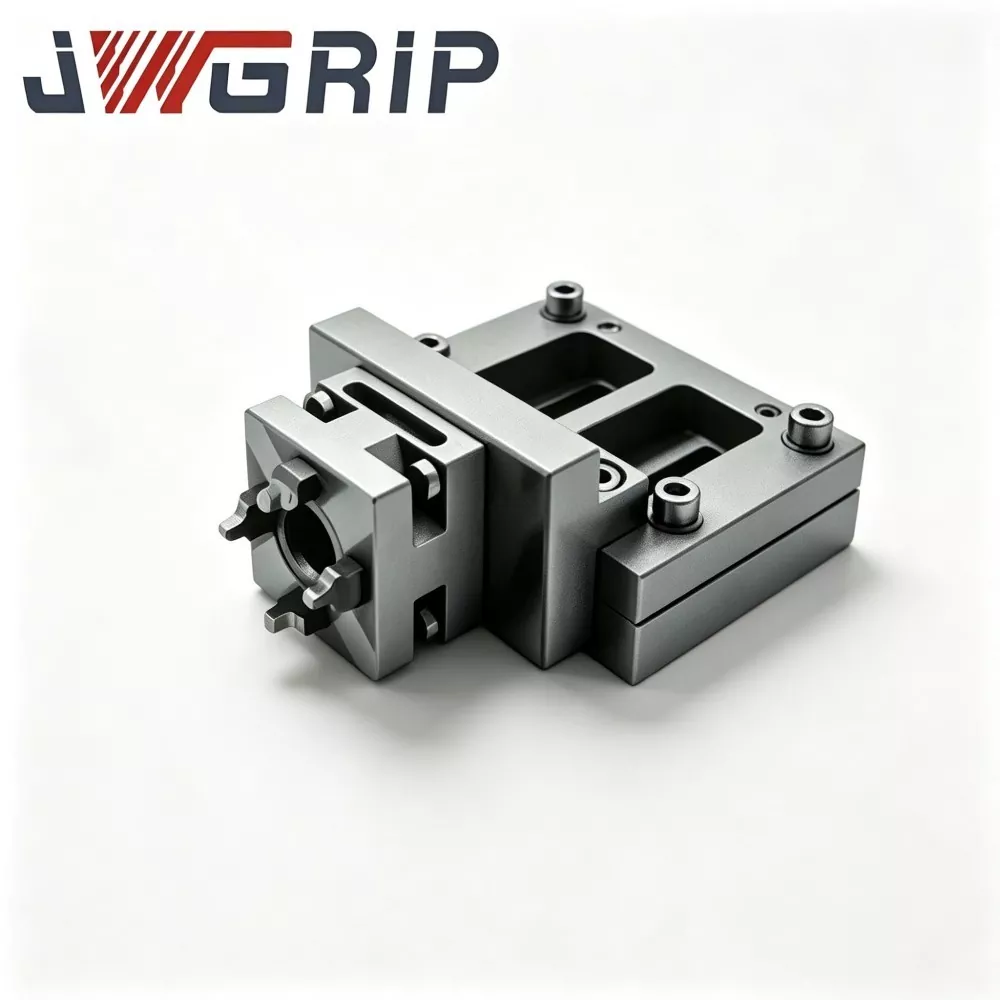
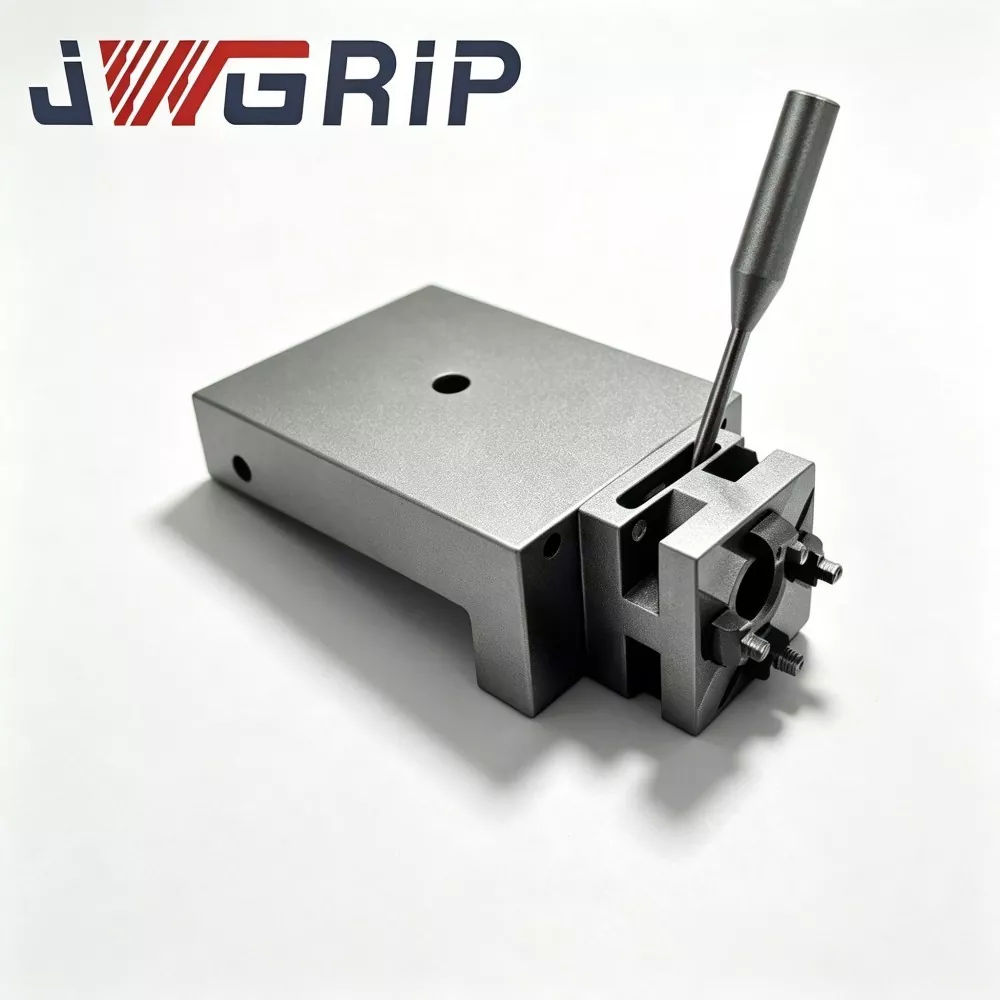
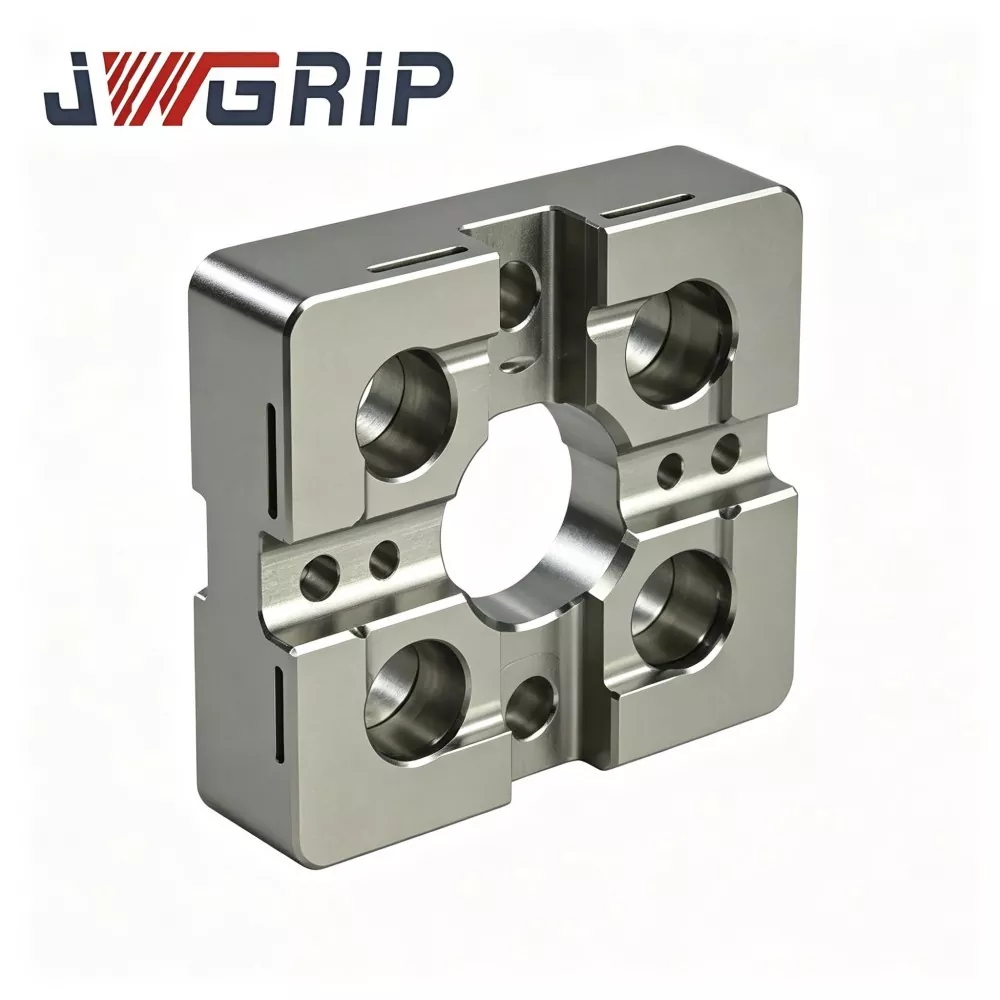
R-Tipi 54x54 EDM Merkezleme Plakası
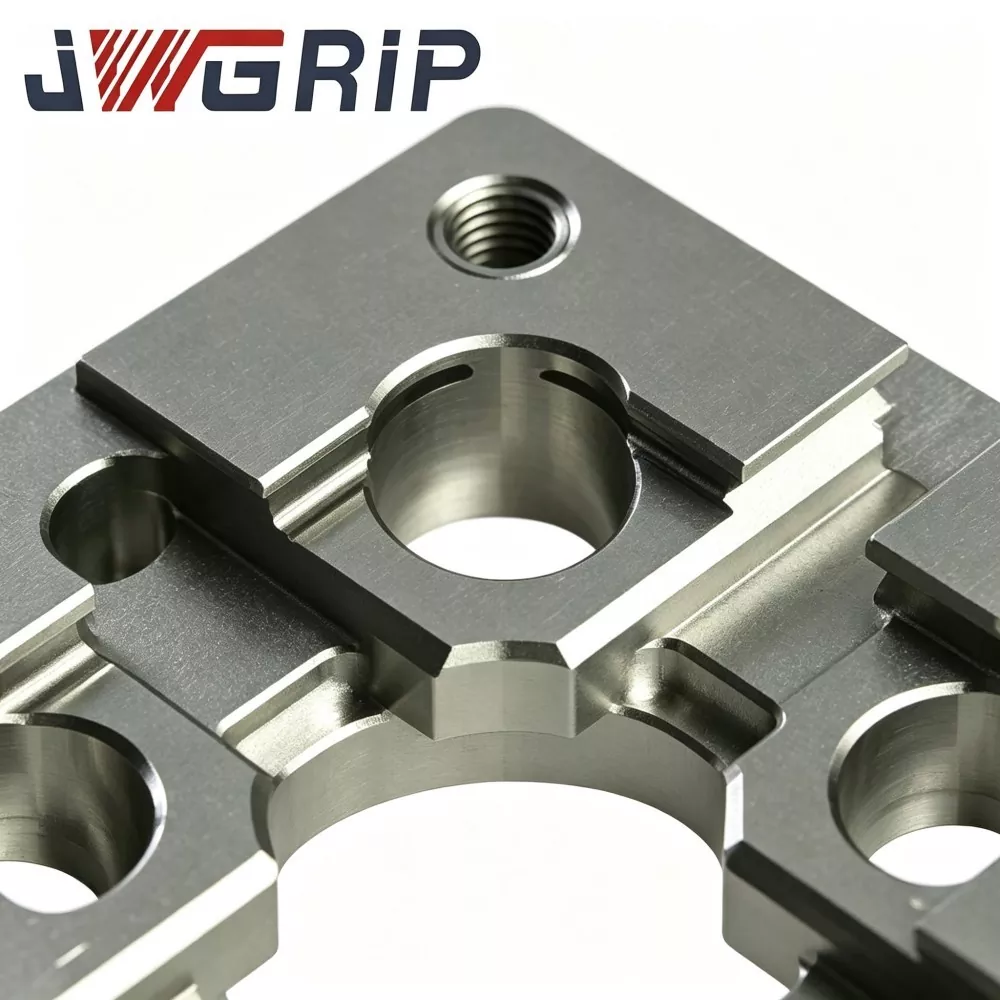
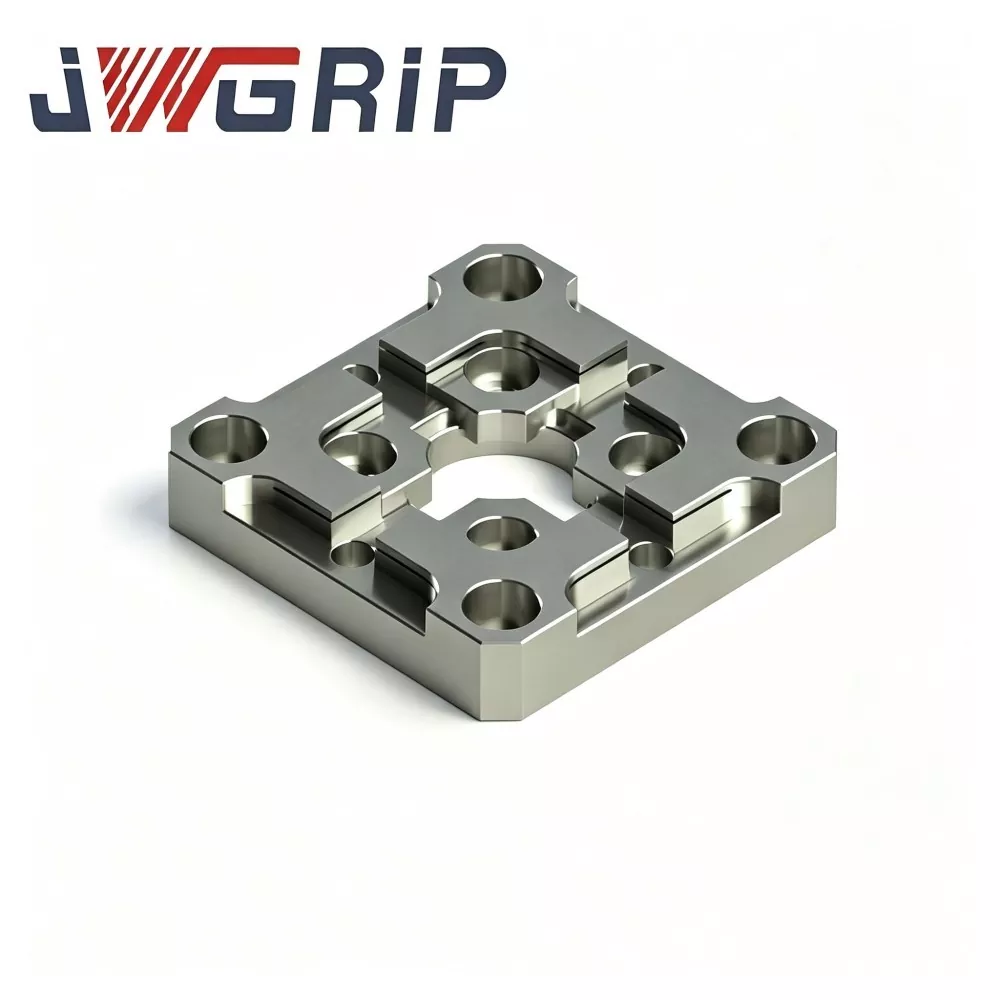
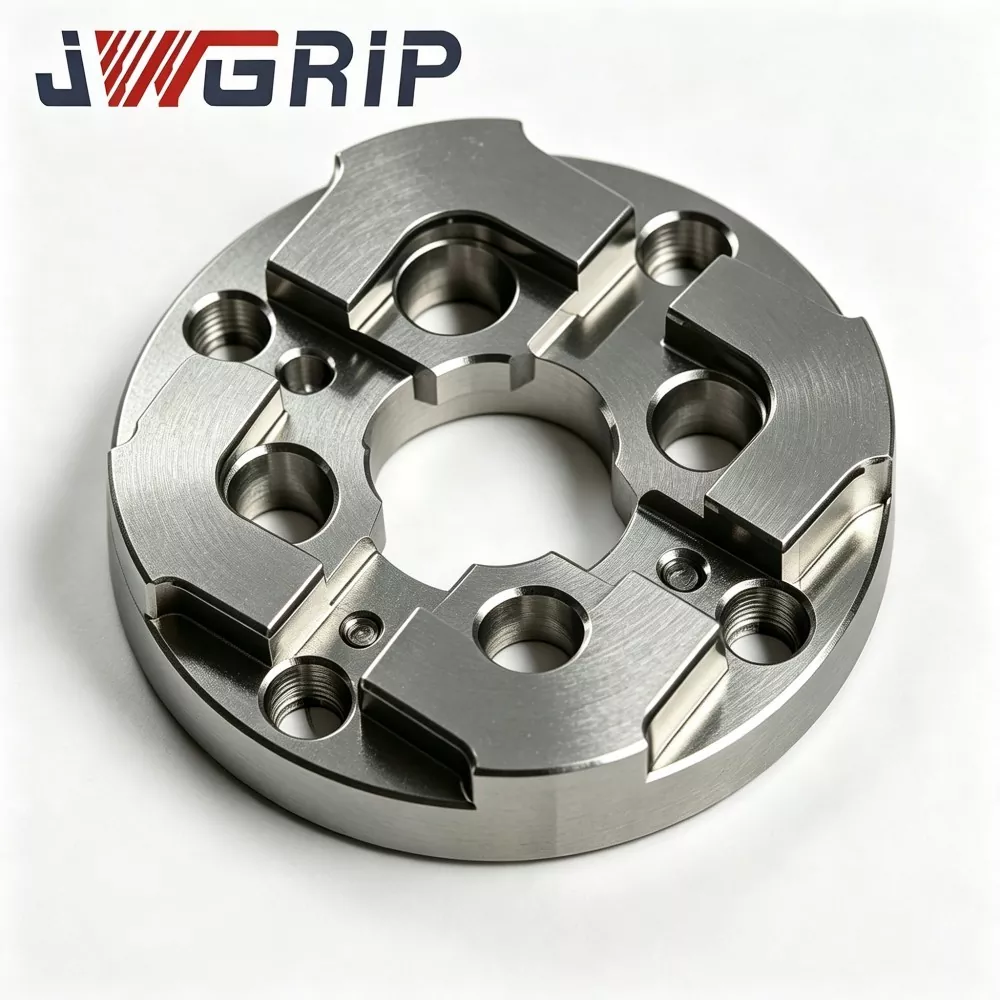
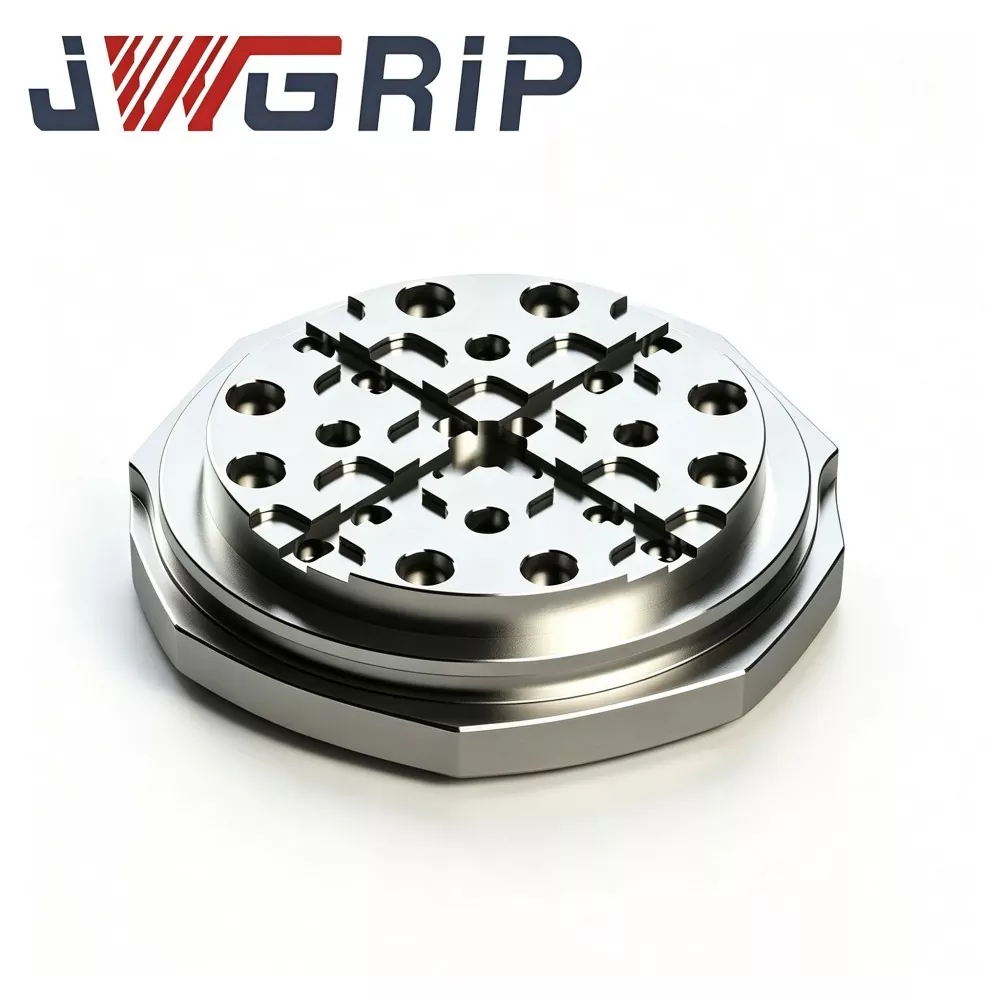
JWGRIP, standart spesifikasyonları tamamen Stokta bulunan ve kompakt EDM makinesi ve hassas kalıp atölyesi projeleri için küresel Toplu Siparişi destekleyen, Çin'deki R-Tipi 54x54 EDM Merkezleme Plakasının profesyonel üreticisi ve tedarikçisidir. Küçük boyutlu platin EDM ekipmanı, mini elektrot aparatları ve çok boşluklu hassas kalıp işleme senaryoları için özel olarak tasarlanmış, aşınmaya dayanıklı, yüksek hassasiyetli entegre konumlandırma kıyaslama fikstürüdür. Optimize edilmiş R tipi geçiş konumlandırma omuz yapısını ve termal olarak kararlı mekanik performansı tek bir ünitede birleştirerek, geleneksel dik açılı minyatür merkezleme plakalarının kolay ekstrüzyon aşınması ve köşe kırılmasından kaynaklanan kusurları ortadan kaldırır.
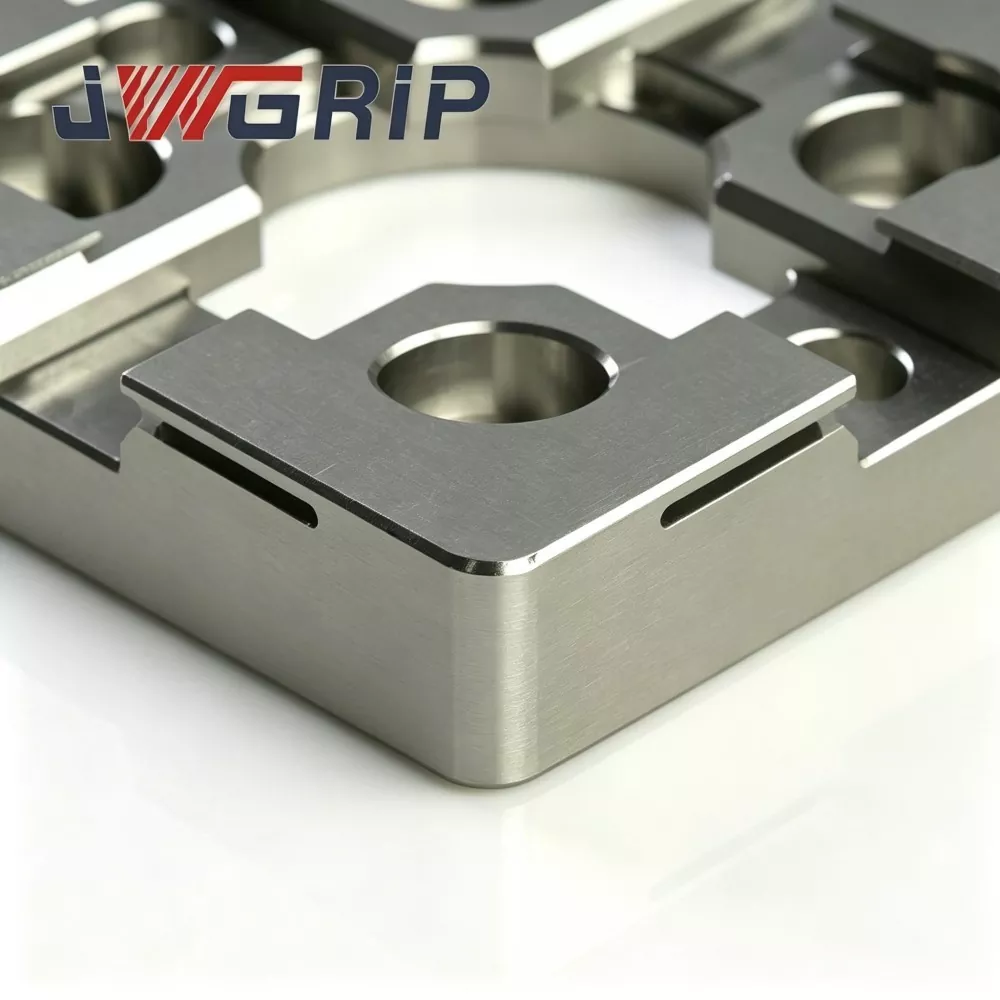
Bu yüksek stabiliteye sahip R-Tipi 54x54 EDM Merkezleme Plakası, ham madde olarak birinci sınıf termal olarak stabilize edilmiş alaşımlı takım çeliğini benimser ve çok döngülü gerilim giderme yaşlandırma işlemi, yerel yüzey sertleştirme ve ultra hassas çift yüzeyli taşlama teknolojisi ile işlenir. Yükseltilmiş R tipi geçiş omuz yapısı, tekrarlanan elektrot-jig kenetleme ve sık yükleme-boşaltma döngüleri sırasında yoğun temas gerilimini etkili bir şekilde dağıtır, girinti hasarını ve köşe aşınmasını büyük ölçüde azaltır ve istikrarlı merkezleme karşılaştırma doğruluğunu kalıcı olarak korur. Termal olarak stabilize edilmiş çelik gövde, atölye sıcaklık dalgalanmalarının neden olduğu yapısal deformasyonu ve boyutsal sapmayı etkili bir şekilde önleyerek, yüksek frekanslı seri üretimde mükemmel düzlük ve uzun vadeli boyutsal tutarlılık sağlar.
Küçük boyutlu bakır, grafit ve bakır-tungsten elektrotların konumlandırma taleplerine mükemmel şekilde uyum sağlar, manuel ön merkezleme süresini önemli ölçüde kısaltır, biriken manuel kalibrasyon hatalarını ortadan kaldırır ve kararsız kıvılcım aralığı ve aşınmış kıyaslama nedeniyle oluşan hatalı küçük boşluk ayrıntıları gibi sektördeki sıkıntılı noktaları çözer. Minyatür kesici uç ve çok boşluklu kalıp EDM toplu işleme için güvenilir ve tekrarlanabilir yüksek hassasiyetli konumlandırma çözümleri sağlayarak montaj deliği düzeni ve konumlandırma çıkıntısı profillerinin standart stok tedarikini ve OEM modifikasyonunu destekler.
Pratik Sorun Noktaları
Mikro konnektörleri ve tıbbi minyatür kalıpları işleyen kompakt platin-EDM atölyeleri, geleneksel küçük formatlı merkezleme plakalarından kaynaklanan dezavantajlarla karşı karşıyadır:
Geleneksel küçük merkezleme plakaları keskin açılı iç omuzlar kullanır. Kenetlenme etkisi, gerilimi dar köşe bölgelerinde yoğunlaştırır. Rutin görsel incelemeyle tespit edilemeyen görünmez mikro girintiler yavaş yavaş oluşturulur.
Merkezleme referansı sürekli üretim sırasında sessizce kayar, bu da tutarsız kıvılcım aralığına, eşit olmayan boşluk yan duvar erozyonuna ve yüksek değerli minyatür kalıp parçaları için hurda riskine neden olur.
JWGRIP, yukarıda belirtilen sorunlu noktalar için R-Tipi 54x54 EDM Merkezleme Plakasını optimize eder:
1. Pürüzsüz R tipi geçiş konumlandırma omuzu, yerleştirme temas gerilimini yeniden dağıtır ve sık elektrot-jig yükleme-boşaltma döngüleri altında mikro girinti ve köşe kırılması riskini azaltır.
2. Termal olarak stabilize edilmiş alaşımlı takım çeliği alt tabaka ve çok aşamalı yaşlanma, kompakt EDM makinelerinin kabin ortam sıcaklığı dalgalanmaları tarafından tetiklenen referans distorsiyonunu sınırlar.
3. Çift yüzlü ultra hassas taşlama, stabil mekanik merkezleme verisi için güvenilir düzlük ve paralelliği garanti eder.
4. Manuel ön merkezleme iş akışını basitleştirir ve küçük karmaşık kalıp ekleri için kümülatif konumlandırma hatasını azaltarak toplu mikro kalıp EDM görevleri için tekrar doğruluğunu artırır.
5. Kompakt 54×54 ayak izi, sınırlı masa alanına uyum sağlar; Özel kompakt otomatik EDM hücresi projeleri için delik düzeni ve konumlandırma çıkıntısı için OEM özel modifikasyonu mevcuttur.
Çalışma Mantığı
JWGRIP R-Type 54x54 EDM Merkezleme Plakası, küçük boyutlu EDM elektrot mastarlarının ön konumlandırması ve eş merkezlilik hizalaması için tasarlanmış kompakt bir mekanik referans fikstürüdür:
1. Kompakt EDM çalışma masası / mini fikstür tabanı ile elektrot tutma aparatı arasına monte edilir. Minyatür bakır, grafit veya bakır-tungsten elektrot mastarlarının sık sık değiştirilmesi sırasında tekrarlanabilir mekanik merkezleme verileri sağlar.
2. Geleneksel küçük formatlı merkezleme plakaları keskin 90° iç omuzları benimser. Kenetlenme darbesi gerilimi dar kenar çizgilerinde yoğunlaşarak tekrarlanan presleme döngülerinden sonra yerel plastik mikro girintiler oluşturur.
3. Temel yapısal iyileştirme: İç konumlandırma omuzlarındaki sürekli pürüzsüz R tipi geçiş profili, etkili temas alanını genişletir, temas gerilimini keskin köşe çizgileri yerine daha geniş yüzeylere yayar. Bu, girinti birikimini yavaşlatır ve referans-veri kaymasını geciktirir.
Önemli işlevsel sınır hatırlatıcısı:
Bu ünite yalnızca mekanik ön merkezleme sağlar ve prob tabanlı hassas koordinat kalibrasyonunun yerini alamaz. Mekanik yerleştirme sonrasında operatörlerin hâlâ prob ölçümüne ve standart EDM proses spesifikasyonlarına uygun koordinat telafisine ihtiyacı var.
Ana uygulama senaryoları:
mikro konektör kalıbı, tıbbi minyatür parça kalıbı, hassas dişli ekleme kalıbı ve küçük boyutlu kalıp döküm uç EDM işleme. Kompakt sıfır noktalı aynalara, mini fikstür tabanlarına veya küçük platin-EDM çalışma masalarına monte edilebilir.
Teknik Performans
1. Kompakt olarak optimize edilmiş R Tipi Omuz Aşınma Önleyici Yapı Karşılaştırmalı laboratuvar dayanıklılık testi, eşit kenetleme frekansı ve temas kuvveti altında JWGRIP R-Type 54×54 EDM Merkezleme Plakasının, geleneksel keskin köşeli küçük merkezleme plakalarına kıyasla en yüksek yerel temas gerilimini yaklaşık %32 oranında azalttığını ve sürekli parti döngülerinde mikro girinti ve iç köşe kırılma riskini büyük ölçüde azalttığını göstermektedir.
2. Çift Yönlü Termal Stabilizasyon Yaşlandırma İşlemi Alaşımlı takım çeliği ham parça, iç artık gerilimin çoğunu ortadan kaldırmak için kaba işleme sonrasında iki aşamalı yüksek sıcaklıkta yaşlandırmaya tabi tutulur. Atölye ortam sıcaklığı 16-30 °C'de, bitmiş plaka düzlüğü değişimi ≤0,0025 mm olup, kompakt EDM ekipmanının kabin sıcaklığı kaymasından kaynaklanan referans bozulmasını önler.
3. Çift Taraflı Ultra Hassas Taşlama Üst çalışma referans yüzü ve alt montaj verisi ultra hassas taşlanmıştır. Üst yüzey düzlüğü ≤0,002 mm; üst-alt referans noktası arasındaki paralellik ≤0,003 mm. İyi paralellik, alanın sınırlı olduğu kompakt makine koşullarında alternatif yüzey kullanımı için tersinir kurulumu destekler.
4. Seçici Yerel Yüzey Sertleştirme İşlemi Yalnızca iç R tipi konumlandırma-omuz bölgeleri, yüzey sertliği HRC 57-61 olan yüksek enerjili yerel sertleştirme alır. Karbon tozu ve ince metal döküntülerine karşı güçlü çizilme direnci; Stres açısından kritik olmayan taban bölgeleri, kazara çarpma durumunda tüm plakanın gevrek kırılmasını önlemek için alt tabakanın sağlamlığını korur.
5. Dielektrik sıvıya dayanıklı Pasivasyon Korozyon Önleyici Kaplama Tüm dış yüzeyin pasivasyon pas önleyici işlemi. Kompakt EDM makine kabini içindeki dielektrik sıvı ve yüksek nemli atmosferin sıçramasından kaynaklanan kimyasal korozyona karşı dirençli olup, uzun süreli atölye çalışmalarında nokta pas oluşumunu geciktirir.
6. Önceden İşlenmiş Montaj Özelliklerine Sahip Yerden Tasarruflu 54x54 Taslak Prefabrik yerleştirme pimi delikleri ve havşa vida delikleri, ana akım kompakt sıfır nokta fikstür arayüzleriyle eşleşir. Çoğu mini EDM fikstür tabanı için ikincil işleme gerekmeden doğrudan kurulum.
7. İzlenebilir Parti Düzeyinde Kalite Arşivi Tamamlanan her plaka, lazerle kazınmış özel seri numarası taşır. Düzlük, paralellik ve R profili toleransını kapsayan eksiksiz denetim veri kümeleri arşivlenir ve mikro kalıp seri üretim işletmeleri için izlenebilir kalite yönetimini destekler.
Üretim İş Akışı
Hammadde girişi bileşimi ve sertlik doğrulama → CNC kaba frezeleme → birinci aşama yüksek sıcaklıkta gerilim giderme yaşlandırma → yarı ince işleme → iç R-omuz kontur şekillendirme → ikincil termal stabilizasyon yaşlandırma → seçici yerel yüzey sertleştirme → çift yüzeyli ultra hassas taşlama → yerleştirme pimi deliği ve havşa deliği son işleme → CMM çok parçalı geometrik inceleme → lazer seri numarası işaretleme → pas önleyici pasivasyon → nihai görsel ve boyutsal yeniden kontrol → bitmiş ürün depolama.
Üretim ISO 9001 kalite yönetim sistemi spesifikasyonlarına uygundur.
Temel metroloji cihazları: CMM, düzlük interferometresi, Rockwell sertlik test cihazı, hepsi periyodik resmi metrolojik kalibrasyondan geçer.
Tamamlanan her üniteye bağımsız denetim raporu verilir; Alıcının talebi üzerine malzeme-sertifika belgeleri sağlanabilir.
Günlük Bakım Kuralları
1. Montajdan önce fikstür tabanı birleşme düzlemini, yerleştirme pimi deliklerini ve plaka alt verisini tamamen temizleyin; karbon tozunu, metal talaşlarını ve dielektrik sıvı kalıntılarını giderin. Sıkışan yabancı parçacıklar gizli eğim sapmasını tetikleyecektir.
2. Havşa montaj vidalarını kesinlikle belirtilen torka göre sıkın. Aşırı tork plakanın yerel deformasyonuna neden olur; Yetersiz tork, yanaşma etkisi altında plakanın kayma riskini beraberinde getirir.
3. Elektrot aparatının hareket strokunu kontrol edin; R tipi konumlandırma omuzlarına şiddetli çarpmanın yasaklanması; Mekanik ön merkezleme için yumuşak temaslı yerleştirme modu benimsenecektir.
4. Mekanik ön merkezlemenin ardından, EDM işlemi spesifikasyonlarına uygun olarak prob tabanlı koordinat telafisini tamamlayın. Mekanik ön merkezleme sonucunu hiçbir zaman nihai işleme verisi olarak değerlendirmeyin.
5. Her 6-9 iş gününde, iç R-omuz bölgelerini büyüteç altında inceleyin; girinti, çizik veya çentik tespit edilirse merkezleme plakasını derhal değiştirin.
Kaçınılması gereken hataya açık işlemler
1. Birleşme yüzeylerini iyice temizlemeden kurulum, gizli eğim hatası oluşturacak şekilde gömülü talaşlar.
2. Çekiçle zorlanan yerleştirme, konumlandırma omuzlarında görünmez mikro girintiler oluşturur.
3. Kalıcı geometrik bozulmaya neden olacak şekilde aşırı torklu sabitleme yapın.
4. Prob ince kalibrasyonunu atlamak ve mikro boşluklu EDM işleme için yalnızca mekanik ön merkezlemeye güvenmek.
Arıza Kontrol Tablosu
|
Arıza Olgusu |
Muhtemel Kök Neden |
Önerilen Çözünürlük |
|
Tekrarlanan merkezleme-okuma dalgalanması |
Kirli birleşme yüzeyi; gevşek montaj vidası; deforme olmuş elektrot aparatı |
Temas yüzeylerini sökün ve temizleyin; vidaları yeniden sıkın; arızalı mastarı inceleyin veya değiştirin |
|
Sürekli çalışma sonrasında kademeli eşmerkezlilik ofseti |
R-omuz aşınmaya veya mikro talaşlara maruz kalıyor |
Büyütme aleti altında omuz durumunu kontrol edin; aşınma işaretleri göründüğünde üniteyi değiştirin |
|
Bağlantı çıkışı için zayıf paralellik |
Aşırı torklu sabitleme; plaka tabanının altında kalan kalıntılar |
Aşağıdaki tork spesifikasyonlarını yeniden takın; tamamen temiz alt koltuk arayüzü |
Performans ve Süreç Karşılaştırması
Ticari küçük formatlı EDM merkezleme plakalarının çoğu, gerilimi dağıtan R-geçişi olmaksızın keskin açılı iç omuzları benimser. Birçok rakip, üretim maliyetini azaltmak için ikincil termal stabilizasyon yaşlanmasını ve yerel seçici sertleştirmeyi iptal ediyor.
1. Aşınmayı önleme özelliği: Rakiplerin keskin omuz plakaları, 350-650 yerleştirme döngüsünden sonra kolayca mikro girintiler oluşturur. JWGRIP R tipi yumuşak geçiş yapısı, tekrarlanan jig yerleştirme etkisi altında girinti önleme performansını büyük ölçüde artırır.
2. İç stres yönetimi: Birçok rakip üründe ikincil yaşlanma göz ardı edilir. Taşlama sonrası artık gerilim, ortam sıcaklığı değişimi altında yavaşça serbest kalır ve düzlük kaymasını tetikler. Çift aşamalı yaşlandırmamız, uzun vadeli geometrik stabiliteyi sağlamak için artık gerilimin çoğunu ortadan kaldırır.
3. Denetim standardı: Birçok tedarikçi yalnızca kısmi boyutlu örnekleme denetimi gerçekleştirir. Her JWGRIP plakası, tam izlenebilirlik için bağımsız seri numarasıyla tam öğe CMM geometrik taramasına tabi tutulur.
4. Özel proje yeterliliği: Birçok fabrika yalnızca sabit standart boyutlar sunar. Olgun OEM iş akışı tarafından desteklenen JWGRIP, özel kompakt EDM fikstür projeleri için delik düzeni ve konumlandırma-yükseklik modifikasyonunu uygular.
SSS
S1: JWGRIP R-Type 54x54 EDM Merkezleme Plakası uzun vadeli seri üretim için sıfır aşınma performansı gerçekleştirebilir mi?
Cevap1: Optimize edilmiş R-geçişi, girinti ve ufalanma risklerini büyük ölçüde yavaşlatır, ancak büyük kenetlenme döngülerinden sonra mutlak sıfır aşınma elde edilemez. İç R omuzlarının büyüteç destekli periyodik muayenesi zorunlu olmaya devam ediyor. Çizik, girinti veya çentik tespit edildiğinde plakayı hemen değiştirin.
S2: Bu kompakt merkezleme plakası ağır, büyük boyutlu grafit elektrot mastarları için kullanılabilir mi?
Cevap 2: Bu ünite, kompakt EDM makinelerinin küçük minyatür elektrot aparatları için tasarlanmıştır. Ağır hizmet tipi büyük grafit düzenekler için önerilmez. Aşırı yük omuz aşınmasını hızlandırır ve kalıcı deformasyon riskini beraberinde getirebilir.
S3: Standart olmayan delik modeli ve özelleştirilmiş konumlandırma yüksekliği geometrisi için OEM'i destekliyor musunuz?
A3: Evet. Lütfen delik düzenlemesi, konumlandırma çıkıntısı profili, düzlük ve paralellik toleransı için net özellikleri içeren eksiksiz teknik çizimler gönderin. Mühendislik ekibi üretilebilirlik değerlendirmesini 12 iş günü içinde tamamlar ve resmi teklifi yayınlar.
S4: Hangi arıza durumları garanti kapsamı dışındadır?
A4: Bu, yüksek hassasiyetli konumlandırma iş tutma bileşenine aittir. Garanti, teslimat sırasında mevcut olan üretim kaynaklı kusurları kapsar: standart dışı düzlük, paralellik ve sertlik. Çarpışma, aşırı torklu kurulum, talaş aşınması ve normal döngüsel kullanım aşınmasından kaynaklanan hasarlar garanti kapsamı dışındadır.
Talep Gönder
İletişim bilgileri
-
Adres
No. 44, Daning Girişimcilik Yolu, Humen Kasabası, Dongguan Şehri, Guangdong Eyaleti, Çin
-
tel
-
E-posta
JWGRIP'e soruşturma göndermeye hoş geldiniz. Profesyonel teknik ve satış ekibimiz ücretsiz fikstür seçimi, özelleştirilmiş çözüm tasarımı ve doğru fiyat teklifi sağlayacaktır.
Haber Önerileri