Türkçe
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Güvenilir CNC Takım Sıkma için Yüksek Performanslı EROWA Uyumlu Çekme Saplamaları
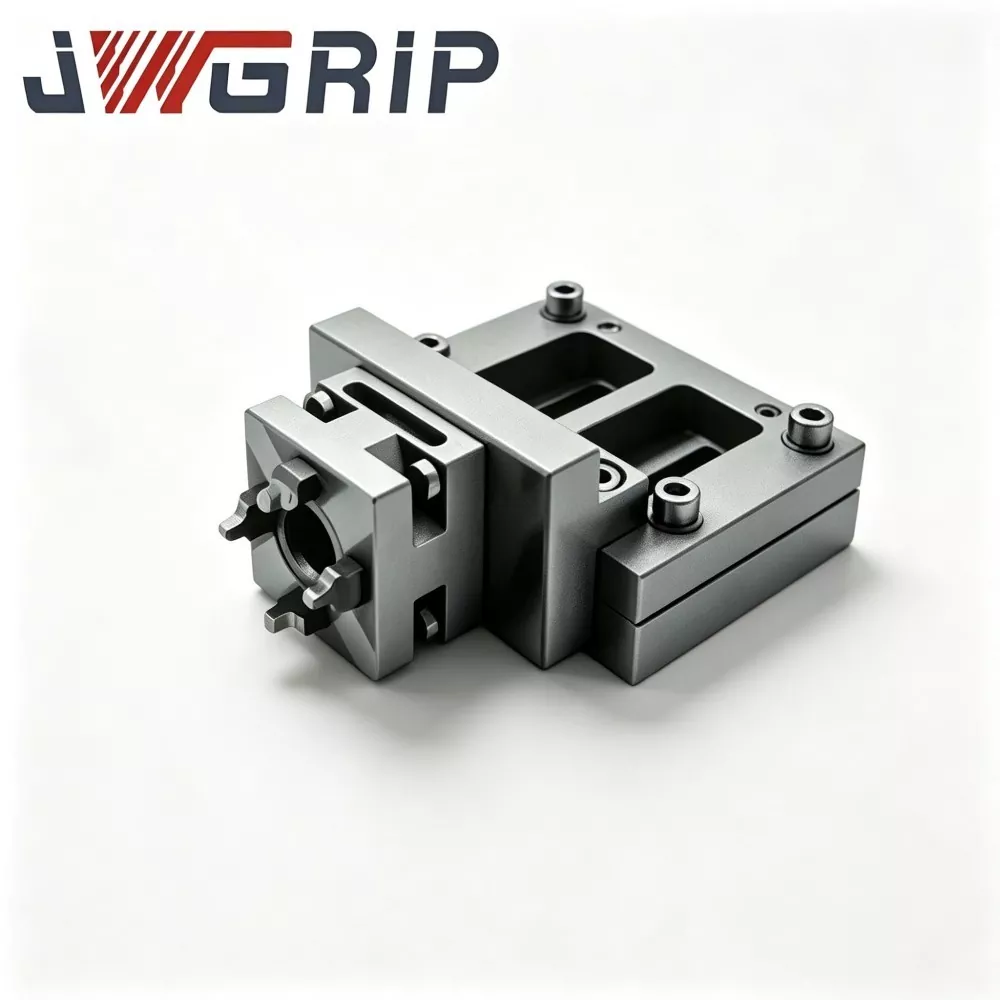
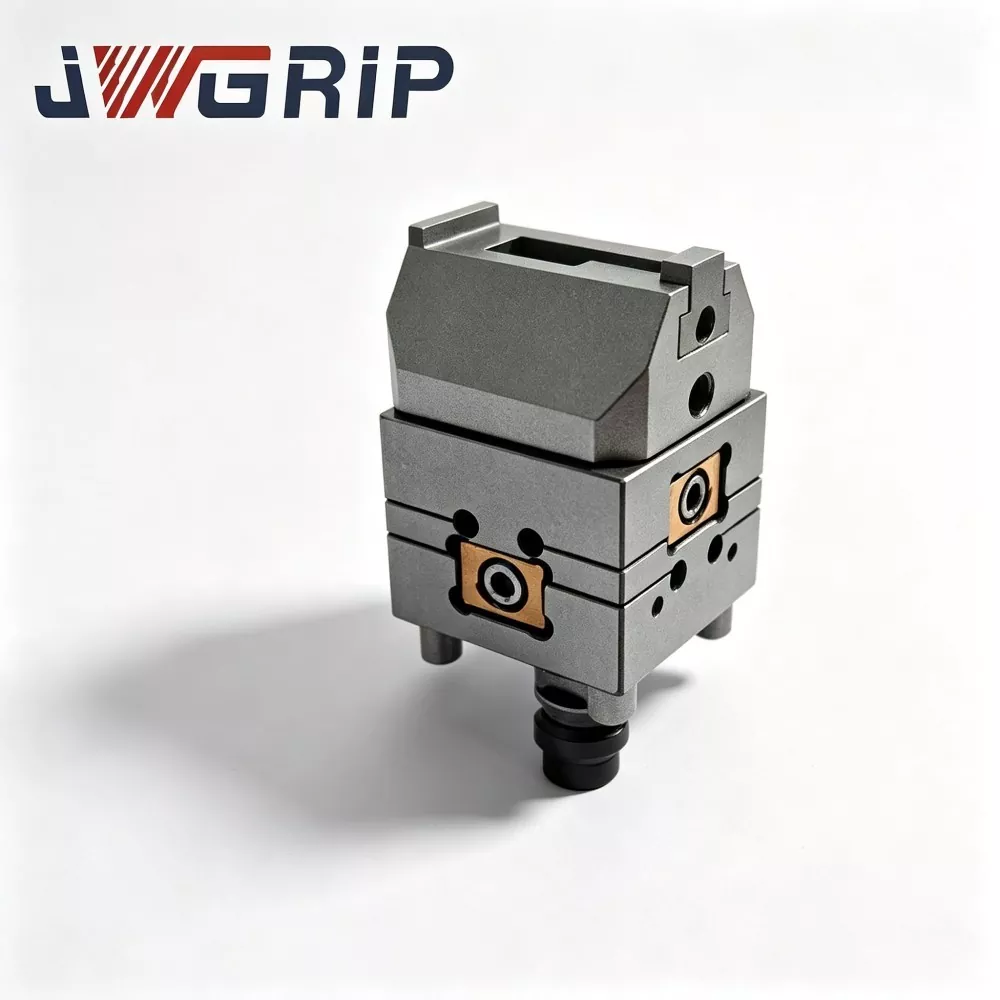
EROWA Uyumlu Çekme Saplamalarının hassas arayüz bileşeni üreticisi olarak,JWGRIPstandart tespit saplamaları, otomatik fonksiyonlu varyantlar ve döner ofset özellikli bağlantı saplamaları için tam çevrim aşınma simülasyonunu ve seri üretimini tamamlar. Bu değiştirilebilir bileşenler, kalıp yapım tesislerinin mevcut elektrot tutucuları ve fikstür paletlerini korurken EDM takımlama havuzlarını genişletmesine yardımcı olur. Şununla eşleştirildi:EROWA Uyumlu EDM Aynalarıve EROWA Uyumlu Elektrot Aynaları, frezeleme, platin EDM ve ölçüm istasyonları arasında tutarlı veri aktarımı için istasyonlar arası yerleştirme zincirleri oluşturur. Konik geometri, diş boyutu ve sızdırmazlık oluğu parametreleri her üretim partisi için sıkı bir şekilde kontrol edilir.
İstasyonlar Arası Veri Sürekliliği
Birçok kalıp üretim atölyesi, karışık prosesli üretim akışları yürütür: işleme merkezlerinde elektrot frezeleme, platin EDM kıvılcım erozyonu, çevrimdışı ön ayarlı ölçüm ve manuel inceleme. Her proses değişimi, tekrarlanan fikstür değişimini gerektirir. Çekme saplama arayüzü parametreleri farklı donanım parçaları arasında az da olsa farklılık gösterirse, elektrotlar bir istasyondan diğerine giderken veri kayması birikecektir.
Çok sayıda atölye yüksek hassasiyetli aynalara ve tutuculara yoğun yatırım yapıyor ancak bu küçük arayüz parçalarının tüm süreç zinciri boyunca veri sürekliliğini tanımladığını gözden kaçırıyor. Görsel olarak benzer saplamalar, gerçek kenetleme sırasında hala mikron düzeyinde uyumsuzluk üretebilir ve bu da karmaşık boşluk işleme için elektrot konumlandırma doğruluğunu kademeli olarak azaltır.
Birçok satın alma ekibi bu yerleştirme bileşenlerini düşük maliyetli sarf malzemeleri olarak ele alır ve rastgele yedek parçaları birden fazla satıcıdan temin eder. Karışık kaynaklı saplamalar, çok istasyonlu takımlama döngüleri için gizli riskler oluşturur.
Aynı olmayan arayüz parçalarını tek bir kalıp yapımı takım havuzunda karıştırırken ne gibi riskler ortaya çıkar? Konik açı, sızdırmazlık halkası oluk derinliği veya omuz yüksekliğindeki küçük farklılıklar, tam yüzey eşleşmesini bozar. Her değiştirme, ölçülmeyen çok küçük bir ofset üretir ve bu da yığılır ve bitmiş kalıp boşluklarında elektrot hizalama hataları oluşturur.
Temel Fonksiyonel Değişkenler
EROWA Uyumlu Standart Çekme Saplaması: Manüel fikstür montajı ve elektrot tutucu montajı için tasarlanmıştır. Bu genel amaçlı model, kalıphanedeki en yaygın manüel aynalara ve elektrot tabanlarına uyar. Prototip kalıp işleme ve küçük partili elektrot hazırlama işlerinde sık sık yapılan manuel değiştirme döngüleri için güvenilir performans gösterir.
EROWA Uyumlu Otomatik Çekme Saplaması: Otomatik tutucu bağlantısına uyum sağlamak için değiştirilmiş yapısal profillerle üretilmiştir. Robotik EDM hücreleri içinde insansız elektrot değişimini destekleyerek manuel çevirmeli kilitleme işlemlerini ortadan kaldırır. Bu varyant, sürekli elektrot değiştirme görevleriyle ışıksız kalıp üretimine uygundur.
EROWA Uyumlu Otomatik Döner Çekme Saplaması: Dahili ofset dönüş yapısını içerir. Kilitlemeden sonra sınırlı açısal ayarlamaya izin verir, bu da tüm tutucu düzeneğini aynadan ayırmadan elektrot yöneliminin ince ayarının yapılmasına yardımcı olur. Çok boşluklu kalıp elektrodu kurulumu için ekstra esneklik sağlar.
Pratik Montaj ve Uygulama Kuralları
Vidalı kurulum derinliği nihai yerleştirme performansını doğrudan etkiler. Operatörler, saplama omzunu elektrot tutucu tabanına karşı düz tutmak için vidalama derinliğini kontrol etmelidir. Aşırı vidalama derinliği iç diş yapılarını bozar, yetersiz derinlik ise kıvılcım erozyonu titreşimi altında konumsal kaymaya neden olan değişken açıklık bırakır.
Sızdırmazlık halkası bakımı, özellikle dielektrik sıvı ve grafit tozuyla dolu platin EDM ortamları için sürekli dikkat gerektirir. Aşınmış veya yanlış yerleştirilmiş sızdırmazlık halkaları, iletken çamurun konik birleşme bölgelerine nüfuz etmesine izin verir. Kirletici madde birikmesi hassas konik yüzeyleri çizer ve tekrarlanan konumlandırmayı bozar. Eskimiş kauçuk parçaları tekrar tekrar kullanmak yerine, düzenli bileşen bakımı sırasında sızdırmazlık aksesuarlarını birlikte değiştirin.
Görsel görünüm tek değerlendirme standardı olamaz. İki saplama neredeyse aynı görünebilir ancak yüksek hassasiyetli aynalara takıldığında konik açı veya omuz yüksekliğinde ince farklar ortaya çıkacaktır. Birleştirilmiş takım havuzlarında rastgele çapraz marka değişiminden kaçınılmalıdır.
Sistem Genelinde Donanım Eşleştirme
EROWA Uyumlu EDM Aynalarla birlikte montaj yapılırken saplama konik konturu ve omuz boyutu, iç ayna boşluğu geometrisine tam olarak uymalıdır. Eşleşmeyen kontur, kısmi nokta teması oluşturur, yerel gerilimi yoğunlaştırır ve hem aynanın iç yüzeyleri hem de saplama konik bölümlerinde karşılıklı aşınmayı hızlandırır. Tutarlı arayüz özellikleri, tekrarlanan elektrot değiştirme döngüleri boyunca aşamalı veri kaymasını önler.
EROWA Uyumlu Elektrot Tutucularla birlikte kullanıldığında bu saplamalar sıradan elektrot tutucuları değiştirilebilir modüllere dönüştürür. Operatörler, elektrot ön ayarını ve ölçümünü çevrimdışı olarak tamamlayabilir, ardından tekrarlanan yeniden gösterge çalışmasına gerek kalmadan komple elektrot düzeneklerini freze ekipmanı, EDM makineleri ve CMM istasyonları arasında aktarabilir. Birleşik saplama standartları, çok elektrotlu projeler için genel kalıp yapımı teslim süresini kısaltır.
Büyük elektrot tutucu kütüphaneleri bulunduran atölyeler anlaşılır parça işaretlemesi uygulamalıdır. Saplama tipini ve temel spesifikasyon bilgilerini ilgili her elektrot tutucu tabanında işaretleyin. Açık etiketleme, kalıphanelerdeki yoğun vardiya değiştirme işlemleri sırasında insanların yanlış kurulum riskini azaltır.
Malzeme ve Üretim Kalite Kontrolü
JWGRIP bu uyumlu tespit saplamalarını yüksek alaşımlı korozyon önleyici çelikten üretmektedir. Kritik konik temas bölgeleri karbonlamayla söndürme ve ardından çok aşamalı ultra hassas taşlama işlemine tabi tutulur. Diş bölümleri, farklı üretim partileri arasında değiştirilebilirliği güvence altına almak için sıkı toleranslı kılavuz çekmeyi benimser. Bitmiş her bileşen, sevkıyattan önce konik profil taramasından, diş boyutu kontrolünden ve simüle edilmiş döngüsel bağlama testinden geçer. Özel eski takım eşleştirme projeleri için özel olarak değiştirilmiş omuz yükseklikleri, özel diş boyutları ve ayarlanmış sızdırmazlık oluğu boyutları mevcuttur.
Bileşen Değiştirme Karar Mantığı
Bu küçük arayüz bileşenleri, günlük kalıp atölyesi operasyonlarında tekrarlanan ön yükleme kuvvetini, dielektrik sıvı korozyonunu ve grafit parçacık aşınmasını korur. Yüzey çizikleri, diş yorulması ve sızdırmazlık halkası eskimesi genellikle belirgin dış belirtiler olmadan yavaş yavaş gelişir. Atölyelerin bu saplamalar için düzenli elektrot tutucu bakım iş akışlarına periyodik numune alma incelemesi eklemesi gerekir. Bozulan arayüz donanımının zamanında ortadan kaldırılması, görünmez veri sapmalarının çok prosesli kalıp yapım zincirlerine yayılmasını önler.

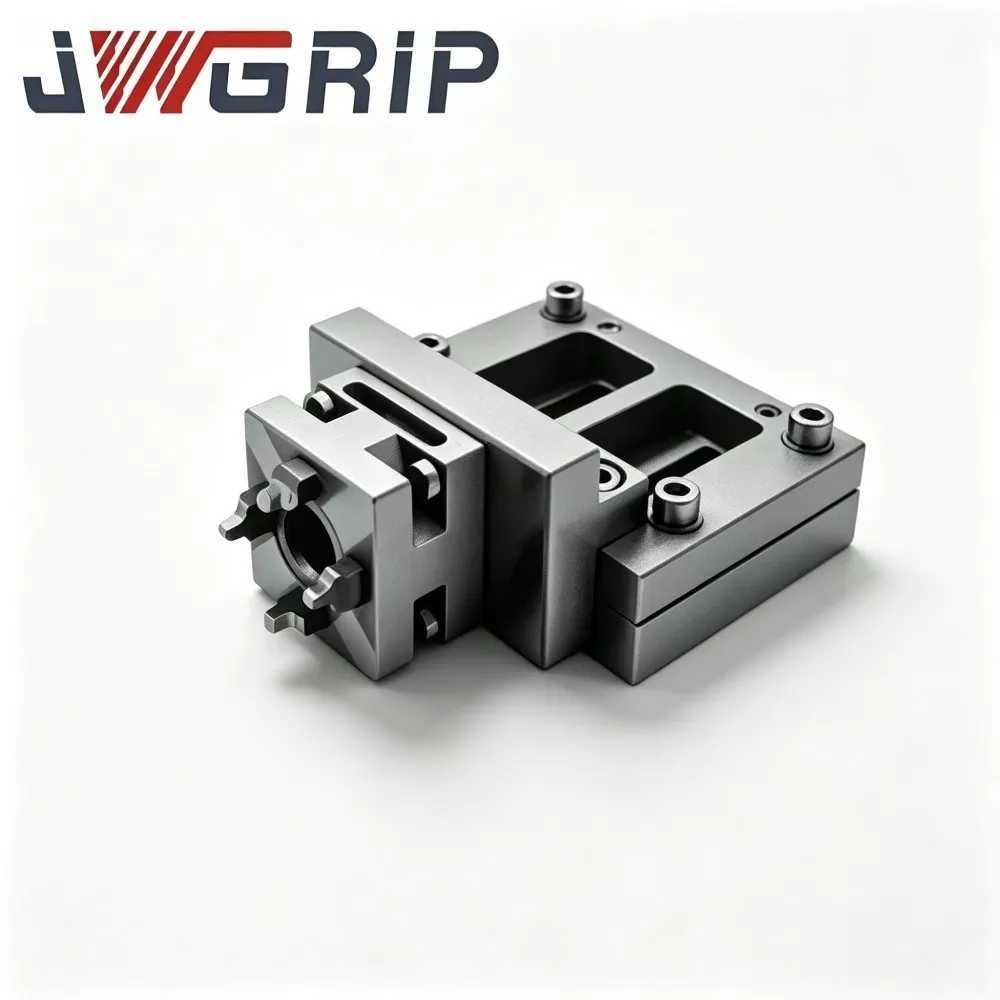


JWGRIP, Çin'de profesyonel bir EROWA Uyumlu Çekme Saplamaları üretici ve tedarikçidir. Fabrikamızdan rekabetçi fiyatlarla yüksek kaliteli ürünlerin toptan satışına sıcak bir şekilde hoş geldiniz.
Haber Önerileri