Türkçe
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

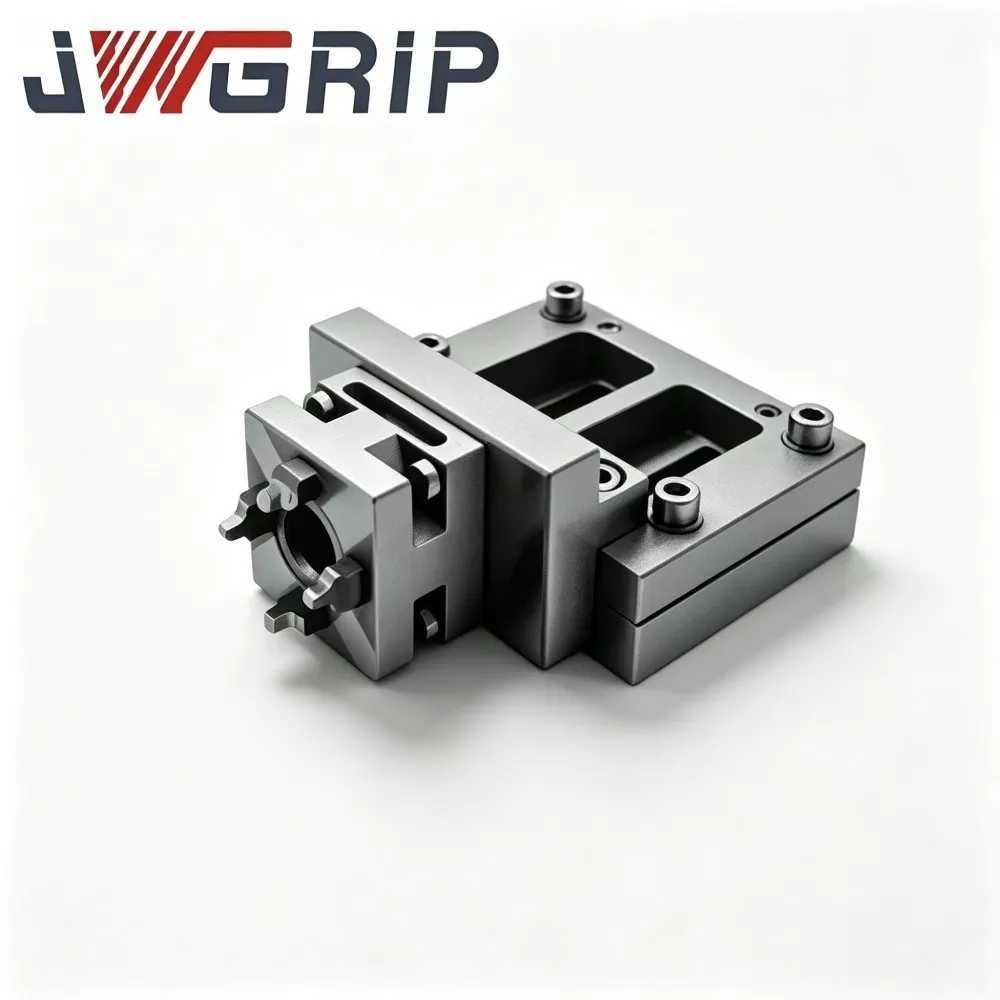
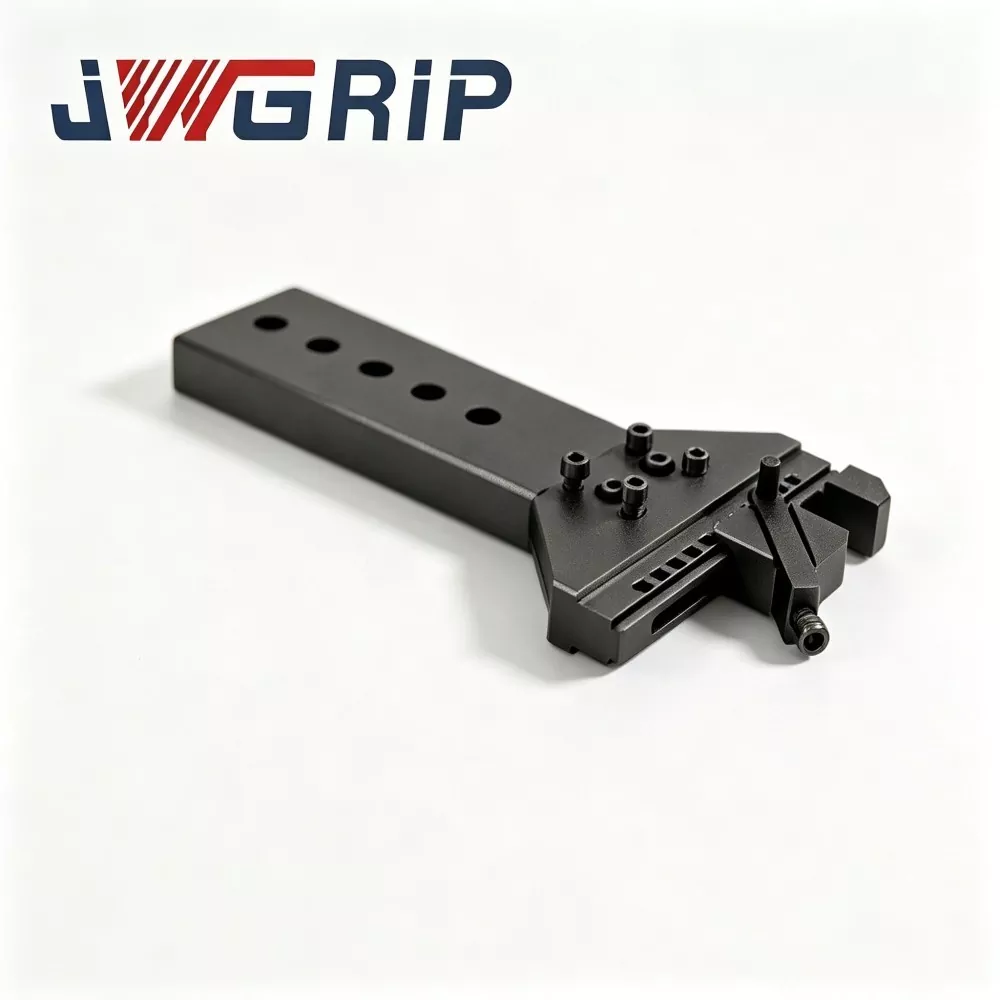


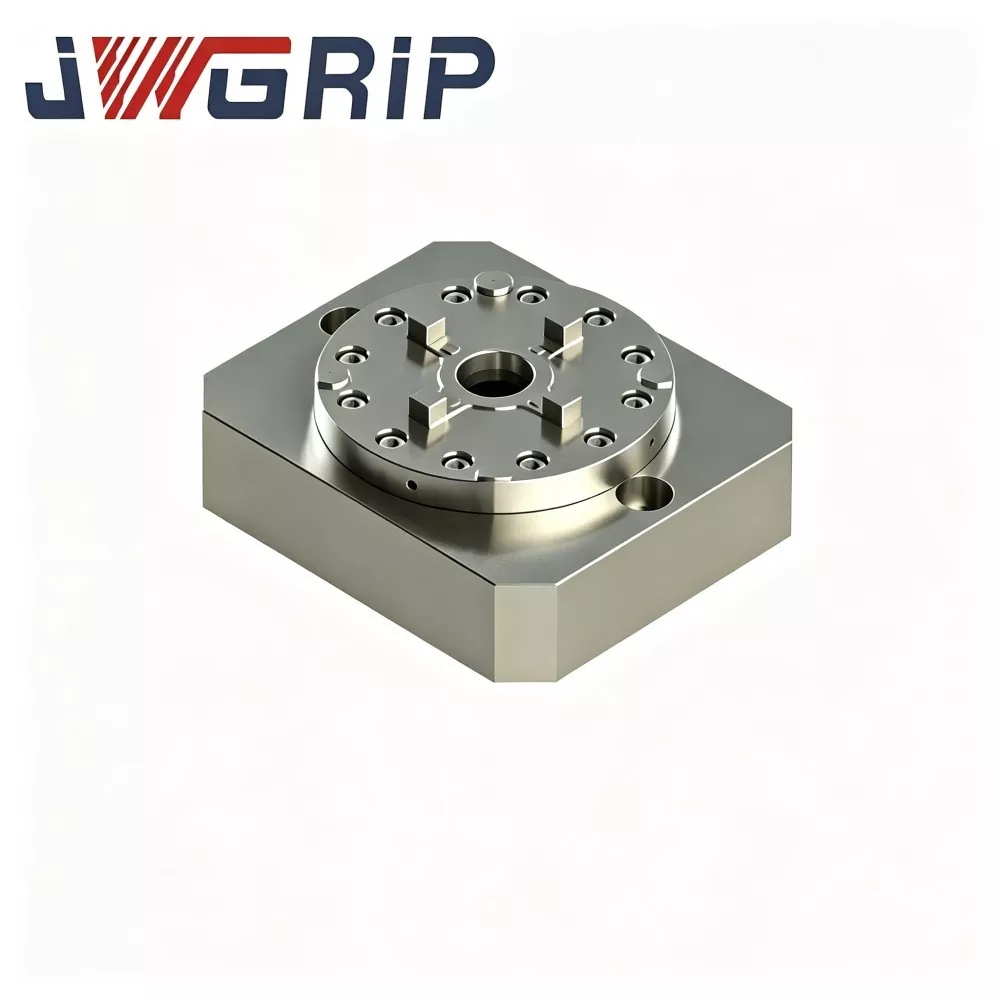
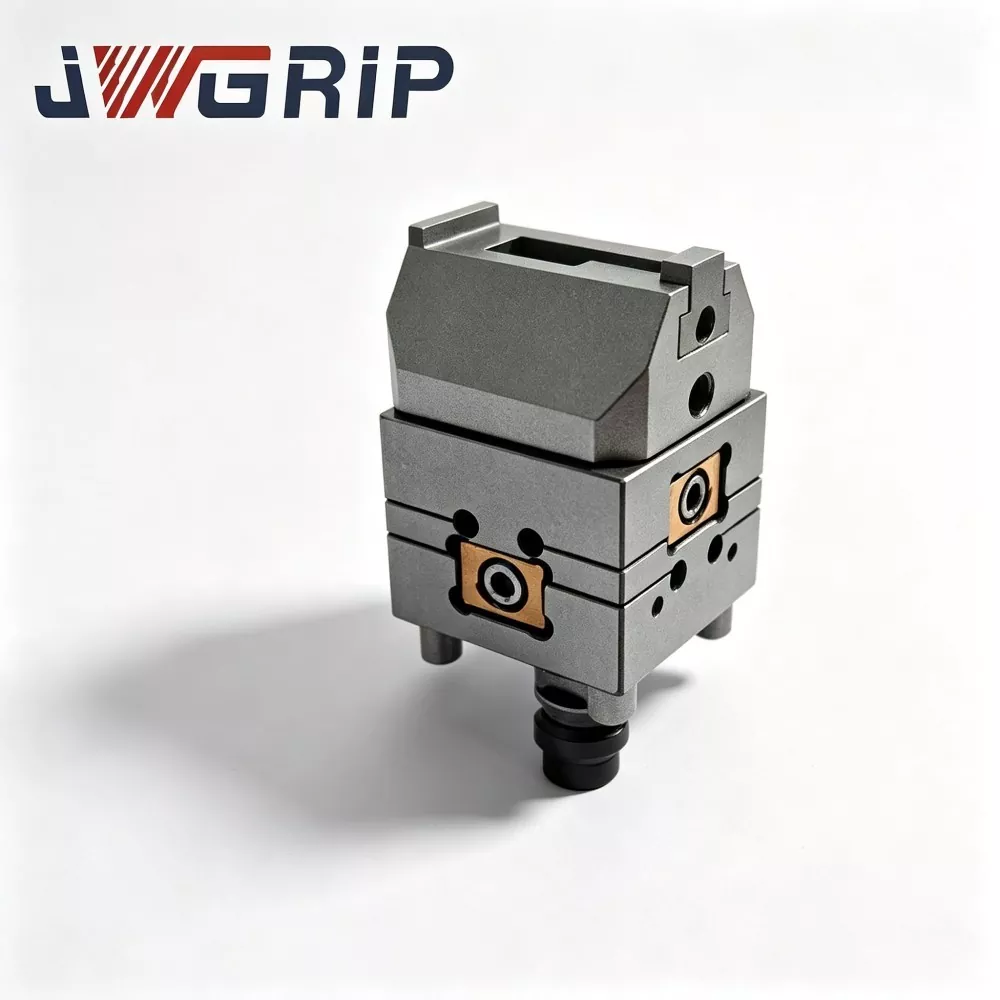
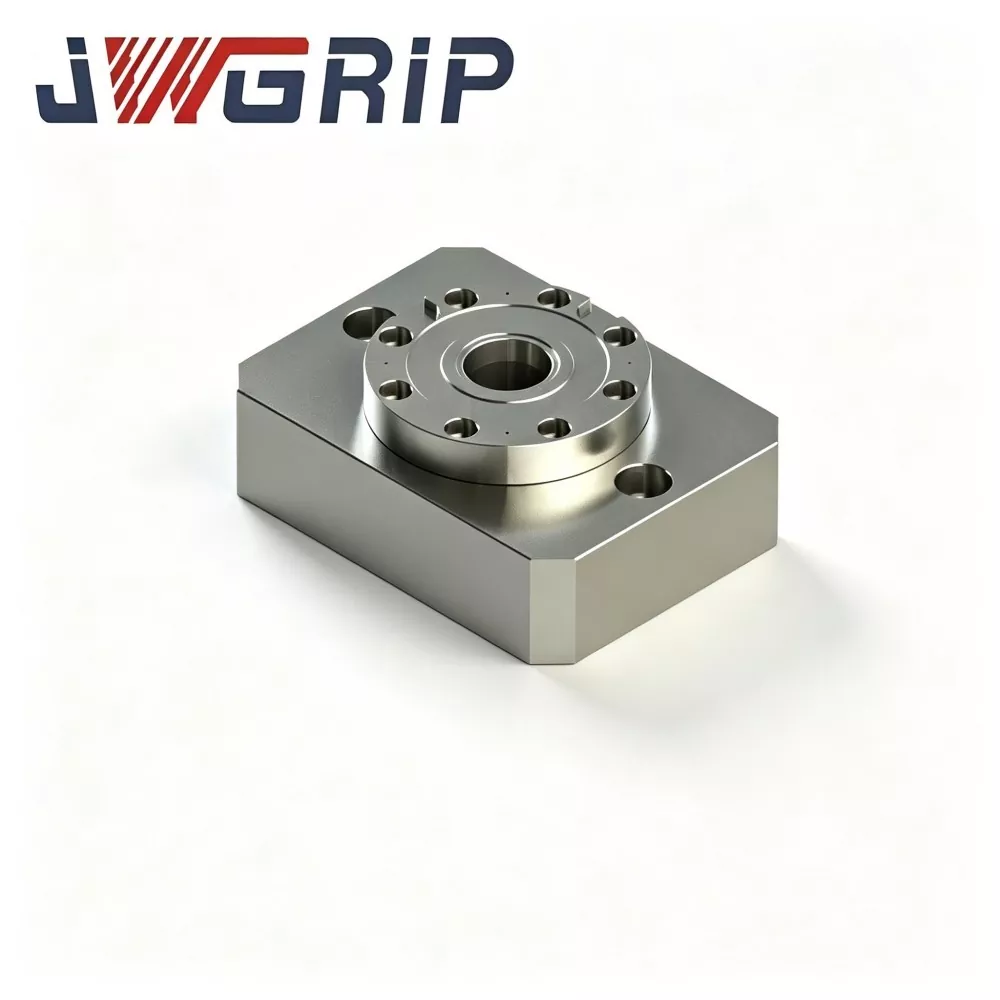
Entegre Tek Merkezli Sıfır Noktalı Sıkma Aynası
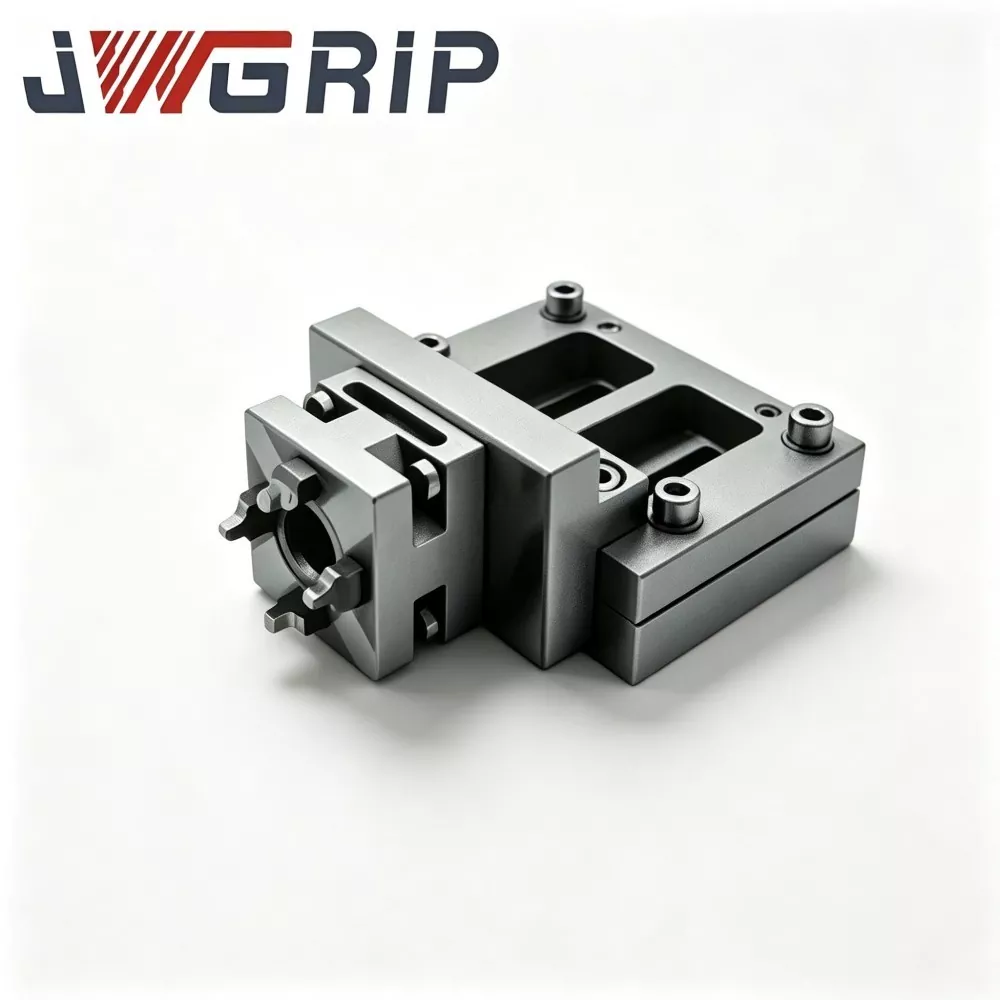
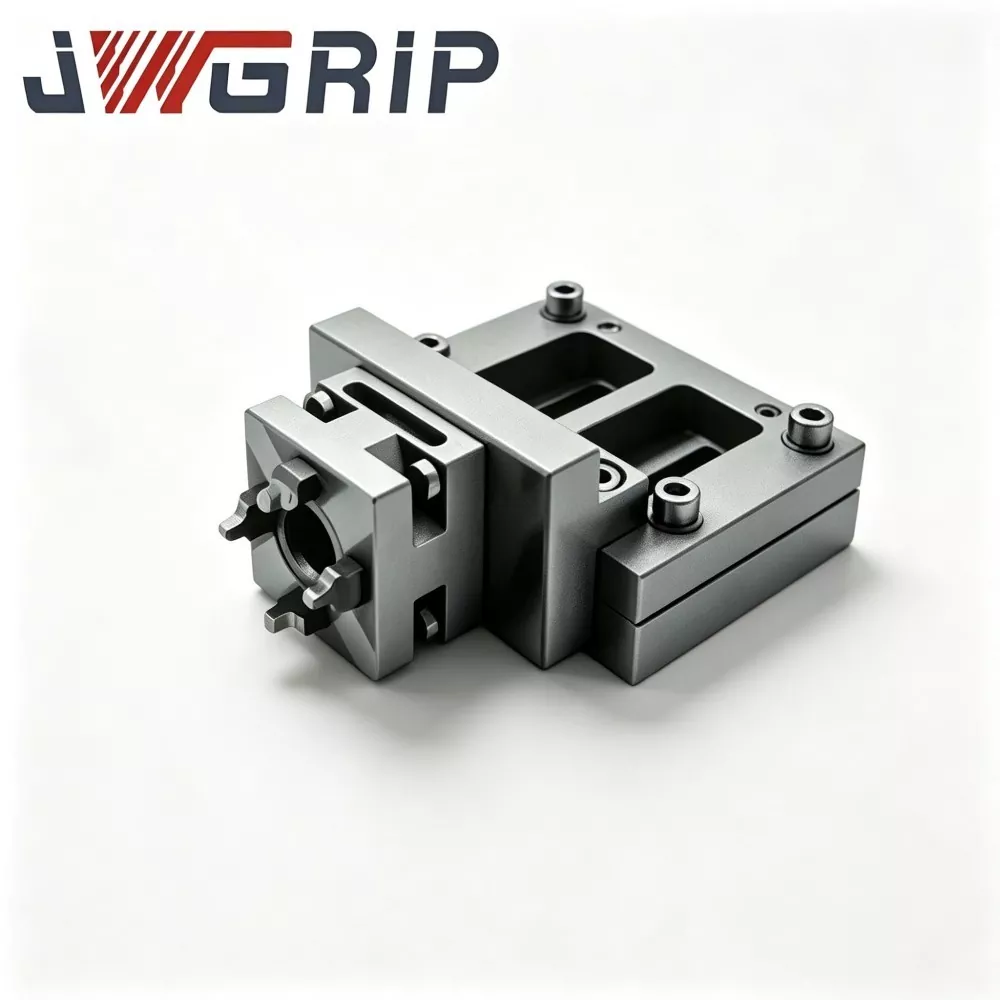
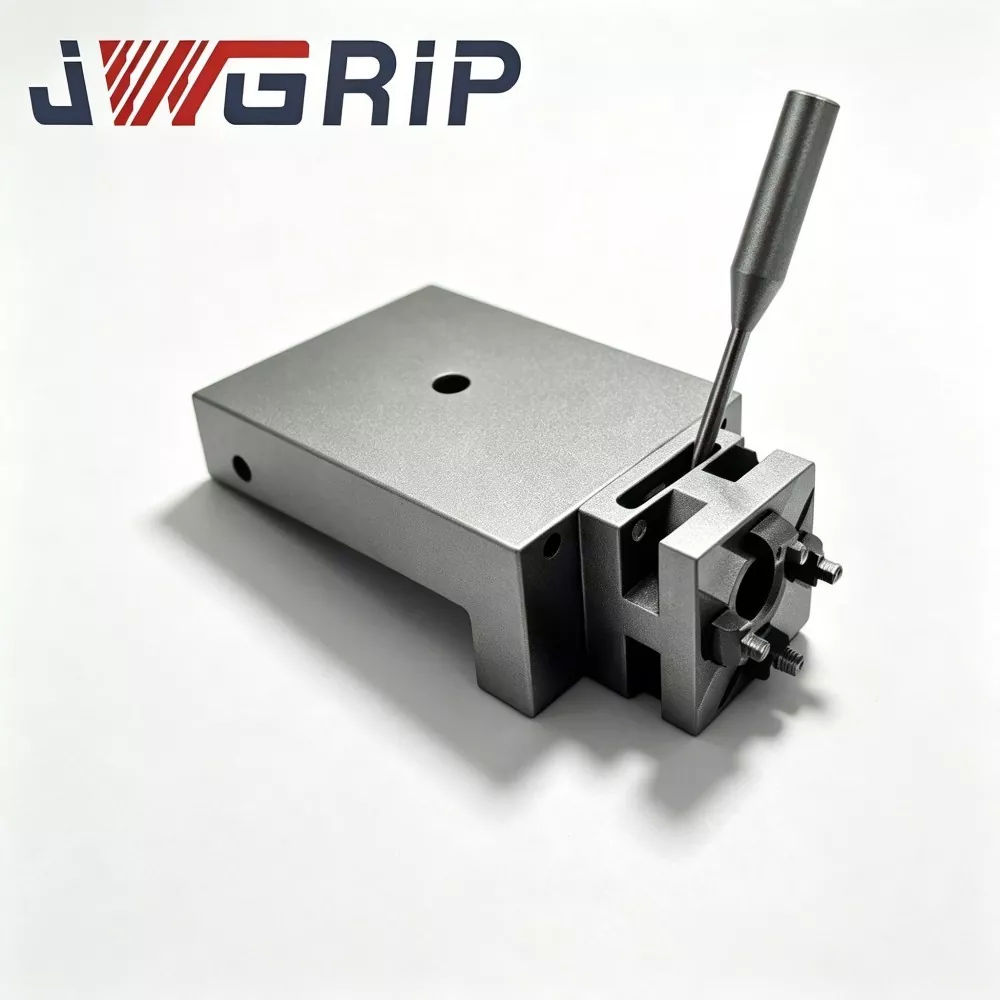
JWGRIP, Çin'de Özelleştirilmiş Entegre Tek Merkezli Sıfır Noktalı Sıkma Aynasının Fabrika Doğrudan satışını sağlar. Modern CNC torna-freze kompozit makineleri ve dikey işleme merkezleri için özel olarak optimize edilmiş hepsi bir arada entegre konumlandırma ve sıkma fikstürüdür. Geleneksel bölünmüş tip fikstür kombinasyonlarından farklı olarak bu ürün, tek merkezli, kendinden merkezlemeli kenetleme mekanizmasını ve sıfır nokta kilitleme konumlandırma yapısını, hiçbir ek eşleşen aksesuar gerektirmeden eksiksiz bir monolitik gövdede birleştirir.
Entegre tek parça şekillendirme tasarımını benimseyen Entegre Tek Merkezli Sıfır Noktalı Sıkma Aynası, ayrı fikstürlerin yerinde montaj ve kalibrasyon prosedürlerini ortadan kaldırır. Tüm temel bileşen eşleştirme, hassas taşlama ve ön devreye alma işlemleri fabrikada tamamlanarak, birleşik ve istikrarlı tek merkezli referans doğruluğu ile son kullanıcılar için tak ve çalıştır kullanımına olanak sağlanır. Güçlendirilmiş alaşımlı çelik ve tam gerilim giderme ısıl işlemiyle üretilen ürünün anahtar yüzeyleri, ultra hassas taşlamayla işlenir ve sık palet değiştirme sırasında mükemmel ve tekrarlanabilir eşmerkezlilik sağlar.
Dahili labirent sızdırmazlık yapısıyla donatılmış olup, kesme emülsiyonunu ve metal talaşlarını etkili bir şekilde izole ederek ağır kesme ve yüksek talaşlı işleme koşullarında istikrarlı performans sağlar. Çevrimdışı ön ayarı ve hızlı palet değişimini destekleyen bu yüksek verimli sıkma aynası, otomotiv, hidrolik bileşenler ve kalıp endüstrilerinde şaft ve disk şeklindeki iş parçalarının hassas işlenmesi için yaygın olarak uygulanabilir ve otomatik, yüksek hassasiyetli ve yüksek verimli esnek üretim gerçekleştirir.
Çekirdek Birim Donanımı
Her JWGRIP Entegre Tek Merkezli Sıfır Noktalı Sıkma Aynası, tek parça dövme ham parçadan üretilir. Yerleştirme yüzeyleri, montaj flanşları ve iç hava geçişleri arasında hiçbir montaj dikişi mevcut değildir. Komple montaj şunları içerir:
Tek parça dövme alt tabaka
Dahili pnömatik kilitlemeli piston tertibatı
Sıfır noktası konumlandırma burç tertibatı
Dahili entegre pnömatik geçişler
NPN kilit durumu sinyali çıkış arayüzü
Flanş montajı karşı lavabo delikleri
İki Dağıtım Modu
Mod 1: Bağımsız Tek Noktadan Çalışma
1. Ayna flanşını takım tezgahı çalışma masasına sabitleyin.
2. D20 sıfır noktası çekme saplamalarıyla önceden donatılmış fikstür tabanını ayna yerleştirme veri yüzüne monte edin.
3. 0,5-0,7 MPa basınçlı hava sağlayın; İç piston, içeri çekme kilitlemeyi tamamlamak için burçları tahrik eder.
4. Konum doğrulama sinyali çıkışları, CNC makinesi ağır kesme döngülerini yürütür.
5. İşleme tamamlandıktan sonra, kilidi açmak için hava basıncını boşaltın ve fikstür tabanını çıkarın.
Mod 2: Çoklu Ayna Dizisi Ağır Hizmet Fikstürü Modu
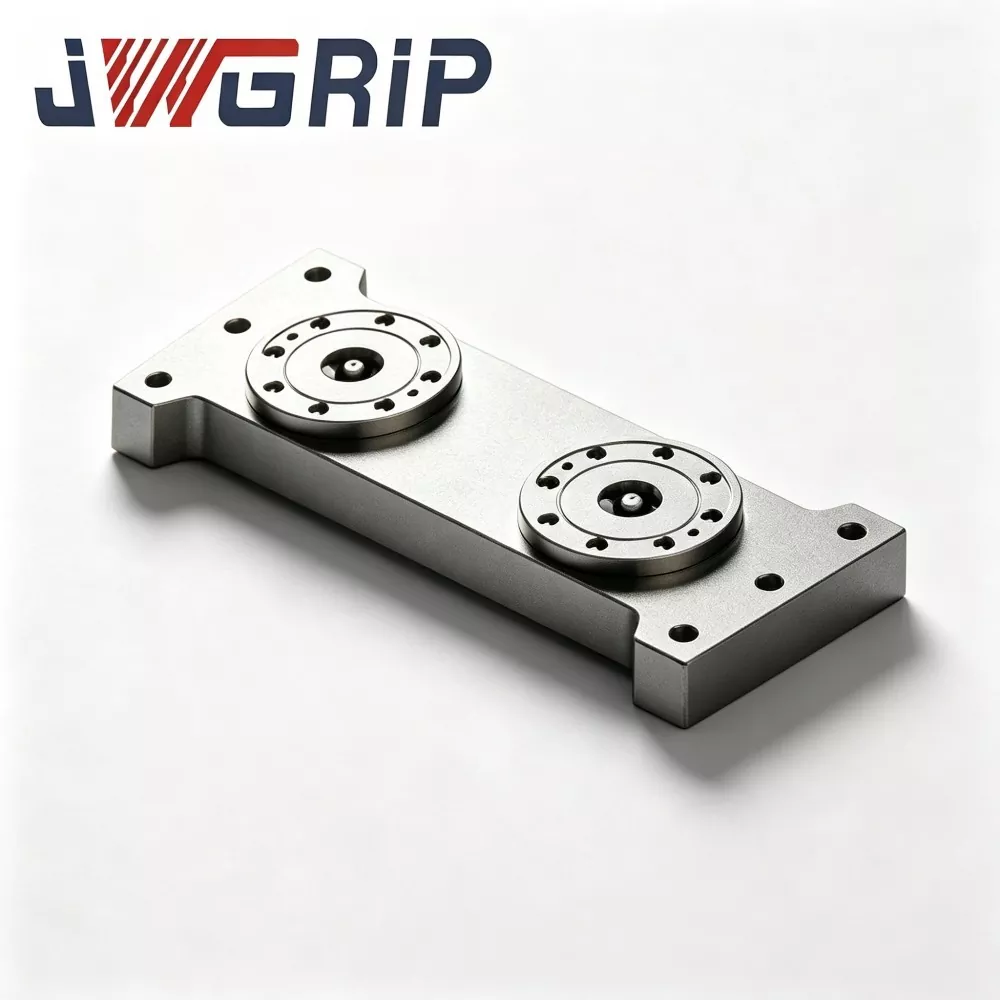
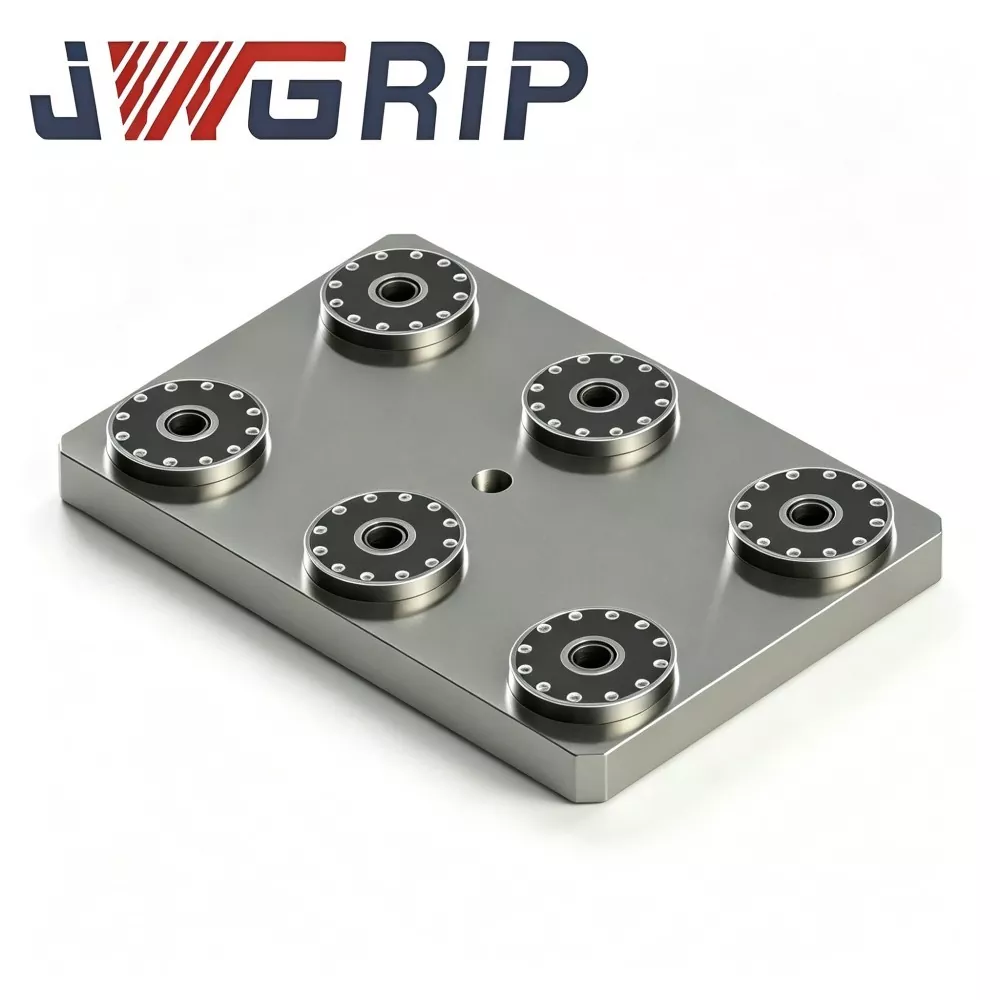
1. Fikstür tabanı ağırlığına ve dış boyutlara göre takım tezgahı T kanallı çalışma tezgahlarına birden fazla entegre tek merkezli aynayı düzenleyin. Birden fazla ünite kesme yüklerini ortaklaşa paylaşır.
Önemli not: Modüler bölünmüş tarzdaki aynalara benzer şekilde, diziye monteli aynalar arasındaki göreceli konum ilişkileri hala müşterinin yerinde devreye alma kapsamına ait olan makine üzerinde kadran göstergesi ve hizalamayı gerektirir.
Malzeme ve Doğruluk Tasarım Notları
Su verilmiş ve temperlenmiş alaşımlı çelik boşluklar, dövme sonrasında ikili gerilim giderme yaşlanmasına tabi tutulur. Ağır hizmet döngüsel darbe yüklemesi altında, yetersiz gerilim tahliyesi alt tabaka deformasyonunun yavaşlamasına neden olur ve fikstürün hizmet ömrünü kısaltır.
Yüksek sertlikteki rulman çeliği konumlandırma burçları, su verme artı iç delik honlama süper son işlemine tabi tutularak tek ünite başına ±2 μm tekrarlama konumlandırma doğruluğu sağlar.
Tek parça dövme çözümü, daha uzun üretim döngüleri ve daha yüksek malzeme maliyeti gerektirir; bu da bölünmüş tip aynalarla karşılaştırıldığında daha yüksek fabrika çıkış fiyatına neden olur. Bununla birlikte, daha sonraki aşamadaki arızalar ve sık sık yedek parça değişiminden kaynaklanan gizli maliyetleri büyük ölçüde azaltır.
Temel avantaj
1. Eklem tarafından tetiklenen arıza risklerini ortadan kaldırın ve plansız üretim hattı kesintilerini azaltın Bölünmüş tip aynalardaki cıvata-bağlantı gerilimi gevşemesi, aralıklı iş parçasında teknik özellikler dışı sorunlara ve plansız kesintilere neden olan gizli aşamalı arızalar yaratır. Bağlantısız monolitik dövme, bu arıza noktalarını ortadan kaldırır ve proses hatası gidermenin neden olduğu iş gücü-zaman kaybını azaltır.
2. Fikstür hizmet ömrünü uzatın ve yedek parça tedarik sıklığını azaltın Eşdeğer ağır hizmet üretim yoğunluğu altında, monolitik dövme alt tabakalar montaj bağlantı noktalarında gevşemeyi önler. Servis ömrü uzar. Kullanıcılar sık sık tam ayna değiştirme ve cıvata-yedek parça stoklama zorunluluğundan kurtularak uzun vadeli yedek parça stok baskısını azaltır.
3. Monolitik yapıya rağmen modüler düzen esnekliğini koruyun Hem bağımsız tek noktalı kullanım hem de çoklu ayna dizi düzeni desteklenir. Fabrikalar ayna miktarını gerçek iş parçası yükü gereksinimlerine göre seçer. Prefabrik paletlerin sabit istasyon sınırlamalarından muaftır ve standart dışı ağır hizmet tipi fikstür tabanlarına uyum sağlar.
4. Mevcut D20 sıfır noktalı çekme saplamaları fikstür varlıklarını yeniden kullanın Şirket içi ağır hizmet tipi fikstür tabanları, standart D20 sıfır noktalı çekme saplamaları yenilendikten sonra doğrudan yeniden kullanılabilir. Toplu fikstür yeniden üretimi gereksizdir ve önceki fikstür yatırımı iyi korunur.
5. Manuel olarak çalıştırılan atölyeler ve otomasyon yükseltme projeleri için ikili destek Yerleşik G1/8 hava limanı ve NPN sinyal çıkış arayüzü, doğrudan manuel modda çalışmaya olanak tanır. Otomasyon projelerinde PLC ve endüstriyel robotlara bağlanarak otomatik ağır iş fikstür yükleme-boşaltma işlemini gerçekleştirir.
Uygulama Durumları
Durum 1: Ağır Hizmet Kalıp İmalat Fabrikası
Bu müşteri daha önce kalıpsız kaba işleme için parçalı tip tek merkezli ayna partileri satın almıştı. Birim satın alma fiyatı düşük olmasına rağmen:
· Her üç ayda bir bağlantıyla ilgili 2-3 gizli arıza meydana geldi
· Cıvata geriliminin gevşemesi aralıklı iş parçası boyut sapmasını tetikledi
· Her hata ortalama 4-8 saatlik üretim kesintisine ek olarak hurda kalıp boşluklarının yanı sıra yedek cıvatalar veya komple aynalar için ekstra harcamaya neden oldu
JWGRIP Entegre Tek Merkezli Sıfır Noktalı Sıkma Aynasına geçiş yaptıktan sonra:
· Üretimden sonraki on ay içinde montaj-bağlantı kusurlarından kaynaklanan aralıklı spesifikasyon dışı arızaların sıfır olması
· Birim satın alma maliyetinin daha yüksek olmasına rağmen, arıza süresi kaybını, iş parçası hurdasını ve yedek parça satın alımını kapsayan kapsamlı maliyetler önemli ölçüde azaldı.
Durum 2: Mühendislik-Makine-Eleman Taşeronu
Müşteri, kalın plakalı iş parçalarını, çoklu ayna dizilimini benimseyerek 5 eksenli makinelerde işler.
Eski bölünmüş tip aynalar, iki ayda bir tamamen sökülmesini ve cıvata torkunun yeniden kontrol edilmesini gerektiriyordu; bu da değerli makine üretim saatlerini meşgul ediyordu.
JWGRIP monolitik aynalar dağıtıldıktan sonra periyodik yeniden tork denetimi iş akışları ortadan kaldırılarak daha etkili işleme süresi sağlanır.
Üretim İş Akışını Tamamlayın
1. Alaşımlı çelikten tek parça dövme
2. Kaba işleme
3. İlk stres giderme yaşlanması
4. Yarı terbiye
5. İkincil stres giderici yaşlanma
6. Veri yüzleri için süper hassas taşlama
7. Derin delikli dahili pnömatik kanal işleme
8. Burcun bastırılması
9. Pnömatik sinyal bileşeni montajı
10. Hava sızdırmazlık basınç tutma testi
11. Tek birimden bağımsız doğruluk denetimi
12. Pas önleyici koruma işlemi
13. İhracat sınıfı darbeye dayanıklı ambalaj
Muayene Kontrol Listesi
· Tek aynalı tekrar konumlandırma doğruluğu testi
· 5 dakikalık hava tutma hava sızdırmazlık testi; izin verilen maksimum basınç düşüşü ≤0,02 MPa
· Döngüsel kilitleme-kilit açma dayanıklılık testi
· Sinyal çıkışı mantığı işlevsel doğrulaması
Not: Fabrika denetimi yalnızca bireysel bağımsız aynanın doğruluğunu garanti eder. Dizi düzeni montajından sonra karşılıklı konum doğruluğu, müşterinin makine üzerindeki gösterge ve hizalamasına bağlıdır ve fabrika denetim kapsamı kapsamında değildir. Her ünite, müşteri ekipmanının arşivlenmesi için bağımsız ünite fabrika inceleme veri sayfasıyla birlikte gönderilir.


Değerlendirme ve Seçim Rehberi
1. Gerçek dünyadaki kesme koşullarını analiz edin: Ağır kaba işleme ve yüksek ilerlemeli frezeleme görevlerinin oranını hesaplayın. Bu ürün, ağır kesme payının yüksek olduğu senaryolar için en uygunudur. Bölmeli tip aynalar, hafif kesme işlerinin hakim olduğu atölyeler için daha kapsamlı bir maliyet performansı sunar.
2. Toplam sahip olma maliyeti (TCO) değerlendirmesi yapın: Birim satın alma fiyatının yanı sıra, olası aksama süresi işçilik saatlerini, iş parçası hurda kaybını, periyodik yeniden kontrol işçiliğini ve yedek parça değiştirme sıklığını da hesaba katın.
3. Dizi düzeni dağıtımı için: Her aynanın taşıdığı yükü hesaplayın ve asla nominal kapasiteyi aşmayın. Φ130 mm flanş alanı için makine takımı T yuvası uyumluluğunu doğrulayın.
4. Atölye hava kaynağı basıncını 0,5-0,7 MPa'da sabit tutun. Otomasyon odaklı projeler için PLC NPN sinyal IO noktalarını ayırın.
5. Yerinde çekme saplaması özelliklerini onaylayın. Standart dışı çekme saplama boyutları için talep üzerine özel burç düzenekleri mevcuttur.
Kurulum ve Bakım Özellikleri
Flanş cıvatalarını kesinlikle JWGRIP kullanım kılavuzundaki tork değeri gereksinimlerine göre sıkın. Yetersiz tork tüm ünitenin mikro hareketine neden olur; aşırı tork flanşı sıkıştırır ve alt tabakayı deforme eder.
Nemi ve kirleri engellemek, burcun paslanmasını ve aşınmaya bağlı doğruluk kaymasını önlemek için hava girişinin ön ucuna yağ-su filtresini takın.
Her kümülatif 80-100 çalışma saatinden sonra burçlara kuru yağlayıcı aerosol püskürtün. Yağ metalik talaşları çektiği ve burç sıkışması arızalarını tetiklediği için sıvı motor yağı kesinlikle yasaktır.
Her vardiya değişiminden sonra veri yüzeyini basınçlı havayla üfleyerek temizleyin.
Dizi düzeni değiştirildiğinde göreceli koordinatları yeniden belirtin ve yeniden kalibre edin; eski koordinat parametreleri doğrudan yeniden kullanılamaz.
Veri yüzünün belirlenmesine karşı ağır nesnelerin çarpmasını önleyin. Çarpışmadan kaynaklanan dövme alt tabaka deformasyonu yerinde onarılamaz.
Paketleme ve Sevkiyat
· Ambalaj: Her bağımsız ayna, köpük iç tamponlu ayrı ihracat sınıfı darbeye dayanıklı kartonla paketlenir. Toplu hacimli siparişler masif ahşap ihracat sınıfı kasaları benimser.
· Standart teslim süresi: 16-22 iş günü. Seçilen standart SKU'lar, hızlandırılmış sevkiyat için stokta tutulur.
Satış Sonrası Destek
Garanti: 12 aylık garanti yalnızca bağımsız ayna ünitesinin üretim hatalarını kapsar. Müşteri yerinde kurulum sonrası dizi-montaj karşılıklı konum doğruluğu garanti kapsamı dışındadır.
Teknik kaynaklar: Çevrimiçi çizimler ve işletme belgeleri sağlanmaktadır.
Ücretli hizmet: Toplu hacimli siparişler için uzaktan teknik destek mevcuttur.
Özel değişiklik: Flanş boyutu ayarı, çekme saplaması özelliği değişikliği desteklenir.
Örnek değerlendirme: Değerlendirme örneği düzenlenebilir; Alıcı numune navlun bedelini üstlenir.
SSS
S1: JWGRIP Entegre Tek Merkezli Sıfır Noktalı Sıkma Aynası, ayrık tip aynalara kıyasla daha yüksek statik doğruluk rakamlarına ulaşıyor mu?
C: Nominal tek ünite tekrar konumlandırma doğruluğu ±2 μm olarak kalır. Statik doğruluk endeksinin kendisi geliştirilmemiştir. Temel değeri, cıvata bağlantısının gevşemesinden kaynaklanan aşamalı gizli arızaları ortadan kaldırmak, arıza süresini ve iş parçası hurda kaybını azaltmaktır. Statik spesifikasyon yükseltmesi yerine güvenilirlik iyileştirmesi sağlar.
S2: Tüm ağır hizmet senaryoları için yekpare entegre aynaları mı seçmem gerekiyor?
C: Mutlaka değil. Ağır işlerin seyrek olarak gerçekleştirildiği ve makinede düzenli cıvata torku yeniden kontrolünün gerçekleştirilebildiği durumlarda, ayrık tip aynalar hala uygundur. Lütfen kararlarınızı yalnızca donanım özelliklerine göre değil, kapsamlı TCO hesaplamasına göre verin.
S3: Dizi düzeni kurulumu için cıvata torkunun periyodik olarak yeniden kontrol edilmesi gerekiyor mu?
C: Aynanın iç bileşenleri için herhangi bir sökme torku gerekli değildir çünkü yerleşik olarak monte edilmiş bağlantı cıvataları yoktur. Bununla birlikte, aynayı takım tezgâhının çalışma tezgahına sabitleyen flanş cıvatalarının bakım programlarını takiben yine de periyodik tork kontrolüne ihtiyacı vardır.
S4: Mevcut D20 sıfır noktalı fikstür tabanlarım bu aynayla çalışabilir mi?
C: Standart D20 sıfır noktalı çekme saplamalarıyla donatılmış sabitleme tabanları doğrudan kullanılabilir.
Tedarik Kararı İçgörüsü
Birçok satın alma ekibi yalnızca ön donanım fiyatlarını karşılaştırırken arıza süresi, iş parçası hurdası, bakım işçiliği ve fikstürler çevrimiçi olduktan sonra yedek parça tüketimi gibi gizli maliyetleri gözden kaçırıyor.
JWGRIP Entegre Tek Merkezli Sıfır Noktalı Sıkma Aynasının temel rekabet gücü, kağıt bazlı spesifikasyon parametrelerinden gelmez. Gerçek değeri, ağır kesme koşulları altında fikstür güvenilirliğini artırmak ve plansız arıza süreleri ve reddedilen parçalardan kaynaklanan kapsamlı kayıpları azaltmaktır.
Seçim, tek seferlik satın alma fiyatı yerine tüm yaşam döngüsü toplam sahip olma maliyetine göre değerlendirilmelidir. Yüksek frekanslı ağır hizmet üretim hatları için ekstra satın alma maliyeti, arızaların azaltılmasıyla hızlı bir şekilde telafi edilebilir. Düşük frekanslı ağır hizmet uygulamaları için, giriş-çıkış oranının siparişten önce dikkatli bir şekilde tartılması gerekir.
Talep Gönder
İletişim bilgileri
-
Adres
No. 44, Daning Girişimcilik Yolu, Humen Kasabası, Dongguan Şehri, Guangdong Eyaleti, Çin
-
tel
-
E-posta
JWGRIP'e soruşturma göndermeye hoş geldiniz. Profesyonel teknik ve satış ekibimiz ücretsiz fikstür seçimi, özelleştirilmiş çözüm tasarımı ve doğru fiyat teklifi sağlayacaktır.

Haber Önerileri