Türkçe
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Hassas İş Tutma için Yüksek Performanslı H77 Serisi CNC Kendinden Merkezlemeli Mengeneler
H77 Serisi CNC Kendinden Merkezlemeli Mengenelerin uygulama odaklı hacim üreticisi olarak,JWGRIPKüçük ve orta ölçekli işleme atölyeleri ve sınırlı CNC tabla alanına sahip değişken boyutlu işlenmemiş parçaları işleyen teknisyenler için kompakt, kendi kendine merkezlenen mengene gövdeleri, değiştirilmeye hazır sert çene setleri ve yeniden işlenebilir yumuşak çene işlenmemiş parçaları sağlar. Sonlu eleman yapısal analizi ve standartlaştırılmış seri üretim, sabit çene açılma aralığını ve merkezleme doğruluğunu sağlar. Bu yerden tasarruf sağlayan bağlama donanımı, yüksek değişkenliğe sahip karışık partili üretim için verimli fikstür kurulumu sağlar. JWGRIP ayrıca şunları sağlar:Sıfır Noktası Palet Serisive hızlı fikstür devir hızına sahip entegre iş bağlama çözümleri için Hızlı Değişim Fikstür Disk Serisi.
Ortak Ağrı Noktaları
Birçok küçük serili atölye, sürekli olarak farklı ham madde genişlikleri arasında geçiş yapar. Geleneksel tek vidalı mengeneler, parça boyutları her değiştiğinde tekrarlanan manuel ofset ayarı gerektirir. Operatörler, her yeni parti kesmeye başlamadan önce ölçüm yapmak, çene boşluklarını ayarlamak ve iş parçalarını yeniden ortalamak için önemli miktarda zaman harcıyor.
Operatörler manuel ayarlama sırasında yalnızca görsel değerlendirmeye güvenirse ne olur?
Merkezleme sapması ortaya çıkacaktır. Küçük merkezleme hatası bile eşit olmayan malzeme payı yaratarak, eşit olmayan takım aşınmasına ve tüm parti genelinde tutarsız bitmiş parça boyutsal sonuçlarına neden olur.
3 eksenli ve beş eksenli makinelerde değerli tabla alanını nasıl boşaltabilirsiniz?
Standart büyük boyutlu mengeneler aşırı montaj alanı kaplar ve çok parçalı eş zamanlı işleme için ayarlayabileceğiniz fikstür sayısını sınırlar. Birçok makine sahibi, kompakt mengene donanımının, yeni makine ekipmanı satın almadan ekstra kullanılabilir masa alanının kilidini açabileceğini gözden kaçırıyor.
Kendinden merkezlemeli bağlama yalnızca simetrik parçalar için mi uygundur?
Makinistler arasında yaygın bir yanılgı. Düzgün şekilde değiştirilmiş yumuşak çenelerle bu mengene üniteleri, frezeleme operasyonları için asimetrik işlenmemiş parçaları, döküm parçaları ve düzensiz şekilli ham stokları güvenilir bir şekilde kavrayabilir.
Ürün işlevsel farklılıkları
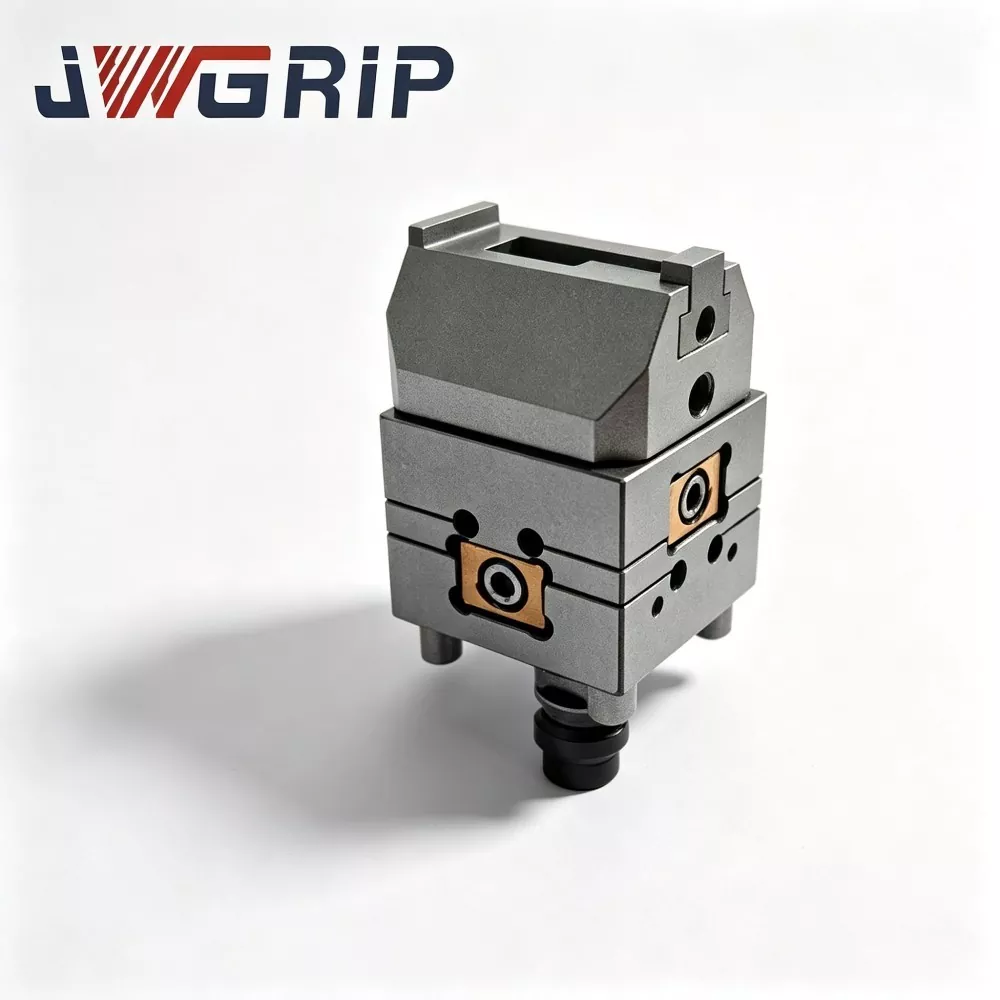
Sert Çeneli Kompakt Yüksek Hassasiyetli Kendiliğinden Merkezlenen Sıfır Noktası Mengenesi:
Sertleştirilmiş entegre sert çenelerle üretilmiştir. Bu varyant, standart boyutlu katı işlenmemiş parçaların tekrarlı olarak sıkıştırılmasında mükemmeldir. Küçük dış hatları, çoklu fikstür yerleşimi için makine tablasının alanından tasarruf edilmesine yardımcı olur. Sert çene yüzeyleri, uzun süreli sürekli seri üretim sonrasında aşınmaya karşı dayanıklıdır.
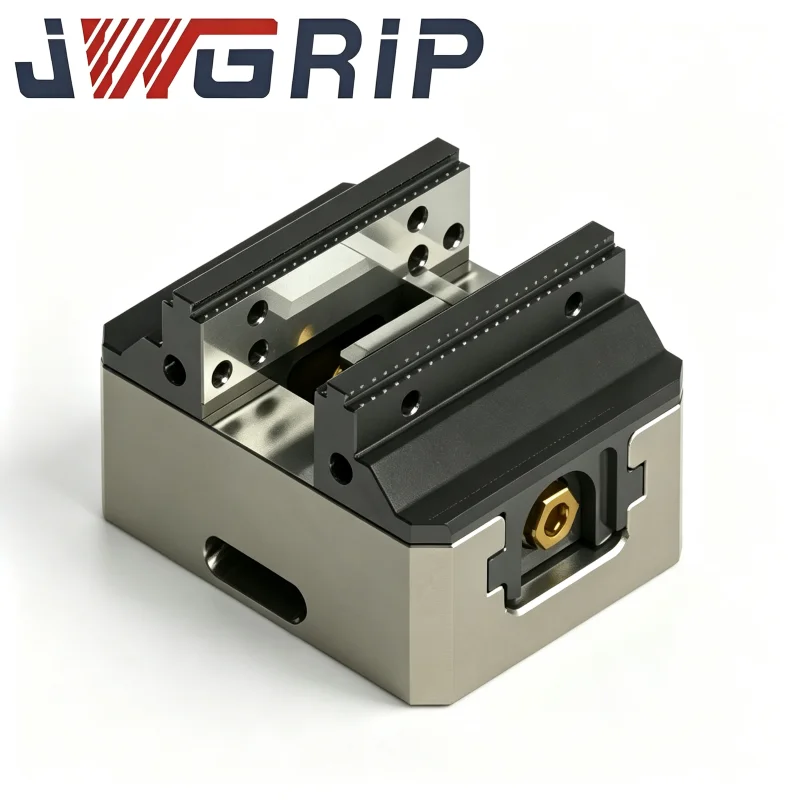
Yumuşak Çeneli Uzatılmış Hareketli Kendiliğinden Merkezlenen Sıfır Noktası Mengenesi:
Genişletilmiş çene açma vuruşuna sahiptir ve değiştirilebilir işlenebilir yumuşak çene boşluklarını benimser. Operatörler, iş parçalarının özel dış hatlarına uyacak şekilde özel profilleri yumuşak çeneli gövdelere frezeleyebilir, böylece her yeni parça çeşidi için özel olarak tasarlanmış mastarlara olan ihtiyacı ortadan kaldırır.
CNC Frezeleme için Yumuşak Çeneli Büyük Hareketli Kendiliğinden Merkezlenen Sıfır Noktası Mengenesi:
Genel 3 eksenli frezeleme görevlerinde orta büyüklükteki kutu şeklindeki işlenmemiş parçalar için iyi uyarlanmış, daha da genişletilmiş çene hareket aralığı sunar. Orta yoğunluktaki frezeleme kesme kuvvetleri altında istikrarlı merkezleme performansını korur.
5 Eksenli CNC İşleme için Yumuşak Çeneli Büyük Seyahat Otomatik Merkezleme Mengenesi:
Beş eksenli işleme için optimize edilmiş yapısal yükseklik ve ince yan profiller. Toplam yüksekliğin azaltılması, beş eksenli makine tablalarının karmaşık açısal devirme hareketleri sırasında iş mili-takım çarpışması riskini azaltır.
Seçim Rehberi
Sert çene kurulumlarını ne zaman seçmelisiniz?
Sert çeneler, normal şekilli çelik, alüminyum ve alaşımlı işlenmemiş parçaların kütlesel olarak tekrarlı kelepçelenmesi için tercih edilen seçimdir. Sertleştirilmiş temas yüzeyleri, tekrarlanan sıkma döngüleri altında çizilmeye ve deformasyona karşı dayanıklıdır. Sert çeneler çok az bakım gerektirir ve uzun üretim döngüleri boyunca stabil şekilde çalışabilir.
İşlenebilir yumuşak çeneler için hangi koşullar gereklidir?
Düzensiz dökümler, dövmeler, profilli ekstrüzyonlar veya tek seferlik özel parçalarla çalıştığınızda, işlenebilir yumuşak çeneler pratik seçenek haline gelir. Operatörler, iş parçasının dış geometrisine uygun iç konturları doğrudan atölyenizdeki yumuşak çeneli gövdelere işleyebilir.
Yumuşak çeneleri kullanırken hangi pratik tuzaklardan kaçınmalısınız?
Tekrarlanan işleme modifikasyonundan sonra yumuşak çene malzemesi kalınlığı azalacaktır. Aşırı derecede inceltilmiş çeneler sertliğini kaybedecek ve kelepçeleme esnekliğini ortaya çıkaracaktır. Kullanıcılar kalan çene kalınlığını takip etmeli ve kalınlık güvenli eşiğin altına düştüğünde yumuşak çene ham parçalarını değiştirmelidir.
Operasyon İpuçları
1.Bu mengene ünitelerinin Sıfır Nokta Palet Serisi ile eşleştirilmesi ne gibi faydalar sağlar?
Mengenelere iş parçaları makineden uzaktaki paletler üzerine önceden yüklenebilir. Komple önceden monte edilmiş düzenekler, makine tarafındaki aynalara saniyeler içinde değiştirilebilir, bu da makinedeki kurulum süresini önemli ölçüde kısaltır.
2.Hızlı Değişim Fikstürü Disk Serisi ile eşleştirirken hangi uyumluluk noktalarına dikkat edilmelidir?
Kurulumdan önce montaj deliği aralığını onaylayın. Doğru montaj, kendi kendine merkezlenen mengenelerin ikincil hizalama düzeltmesi olmadan farklı sabitleme diskleri arasında yeniden konumlandırılabilmesini garanti eder.
3. Sıfır noktası uyumlu kendi kendini merkezleyen mengeneler benimsendikten sonra hangi çalışma alışkanlıkları ayarlanmalıdır?
Mengenenin kendisini birincil veri olarak görmeyin. Birleşik veri, alttaki paletten veya fikstür diskinden gelir. Tüm iş parçası ofset ayarı mengene gövdesi özellikleri yerine sıfır noktası tabanını referans almalıdır.
Malzeme Tasarımı ve İmalat Özellikleri
Ana mengene gövdesi dövme alaşımlı çeliktir ve tam su verme ve temperleme işleminden geçer. Kritik kayan kılavuz yüzeyler, sürtünmeyi azaltmak ve düzgün senkronize çene hareketi sağlamak için hassas taşlama alır. Senkron vida dişli bileşenleri, binlerce sıkma döngüsünden sonra çenenin asenkron kaymasını önlemek için sıkı bir şekilde denetlenir.
Tamamlanan her mengene, sevkıyattan önce merkezleme sapması testinden, sıkma kuvveti doğrulamasından ve çene darbesi tespitinden geçer. Sıfır noktası bağlantısı için ayrılan arayüzler, donanımlar arası birlikte çalışabilirlik için tutarlı boyut standartlarını takip eder.
Özel servis, farklı üretim atölyelerinin benzersiz fikstür gereksinimlerine uyacak şekilde değiştirilmiş çene açıklığı sınırlarını, özel yükseklikteki gövdeleri ve standart dışı montaj deliği düzenlerini kapsar.
Bakım Notları
Talaşlar ve kesme sıvısı kalıntıları dahili vida ve kızak kılavuzu boşluğu içinde biriktiğinde otomatik merkezleme performansı giderek düşecektir. Orijinal merkezleme doğruluğunu korumak için kayar mekanizmaların düzenli olarak temizlenmesi ve uygun yağlama yapılması şarttır. Talaş ve aşındırıcı soğutma sıvısı uzun üretim süreleri boyunca hareketli boşlukların içinde sıkışıp kalırsa, yüksek kaliteli mengene donanımı bile tutarlı hassasiyeti sürdüremez.



- View as
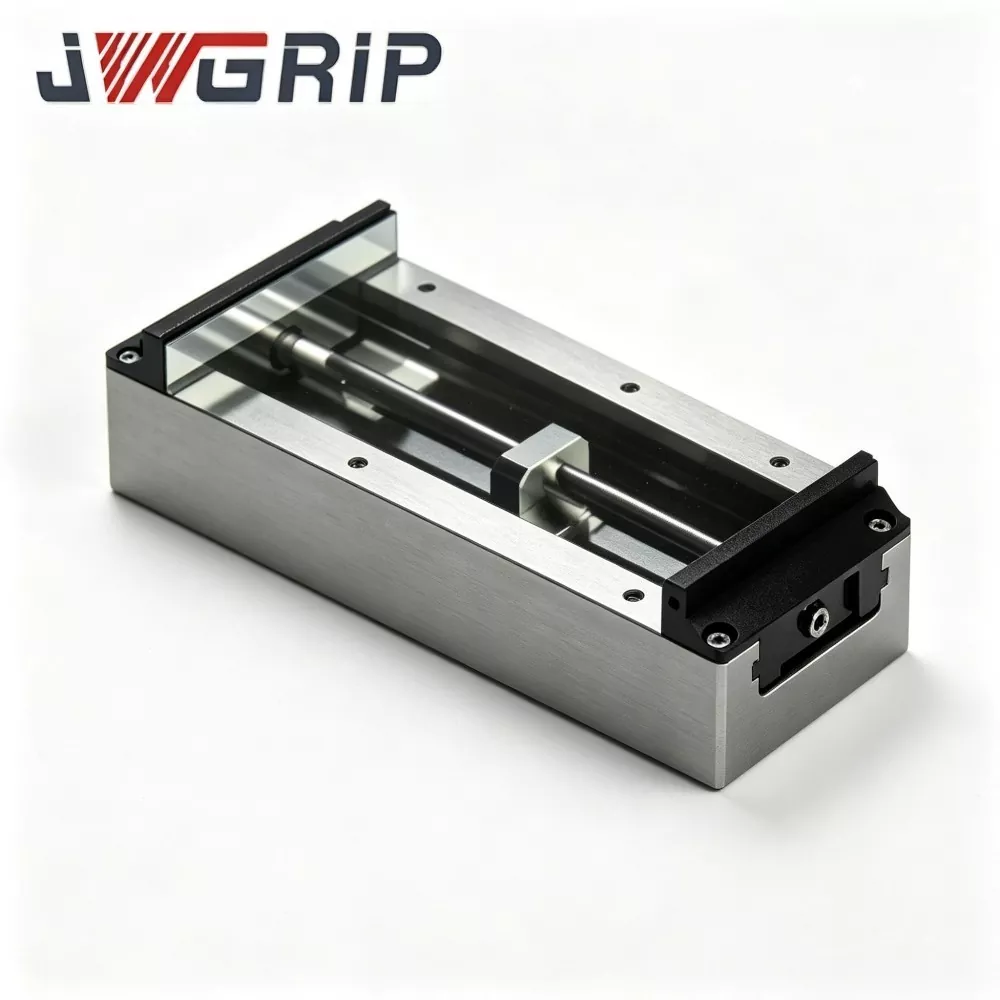
5 Eksenli CNC İşleme için Yumuşak Çeneli Büyük Hareketli Kendiliğinden Merkezlenen Mengene
JWGRIP, Çin'de 5 Eksenli CNC İşleme için Yumuşak Çeneli, üst düzey Büyük Seyahat Otomatik Merkezleme Mengenesinin profesyonel üreticisi ve tedarikçisidir ve hızlı küresel teslimat için tamamen Stokta bulunan standart ürünlerle Fabrika Doğrudan satış hizmeti sağlar. 5 eksenli CNC işleme çalışma koşulları için özel olarak optimize edilmiş yeni tasarımlı, yüksek performanslı entegre bağlama fikstürüdür. Geniş hareketli kelepçeleme yapısını ve işlenebilir esnek yumuşak çene tasarımını benimseyen bu cihaz, uyarlanabilir çok açılı konumlandırma ve parazit önleyici yapısal avantajları tek bir ünitede birleştirir ve ekstra yardımcı alet gerektirmez.
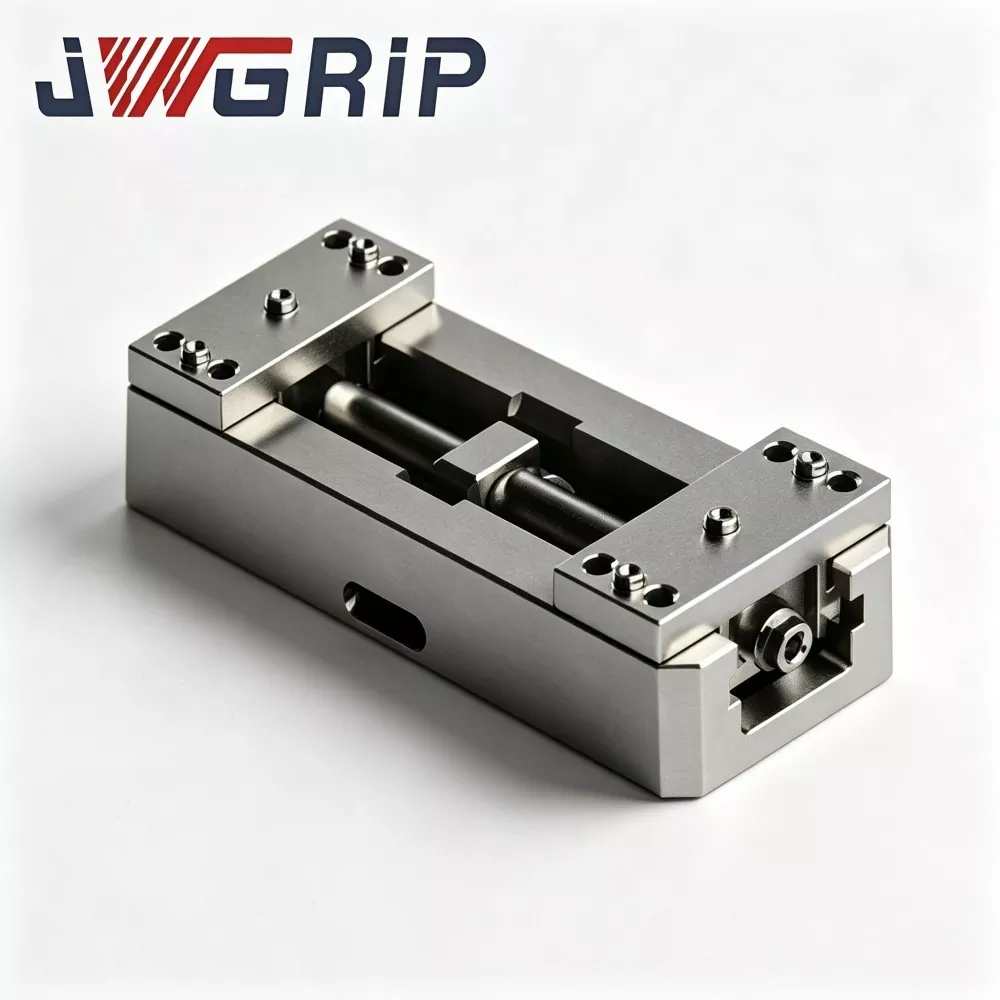
CNC Frezeleme için Yumuşak Çeneli Büyük Hareketli Kendiliğinden Merkezlenen Sıfır Noktası Mengenesi
JWGRIP, Çin'de CNC Frezeleme için Yumuşak Çeneli Fabrika Doğrudan ve OEM Büyük Seyahat Kendinden Merkezli Sıfır Noktası Mengenesinin profesyonel üreticisi ve tedarikçisidir. CNC frezeleme üretim senaryoları için özel olarak tasarlanmış, yeni tasarımlı, yüksek performanslı, entegre sıfır noktalı, hızlı değiştirilebilir bir sıkma fikstürüdür. Geniş hareketli sıkıştırma yapısını, değiştirilebilir esnek yumuşak çene konfigürasyonunu ve evrensel sıfır noktası konumlandırma verisini tek bir ünitede birleştirerek ek yardımcı fikstür bloklarına ve tekrarlanan manuel hizalamaya olan ihtiyacı ortadan kaldırır.

Yumuşak Çeneli Uzatılmış Hareketli Kendinden Merkezli Sıfır Noktası Mengenesi
JWGRIP, Çin'deki Yumuşak Çeneli Özelleştirilmiş Uzatılmış Hareketli Kendiliğinden Merkezlenen Sıfır Noktası Mengenesinin profesyonel üreticisi ve tedarikçisidir ve tüm standart modeller hızlı küresel teslimat için tamamen Stokta mevcuttur. İnce duvarlı, özel şekilli ve büyük boyutlu hassas iş parçaları için özel olarak geliştirilmiş, yüksek hareket mesafeli, entegre sıfır noktalı, hızlı değiştirilebilir bir sıkma fikstürüdür. Genişletilmiş strok yapısını ve esnek yumuşak çene konfigürasyonunu benimseyen bu cihaz, otomatik otomatik merkezleme fonksiyonunu ve sıfır noktası konumlandırma referansını tek bir ünitede birleştirir ve yardımcı fikstür eşleştirmesi gerektirmez.
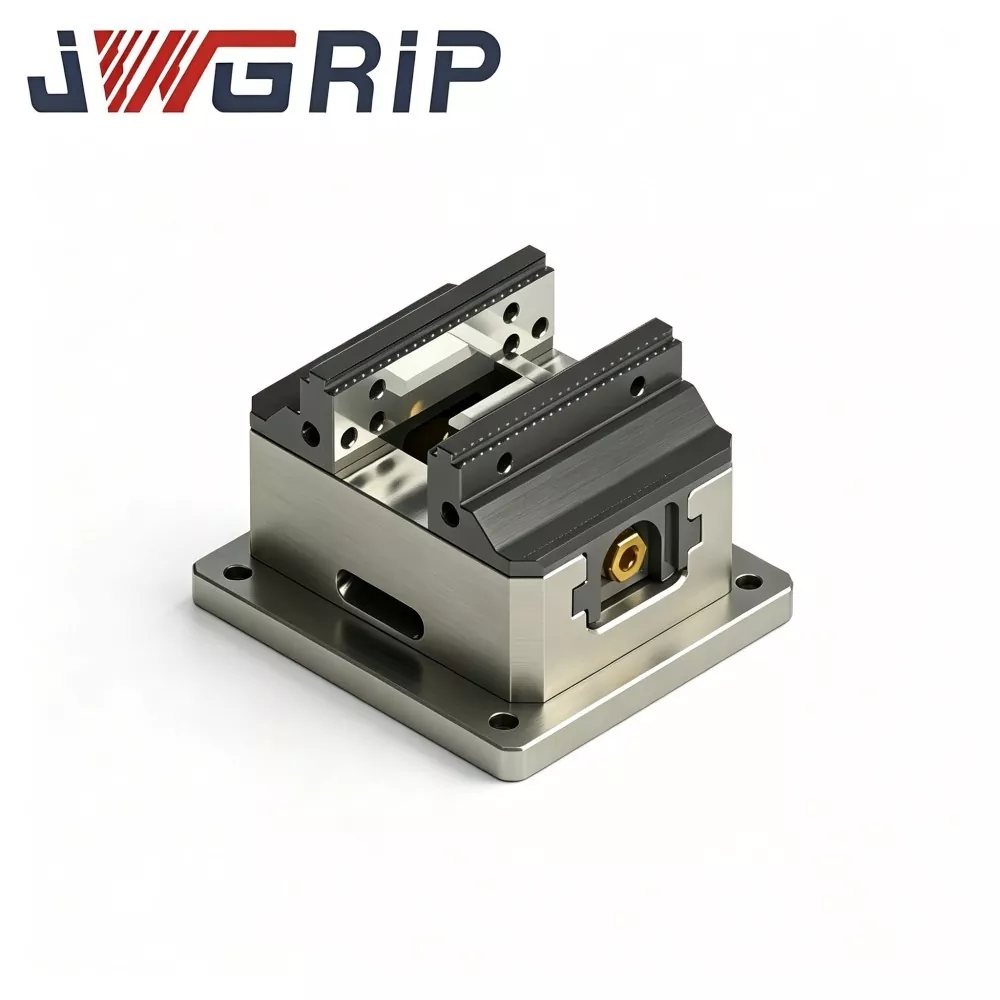
Sert Çeneli Kompakt Yüksek Hassasiyetli Kendiliğinden Merkezlenen Sıfır Noktası Mengene
JWGRIP, Çin'deki Sert Çeneli Kompakt Yüksek Hassasiyetli Kendiliğinden Merkezlenen Sıfır Noktası Mengenesinin profesyonel üreticisi ve ihracatçısıdır ve tamamen Stokta bulunan standart özelliklerle Fabrika Doğrudan satış hizmeti sunmaktadır. Küçük simetrik bileşenlerin hassas işlenmesi için profesyonelce optimize edilmiş, entegre sıfır noktalı, hızlı değiştirilebilen bir bağlama fikstürüdür. Entegre sıfır noktası kilitleme yapısı ve otomatik kendi kendine merkezleme mekanizmasını tek bir kompakt ünitede birleştiren bu cihaz, ekstra adaptör plakası veya yerinde kalibrasyon gerektirmez ve esnek manuel ve insansız üretim hatlarına uyum sağlamak için doğrudan CNC takım tezgahı çalışma tezgahlarına kurulabilir.
JWGRIP, Çin'de profesyonel bir H77 Serisi CNC Otomatik Merkezlemeli Mengeneler üretici ve tedarikçidir. Fabrikamızdan rekabetçi fiyatlarla yüksek kaliteli ürünlerin toptan satışına sıcak bir şekilde hoş geldiniz.
Haber Önerileri