Türkçe
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Hassas EDM Uygulamaları için R-Tipi EDM İş Parçası Tutma Sisteminin Profesyonel Üreticisi
R-Tipi EDM İş Tutma Sistemi konusunda uzmanlaşmış deneyimli bir üretici olarak,JWGRIPkendi Ar-Ge ekibimiz aracılığıyla özelleştirilmiş EDM aynaları, elektrot tutucuları ve merkezleme plakaları geliştirmektedir. Bu bağlama platformu, kalıp batırma EDM makineleri, otomatik elektrot değiştiriciler ve 24 saat kalıp işleme için özel olarak tasarlanmış, hızlı çıkarılabilen bir takımlama çözümüdür. Bu arada, biz de tedarik ediyoruzSıfır Noktası Konumlandırma Sistemive daha geniş CNC otomasyon ihtiyaçlarınız için Hızlı Değişim Parça Tutma Sistemi. Bir teklif ve ayrıntılı özellikler için bir soruşturma göndermekten çekinmeyin!
Elektrot doğruluğu gerçekte nerede kayboluyor?
Her kalıp atölyesi kavite kalitesinin elektrot doğruluğuna bağlı olduğunu bilir. Ancak doğruluk, EDM makinesinde oluşturulmaz; çok daha önce oluşturulur ve sıklıkla kaybolur. Genel kayıp noktaları şunlardır: elektrot ham parçası CNC makinesine yerleştirildiğinde kenetleme sapması, inceleme sırasındaki ölçüm hataları, kullanım sırasında deformasyon ve EDM tablosunda elektrot her değiştirildiğinde konum kayması.
Pek çok atölye bu kayıpları “normal üretim değişimi” olarak kabul ediyor. Gerçekte bunlar birikir: Sıkıştırmada 0,01 mm'lik bir sapma, değiştirmede 0,02 mm'lik bir sapma daha olur ve çok geçmeden boşluk duvarı artık 3D modelle eşleşmez; kalıp yeniden işlemeye gider ve elektrotun yeniden kesilmesi gerekir.
Profesyonel kalıphaneler bu birikmiş kayıpları nasıl önlüyor? Yalnızca operatör becerisine güvenmezler. Elektrot verilerini CNC elektrot makinesinden EDM masasına kadar aynı tutan bir iş parçası tutma sistemine güveniyorlar.
Teknolojik Süreç
CNC elektrot işleme: elektrot ham parçası bir R-Tipi elektrot tutucuya sıkıştırılır. Tutucu işlenmemiş parçayı otomatik olarak merkezlediğinden, frezelenmiş elektrot ilk kesimden itibaren veriyle eş merkezlidir. Yuvarlak grafit veya bakır elektrotlar için, EDM Elektrot Tutucu için R-Tipi ER32 Penset sapı eksen üzerinde sıkı bir şekilde tutar.
Denetim ve kalibrasyon: Bitmiş elektrot, tutucusu hala takılıyken ölçüm istasyonuna taşınır. Operatör, EDM İş Parçası Tutma için R-Tipi CNC Kalibrasyon Bloğunu kullanarak veriyi hızlı bir şekilde doğrular, böylece her elektrot bir sonraki adıma bilinen ve doğrulanmış bir referans taşır.
Kaba EDM: elektrot, EDM makinesindeki aynaya kilitlenir. Ayna her elektrotu aynı referansa döndürdüğü için kaba işleme kıvılcımı döngüden döngüye tam olarak programın beklediği yerde başlar.
Son İşlem EDM: Kaba işleme elektrodu tükendiğinde, aynı tutucu standardına kelepçelenen bitirme elektrodu aynı veriye düşer. Yeniden problama yok, yeniden sıfırlama yok, tahmin yok. Boşluk duvarları bu şekilde basamaksız birleşir ve bitirme kalitesinin geç vardiyalarda bile tutarlı kalmasının nedeni budur.
Temel Çalışma Prensibi
R-Tipi EDM İş Tutma Sistemi, kalıp oymalı EDM için standartlaştırılmış, hızlı değiştirilebilen bir iş bağlama platformudur. R serisi, tümü tek bir evrensel veriye kilitlenen aynaları, tutucuları, uzatma çubuklarını, pensleri ve merkezleme plakalarını kapsar.
Çekirdek tasarımı, kelepçelemeyi yerleştirmeden ayırır: veri makineye sabitlenir ve tutucu saniyeler içinde sıkıştırılır veya serbest bırakılır. Her bileşen aynı referansı paylaştığından elektrotlar yeniden problamaya veya yeniden sıfırlamaya gerek kalmadan hızla değiştirilebilir.
R-Type sisteminin kalıp atölyelerinde, otomatik elektrot değiştiricilerde ve robotik EDM hücrelerinde elektrot çalışması için standart seçim olmasının nedeni budur.
Pratik Stratejiler
Değişim dakikalardan saniyelere nasıl indirilir?
Sık değiştirmeler için pnömatik çabuk açılan mandrenleri kullanın. R-Tipi D150 Pnömatik EDM Chuck, tek hava sinyaliyle serbest bırakır ve kilitler; vardiya başına birkaç kez değiştirilen elektrotlar için idealdir.
Bir sonraki elektrodu hazırlarken EDM makinesinin kesme işlemini nasıl sürdürebilirsiniz?
Elektrotları tezgahtaki yedek tutuculara önceden monte edin, ardından tutucuyu makinede değiştirin. R-Tipi 9'u 1 arada Pnömatik EDM Chuck, tek kurulumda birden fazla elektrot hazırlamanıza olanak tanır; bu, çoklu elektrotlu kavite çalışması için gerçek bir zaman tasarrufu sağlar.
Sistemi mevcut iş akışınıza nasıl uygun hale getirebilirsiniz?
En sık kullandığınız elektrot boyutları için bir mandren ve bir tutucu seti ile başlayın, ardından tutucu ve merkezleme plakası ailelerini adım adım genişletin.
Temel Hususlar
Büyük elektrotları mı yoksa küçük elektrotları mı işliyorsunuz?
D150 ve D100 aynalar orta ila büyük elektrotlara uygundur; 54x54 veya 70x70 merkezleme plakalı kompakt tutucular, daha küçük, yüksek hassasiyetli elektrotlara uygundur.
Manuel mi yoksa pnömatik mi?
Manuel modeller, geleneksel EDM için güvenilirlik ve düşük maliyet sunar; Pnömatik modeller sizi otomasyona ve robotik elektrot değiştirmeye hazırlar.
Daha sonra otomatikleştirmeyi mi planlıyorsunuz?
Gelecekteki robotunuzun veya palet hücrenizin yeniden mühendislik gerektirmeden bağlanabilmesi için şimdi pnömatik aynaları ve sıfır noktalı paletleri seçin.
Neden JWGRIP'i seçmelisiniz?
JWGRIP profesyonel bir EDM iş parçası bağlama üreticisidir. Tespit yüzeyleri hassas taşlanmıştır ve her ayna, tutucu ve merkezleme plakası sevkıyattan önce tekrarlanabilirlik açısından incelenir, böylece farklı partilerdeki bileşenler birbirinin yerine kullanılabilir durumda kalır.
Arayüz uyumsuzluğu sorunlarını ortadan kaldırarak komple R tipi setleri (mandren, tutucu, uzatma çubuğu, penset ve merkezleme plakası) tek bir kaynaktan sağlıyoruz.
Özel boyutları ve özel geometrileri destekliyoruz ve mühendislerimiz, bileşenleri EDM makine modelinize ve elektrot rutininize göre eşleştirmenize yardımcı oluyor.
Tipik uygulama senaryoları
Enjeksiyon kalıpları, basınçlı döküm kalıpları ve kalıp boşluklarının damgalanması için platin EDM işleme.
Kaba işleme ve bitirme prosedürleri arasında veri tutarlılığı gerektiren çok elektrotlu ardışık erozyon işlemi.
Yarı otomatik veya tam otomatik EDM üretim hücreleri oluşturmaya hazırlanan kalıp işleme atölyeleri.
Yardımcı CNC ekipmanlarında elektrot ön kalibrasyon çalışmaları yapıldı.


- View as
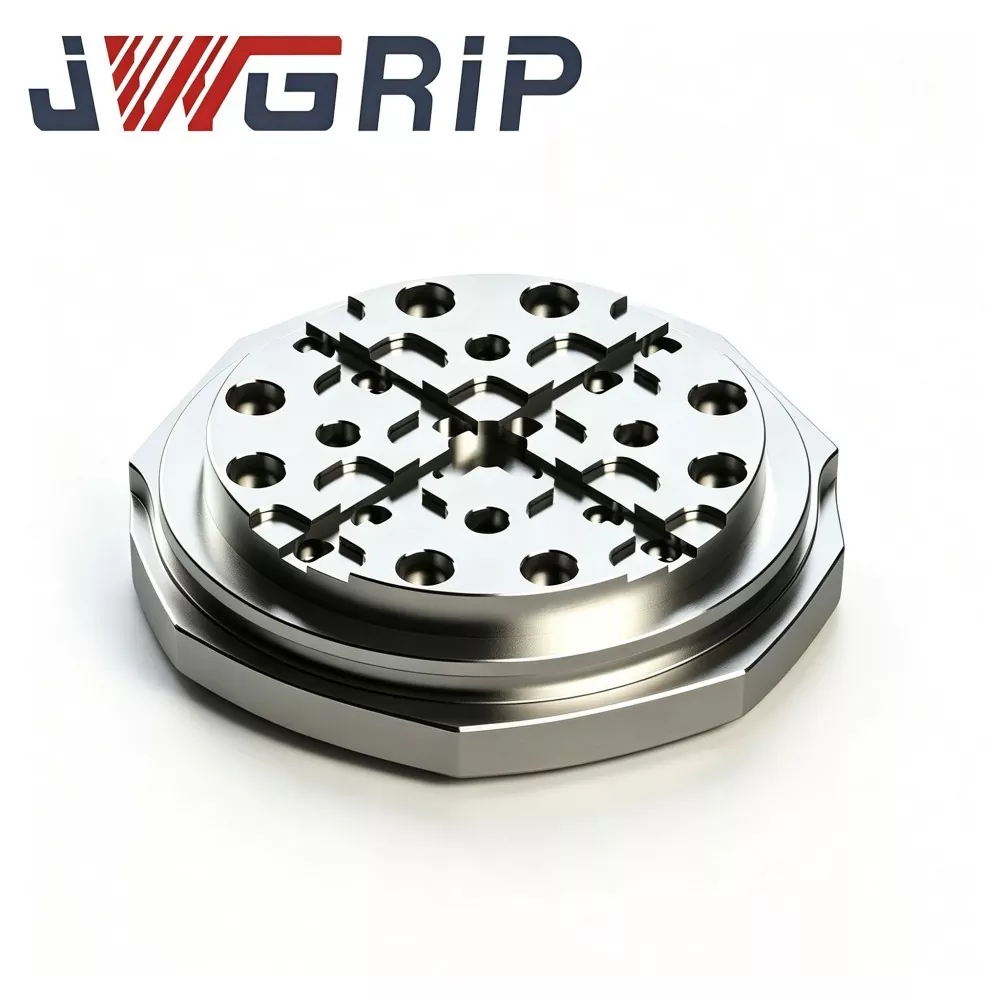
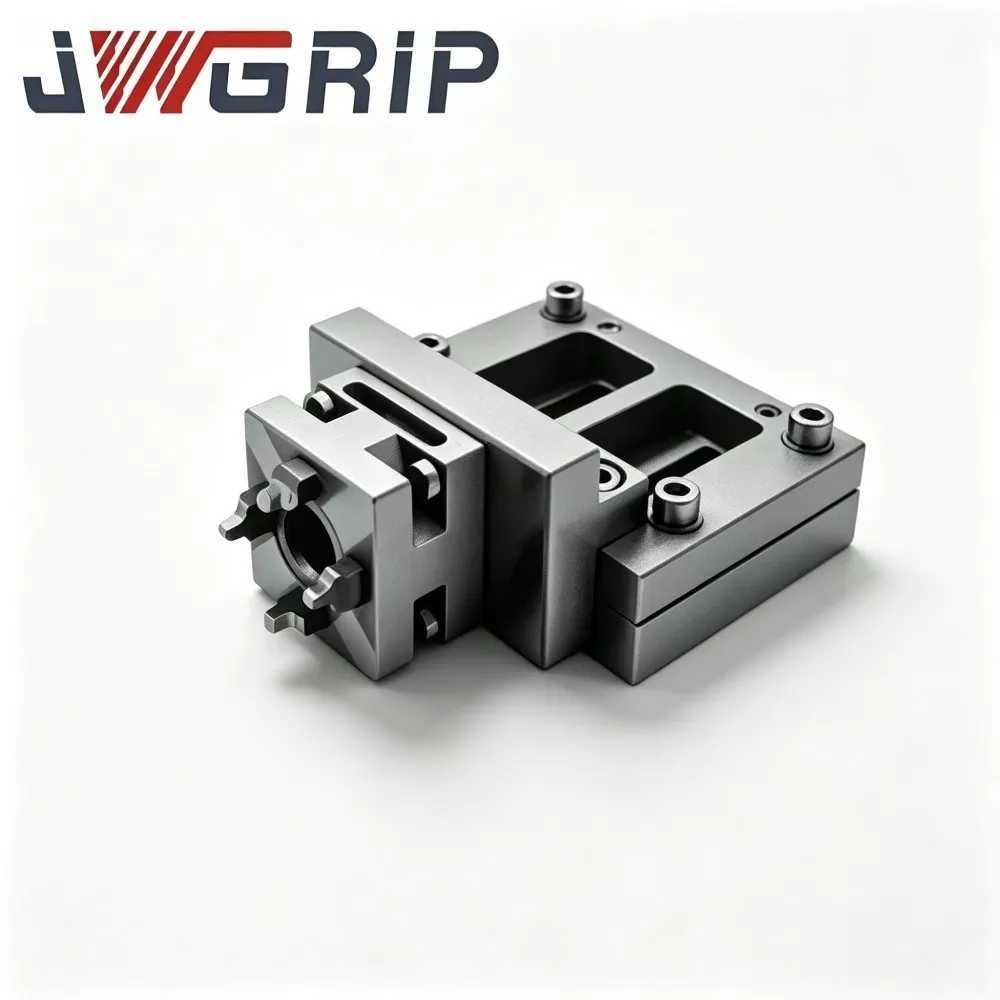
Sıfır Noktasında İş Tutma için R-Tipi 156mm EDM Paleti
Yüksek hassasiyetli EDM iş parçası bağlama donanımı için kanıtlanmış ODM çözümleri sunan deneyimli tedarikçi JWGRIP, orta-büyük kalıp yapım tesislerinde platin EDM çapraz proses aktarımı için önemli bir satın alma bileşeni olan Sıfır Noktası İş Tutma için sert yapılı R-Tipi 156 mm EDM Paleti sunar. Gerilimi giderilmiş, önceden sertleştirilmiş alaşımlı çelikten yapılmış olup, çok döngülü termal stabilizasyona, R tipi geçiş oluğu işlemeye ve tam yüzeyli ultra hassas taşlamaya tabi tutulur. Sıçrayan EDM tankı ortamları için talaş yönlendirmeli drenaj mimarisiyle donatılan benzersiz R şeklindeki gerilim giderme oluğu, tekrarlanan sıfır noktası kilitleme-kilit açma döngülerinden kaynaklanan yüksek yerel gerilimi yayar ve uzun süreli döngüsel çalışma sonrasında konumlandırma veri yüzü mikro deformasyonunu bastırır.
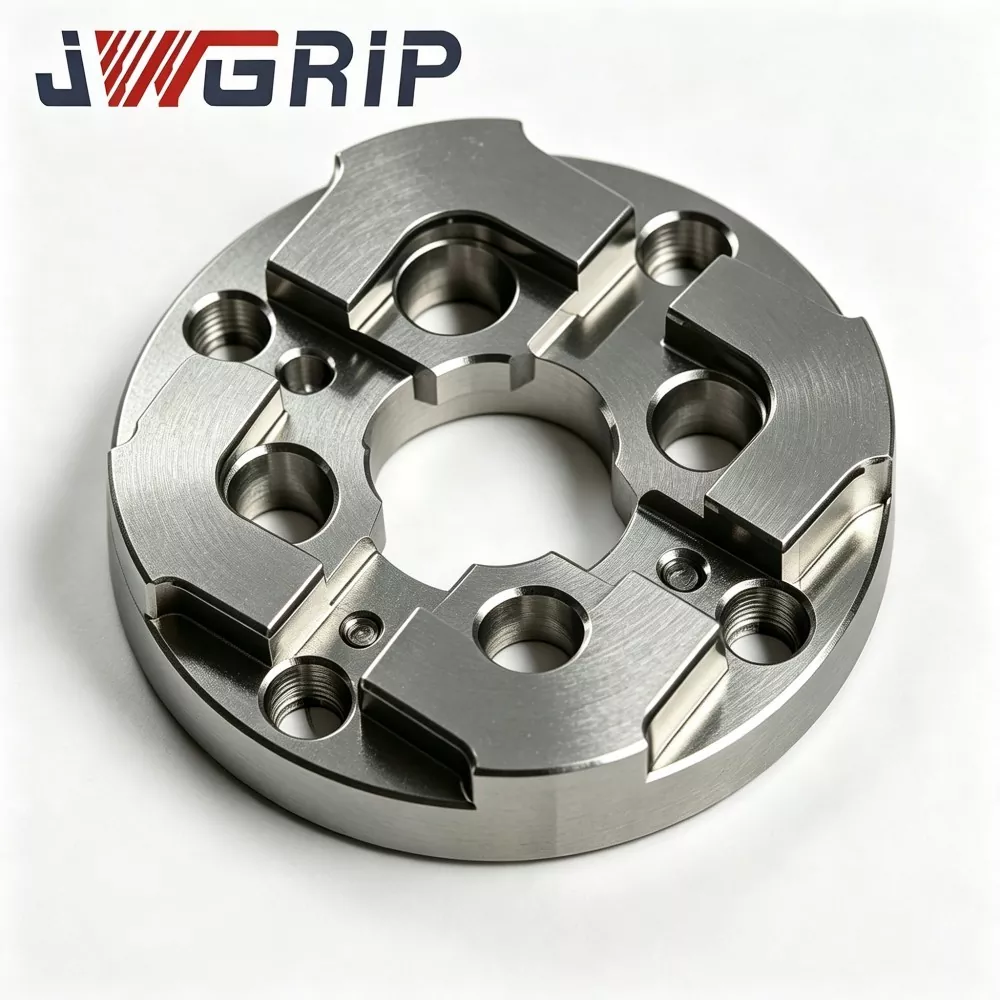
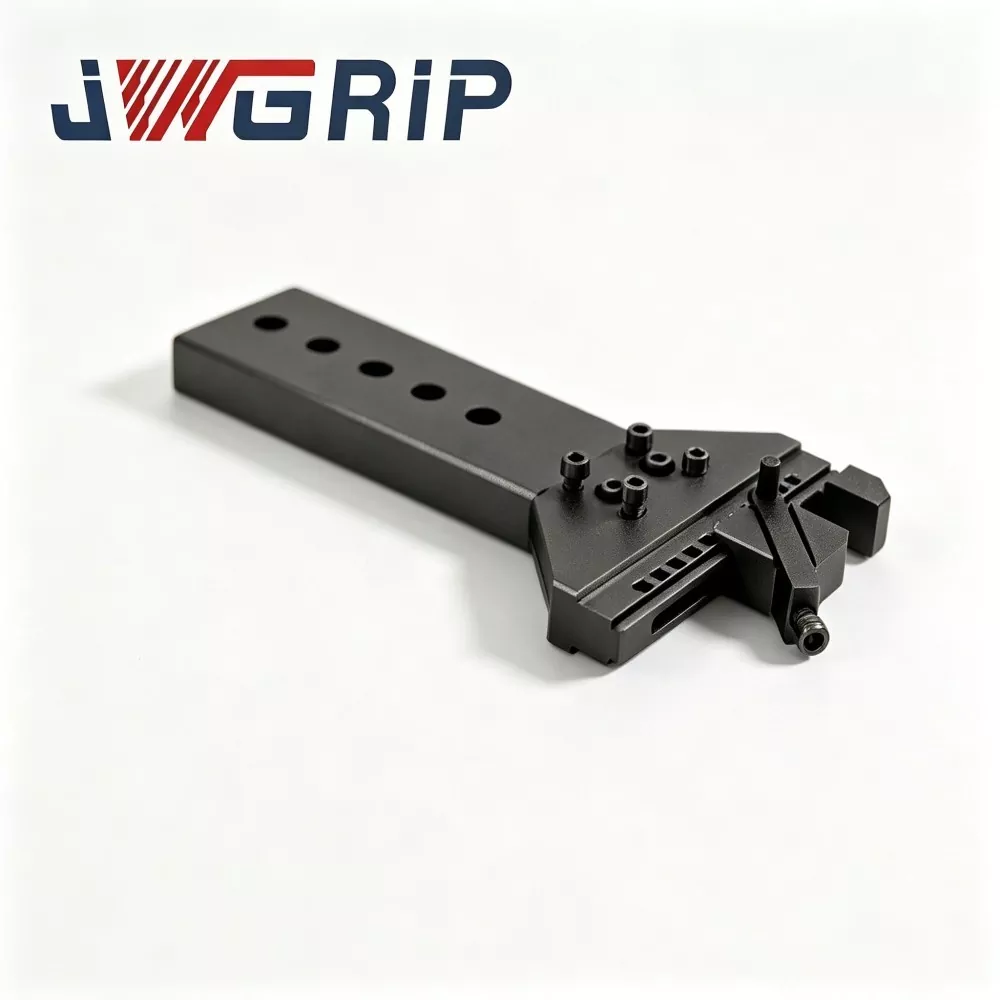
75mm EDM Sıfır Noktası Merkezleme Plakası
JWGRIP, Çin'deki 75mm EDM Sıfır Nokta Merkezleme Plakasının profesyonel üreticisi ve tedarikçisidir ve dünya çapındaki orta-büyük kalıp yapım atölyeleri için Fabrika Doğrudan tedarik ve Özelleştirilmiş yapısal ayarlama sağlar. Platin EDM sıfır noktası fikstür sistemleri için özel olarak geliştirilmiş yüksek stabiliteye sahip entegre veri konumlandırma fikstürüdür. Güçlendirilmiş deformasyon önleyici yapıyı ve yüksek hassasiyetli sıfır noktası eşleştirme kıyaslamasını tek bir ünitede birleştirerek sık kalıp değiştirme ve çok elektrotlu toplu işleme sırasında hızlı veri restorasyonu gerçekleştirir.

R-Tipi 54x54 EDM Merkezleme Plakası
JWGRIP, standart spesifikasyonları tamamen Stokta bulunan ve kompakt EDM makinesi ve hassas kalıp atölyesi projeleri için küresel Toplu Siparişi destekleyen, Çin'deki R-Tipi 54x54 EDM Merkezleme Plakasının profesyonel üreticisi ve tedarikçisidir. Küçük boyutlu platin EDM ekipmanı, mini elektrot aparatları ve çok boşluklu hassas kalıp işleme senaryoları için özel olarak tasarlanmış, aşınmaya dayanıklı, yüksek hassasiyetli entegre konumlandırma kıyaslama fikstürüdür. Optimize edilmiş R tipi geçiş konumlandırma omuz yapısını ve termal olarak kararlı mekanik performansı tek bir ünitede birleştirerek, geleneksel dik açılı minyatür merkezleme plakalarının kolay ekstrüzyon aşınması ve köşe kırılmasından kaynaklanan kusurları ortadan kaldırır.
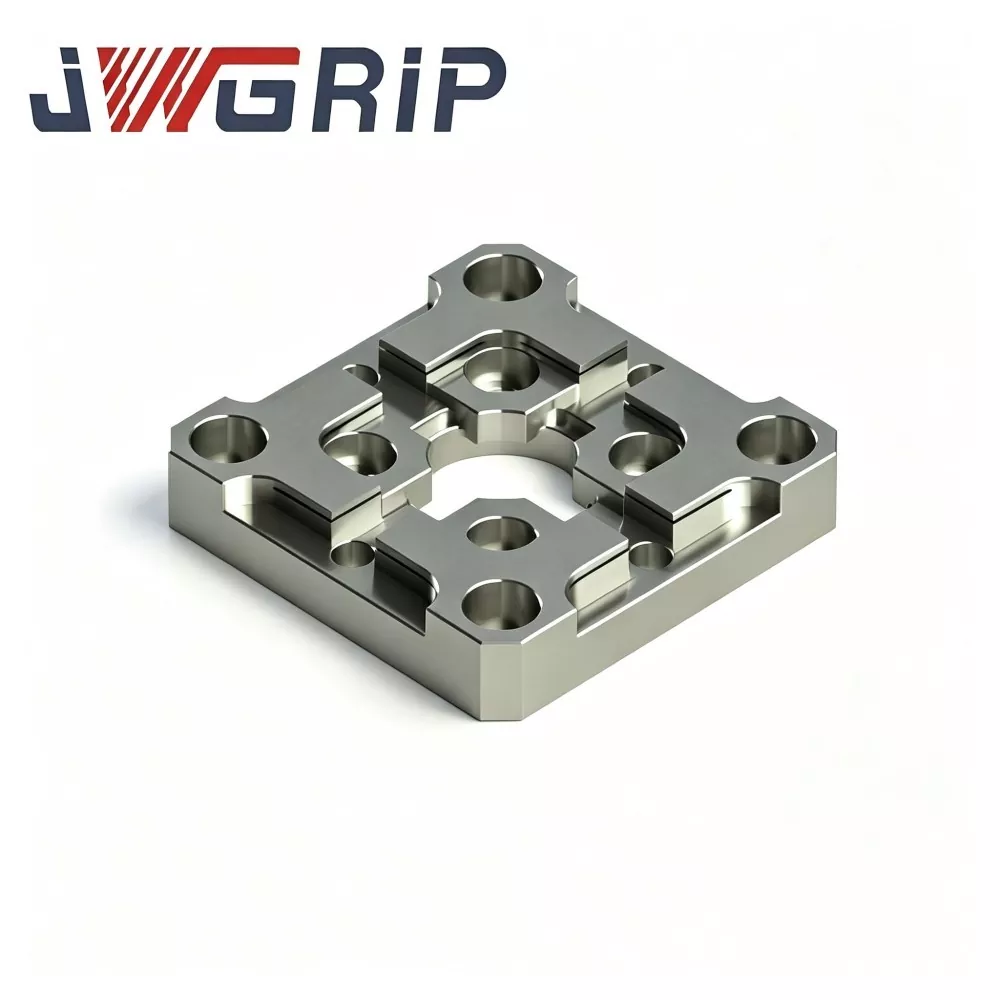
R-Tipi 70x70 EDM Merkezleme Plakası
JWGRIP, Çin'deki R-Tipi 70x70 EDM Merkezleme Plakasının profesyonel üreticisi ve tedarikçisidir ve çeşitli EDM fikstür düzeni taleplerini karşılamak için Fabrika Doğrudan teslimat ve Özelleştirilmiş yapısal modifikasyon sağlar. Hızlı merkezleme ve tekrarlayan elektrot konumlandırma görevlerine odaklanan, platin EDM kalıp yapımı atölyeleri için özel olarak optimize edilmiş, yüksek hassasiyetli entegre elektrot konumlandırma kıyaslama fikstürüdür. Gerilim dağılımlı R tipi iç pah geçiş yapısını ve ultra kararlı kıyaslama konumlandırma performansını tek bir kompakt ünitede birleştirerek, geleneksel düz merkezleme plakalarının keskin kenar aşınmasını ve referans sapma kusurlarını etkili bir şekilde çözer.
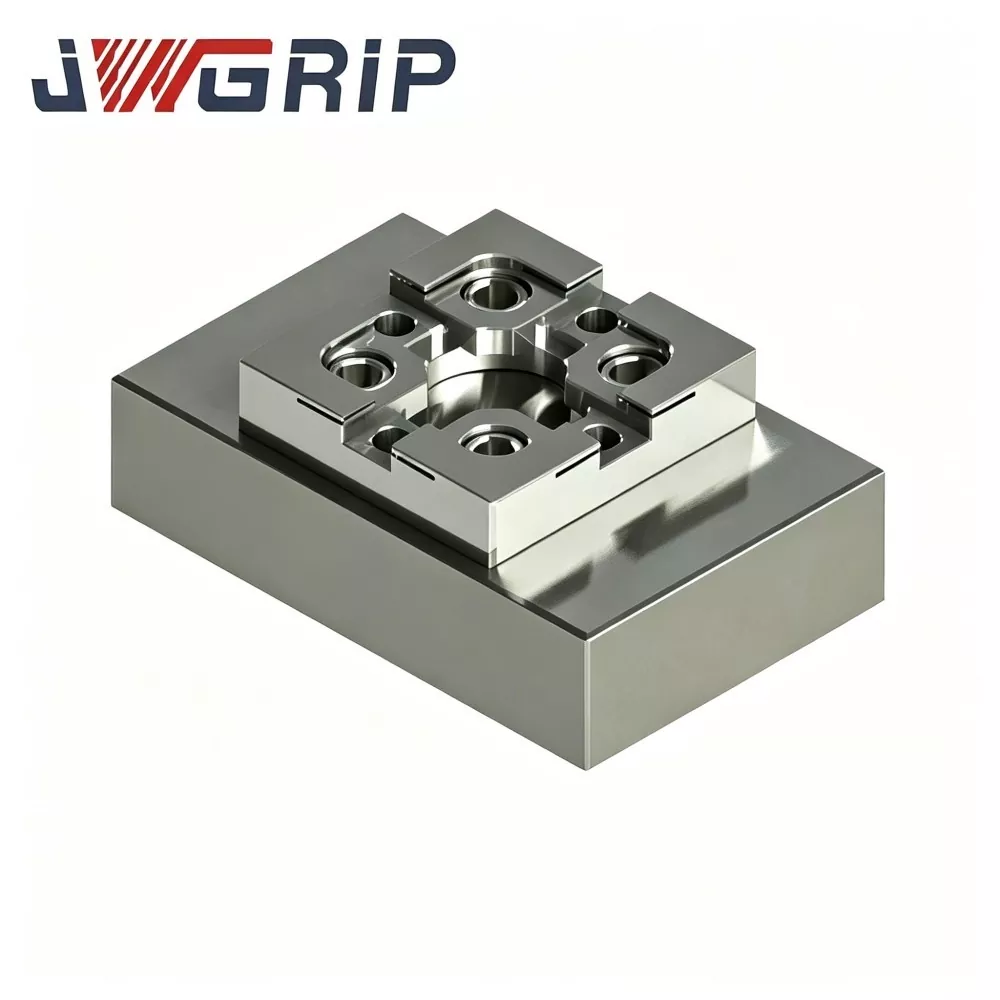
EDM İş Parçası Tutma için R-Tipi CNC Kalibrasyon Bloğu
Hassas EDM iş parçası bağlama aksesuarlarının fabrikadan doğrudan güvenilir ve profesyonel bir ihracatçısı olan JWGRIP, EDM İş Parçası Tutma, toplu sipariş ve çizim tabanlı özel projeler için yüksek doğrulukta R-Tipi CNC Kalibrasyon Bloğu sağlar. Gerilim giderme eskitme, çok yüzlü CNC frezeleme ve ultra hassas yüzey taşlama özelliklerine sahip stabilize takım çeliğinden yapılmış olan bu kalibrasyon bloğu, sık sıcaklık dalgalanmaları ve tekrarlanan prob teması altında stabil geometrik toleransı korur. Benzersiz R tipi yuvarlatılmış referans köşesi keskin kenar aşınma riskini azaltır ve tekrarlanabilir koordinat ofseti verileri sağlar.
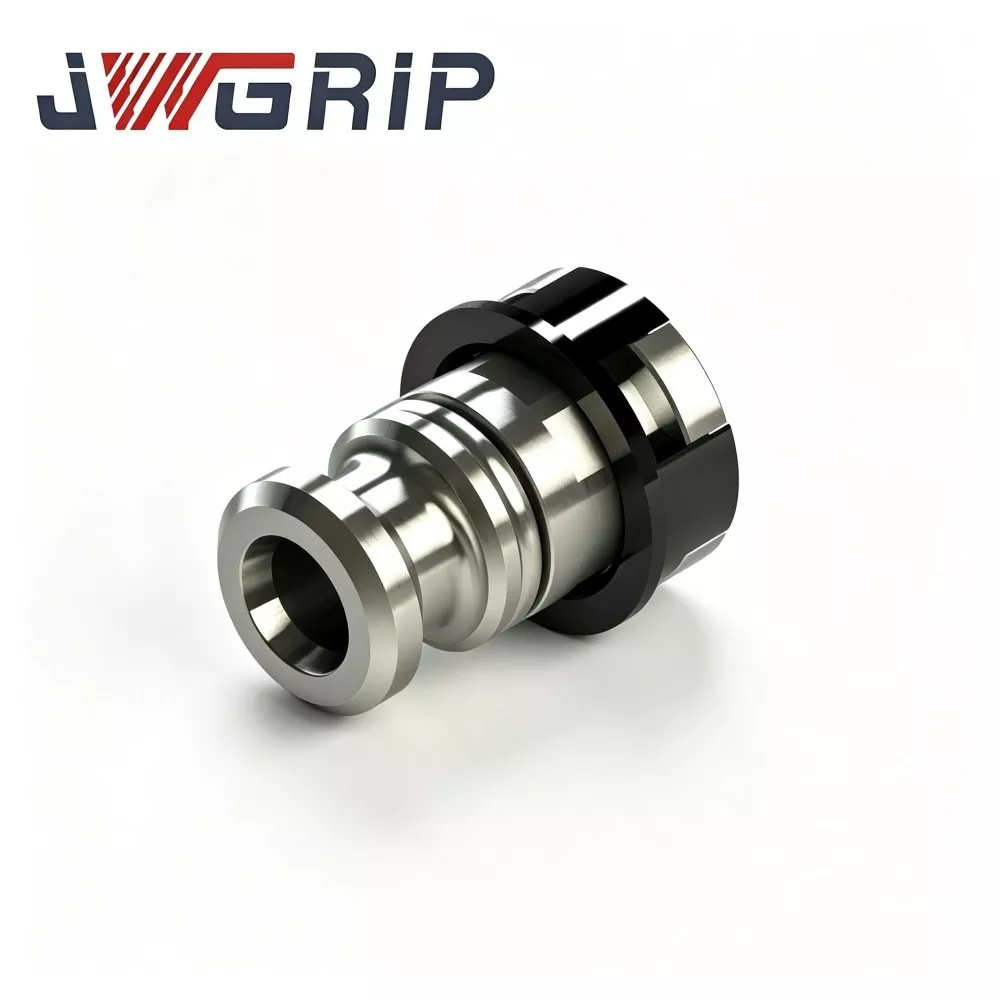
EDM Elektrot Tutucu için R-Tipi Pnömatik Çeki Demiri
JWGRIP, Çin'deki EDM Elektrot Tutucu için R-Tipi Pnömatik Çeki Çubuğunun profesyonel üreticisi ve tedarikçisidir; standart özellikler tamamen Stokta mevcuttur ve otomatik akıllı kalıp atölyesi projeleri için küresel Toplu Siparişi kabul etmektedir. İnsansız otomatik platin EDM üretim hatları için özel olarak tasarlanmış, yüksek güvenilirliğe sahip entegre bir pnömatik çekme bileşenidir. Optimize edilmiş R tipi gerilim dengeli kuvvet aktarım yapısını ve yüksek sertlikte korozyon önleyici mekanik performansı tek bir cihazda birleştirerek gerilim zayıflamasını, yerel gerilim konsantrasyonunu ve geleneksel düz gövdeli çeki çubuklarının kolay aşınma kusurlarını ortadan kaldırır.
JWGRIP, Çin'de profesyonel bir R-Tipi EDM İş Parçası Tutma Sistemi üretici ve tedarikçidir. Fabrikamızdan rekabetçi fiyatlarla yüksek kaliteli ürünlerin toptan satışına sıcak bir şekilde hoş geldiniz.
Haber Önerileri