Türkçe
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

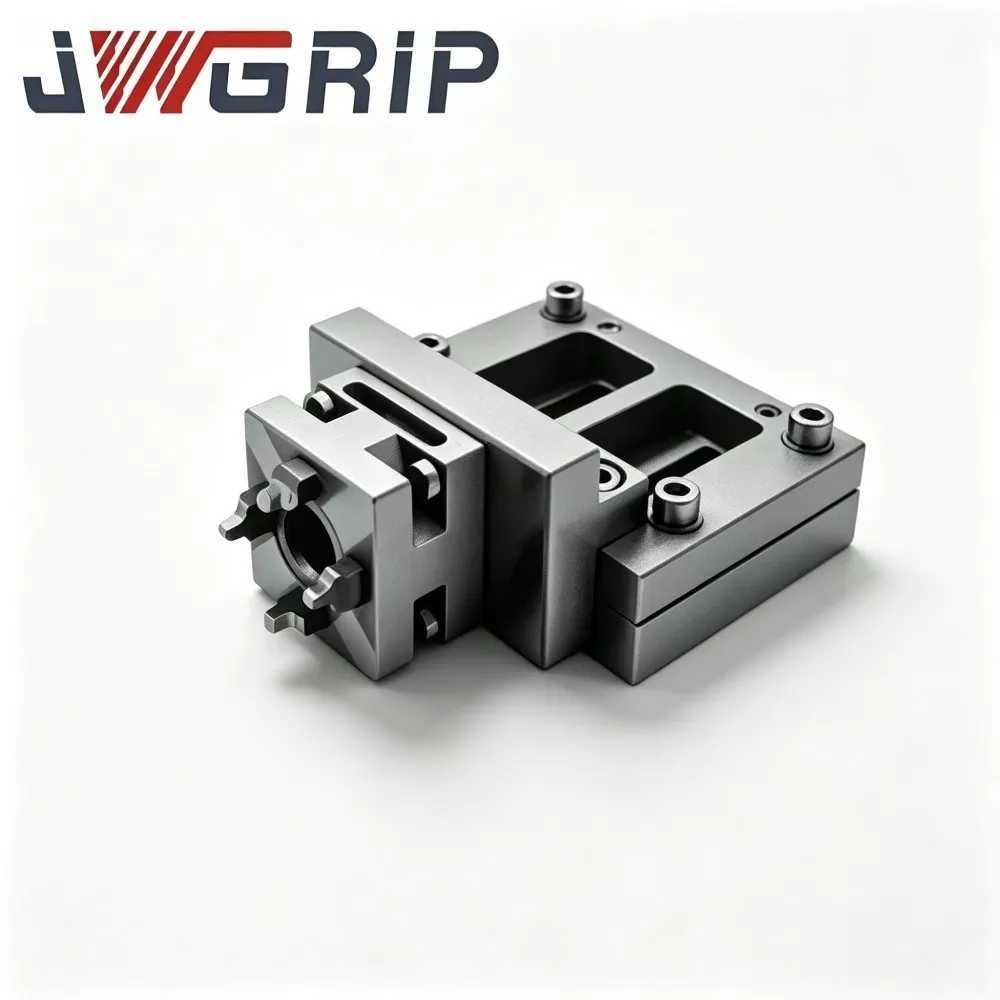
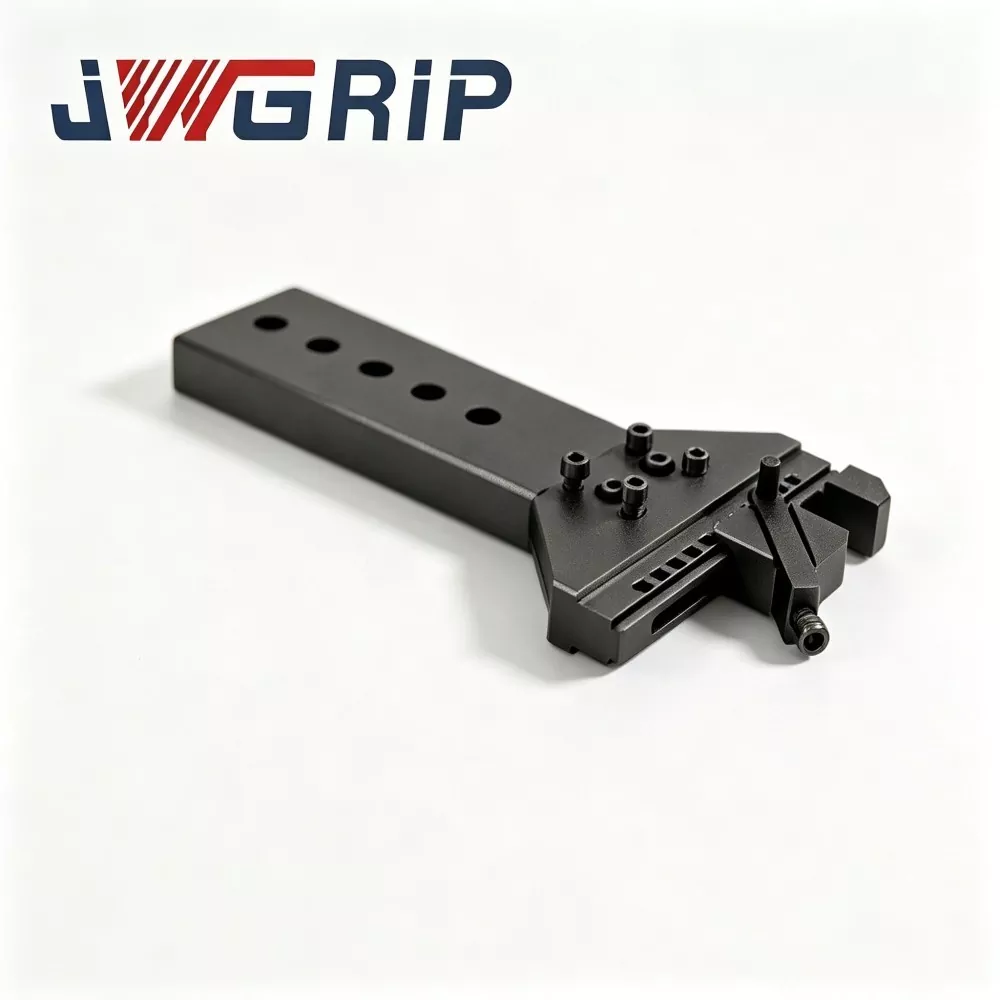


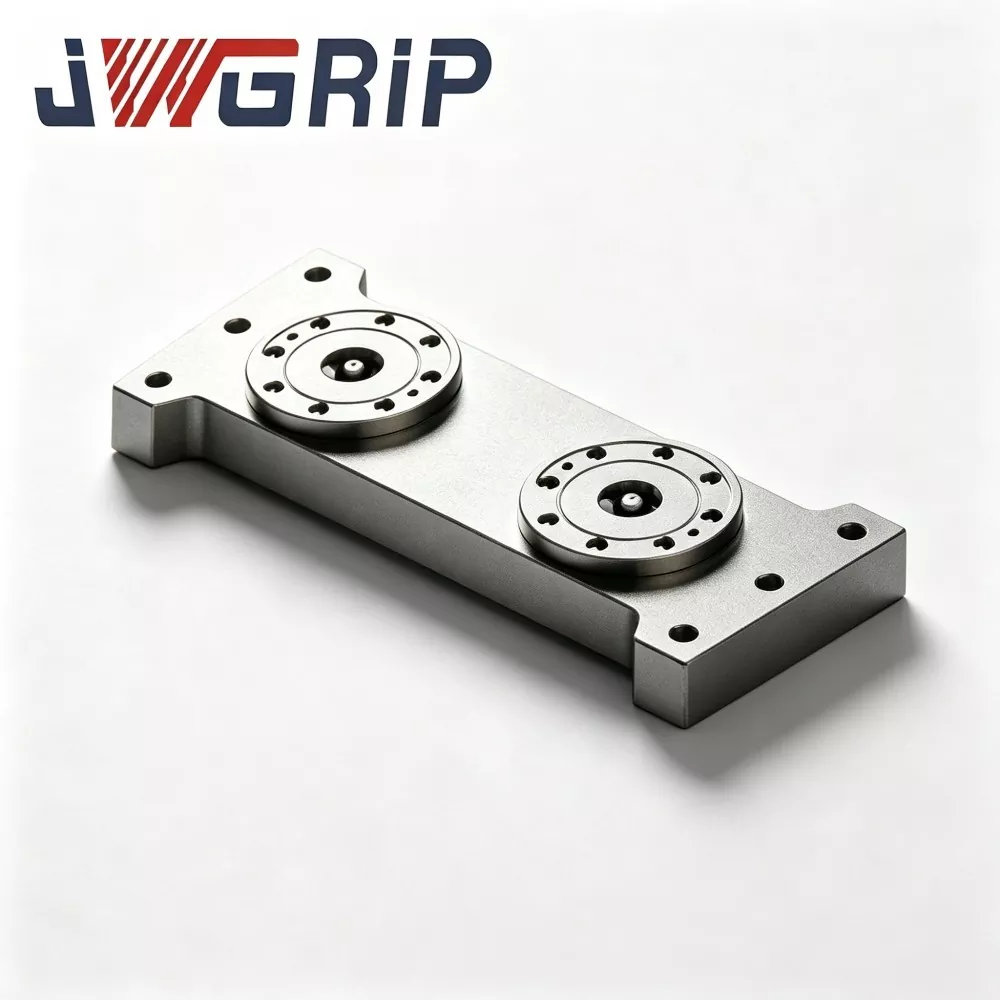
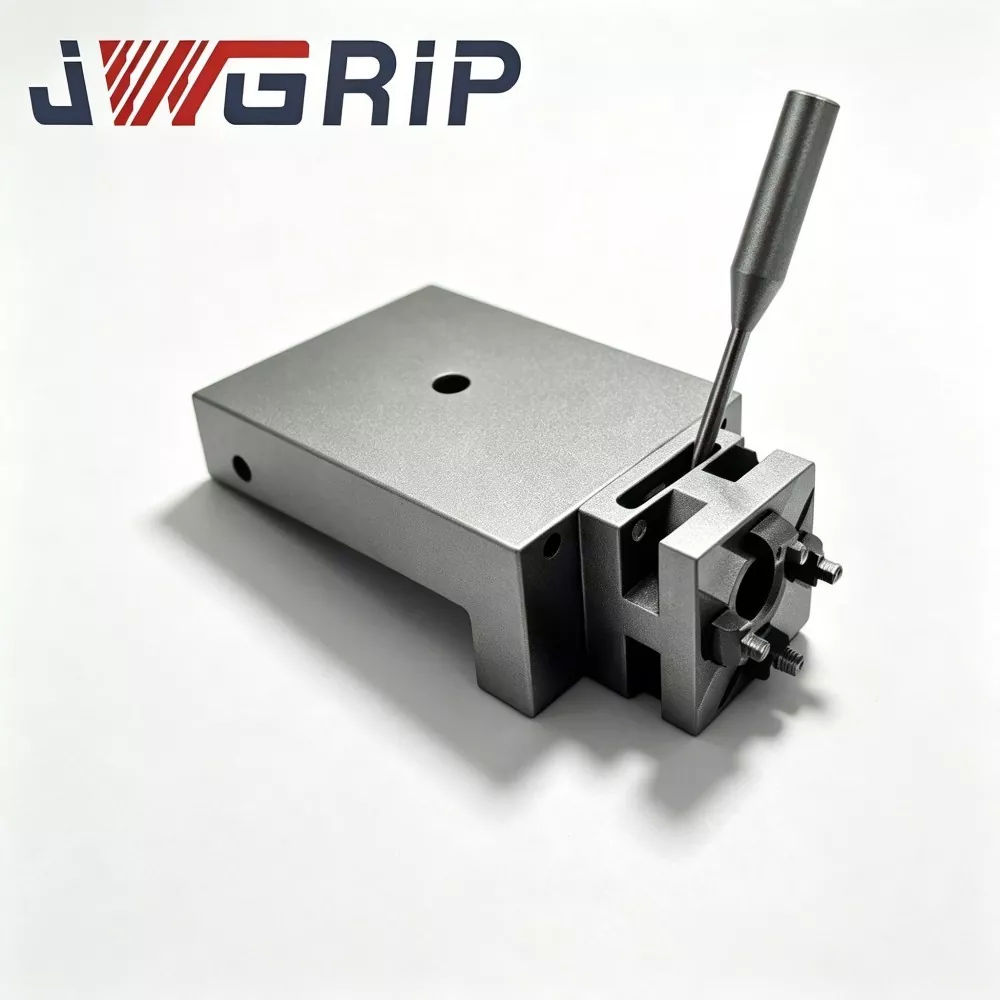
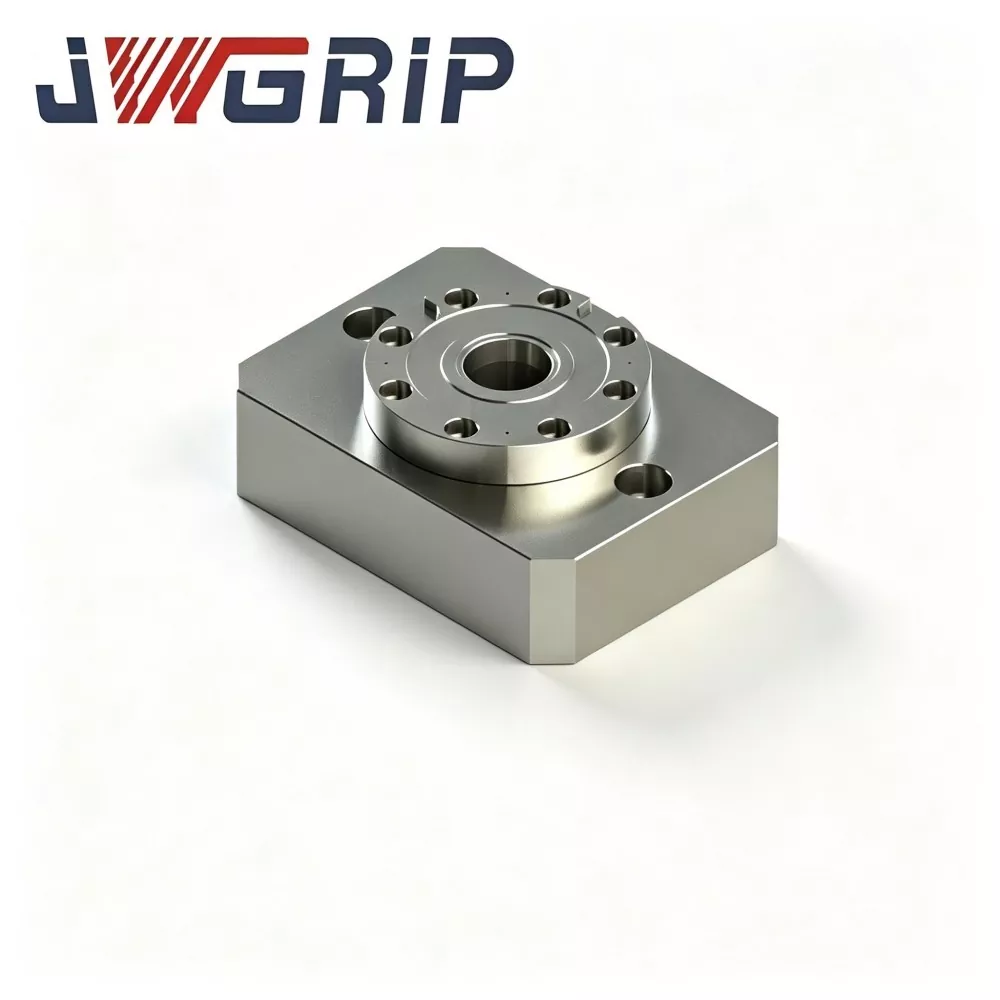
L Tipi Sıfır Noktası Konumlandırma Ayna Paleti
JWGRIP, Çin'de Fabrika Doğrudan satış hizmeti ile Profesyonel L Tipi Sıfır Noktası Konumlandırma Ayna Paleti sağlar. Sıfır Noktası Sıkıştırma Aynası serisinin temel entegre fikstürü olan bu profesyonel L tipi sıfır nokta paleti, alanı sınırlı ekipmana sahip esnek CNC işleme üretim hatları için özel olarak tasarlanmıştır. Dikey veri dönüştürme yapısını ve yüksek hassasiyetli sıfır noktası konumlandırma bileşenlerini tek bir monolitik ünitede birleştirerek dikey iş parçası bağlama ve yan özellik işlemeyi gerçekleştirmek için ekstra yardımcı adaptör yapılarına olan ihtiyacı ortadan kaldırır.
Entegre L şeklinde bükülmüş bir yapıya sahip olan L Tipi Sıfır Noktası Konumlandırma Ayna Paleti, standart 90 derecelik sıfır noktası konumlandırma verisi sağlamak için dikey referans yüzeyi üzerinde hassas sıfır noktası konumlandırma burç düzeneklerini düzenler. Optimize edilmiş dikey askılı kurulum modu, yan frezeleme ve yanal delik delme sırasında takım-fikstür girişimini etkili bir şekilde çözerek, yan temel özelliklere sahip kalıp eklerinin ve düzensiz bükülmüş parçaların işleme taleplerine mükemmel şekilde uyum sağlar.
Bu yüksek verimli konumlandırma paleti, hızlı sıfır noktası fikstür değişimini destekleyerek kurulum süresini büyük ölçüde kısaltır ve yüksek karışım-düşük hacimli esnek üretim modlarına uyum sağlar. Bağımsız makine işletimi için manüel fikstür değişimiyle uyumludur ve dikey olarak asılı fikstürlerin otomatik olarak yüklenmesini ve boşaltılmasını sağlamak için robotik tutucularla birlikte çalışabilir. Kalıp imalatında ve hassas bileşen işlemede yaygın olarak uygulanan bu sistem, alanın kısıtlı olduğu CNC işleme senaryoları için istikrarlı ve yüksek hassasiyetli konumlandırma performansı sunar.
Temel Donanım Bileşenleri
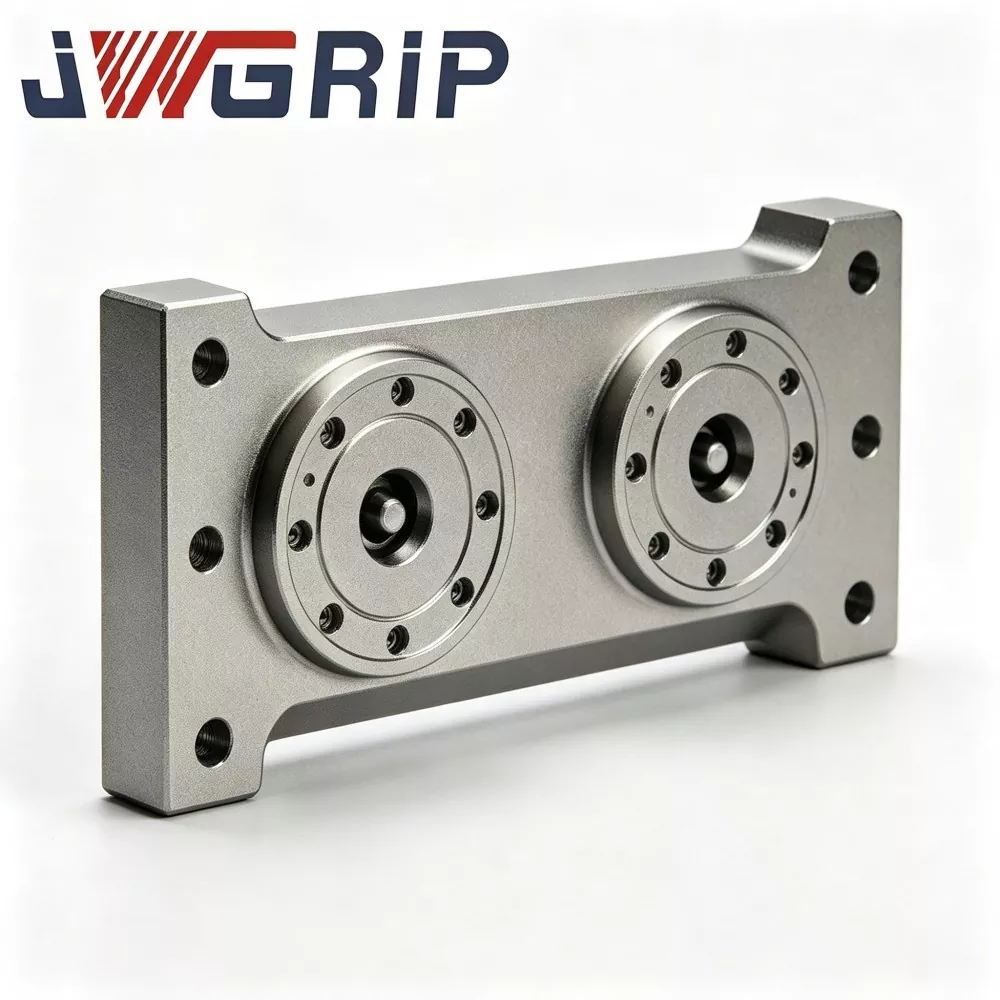
JWGRIP L Tipi Sıfır Noktalı Konumlandırma Aynası Paleti, cıvatalı ek yerleri olmayan tek bir monolitik alaşımlı çelik boşluktan dövülmüştür. Tam montaj şunları içerir:
Tek parça L şeklinde ana gövde (yatay montaj tabanı + dikey yerleştirme yükselticisi)
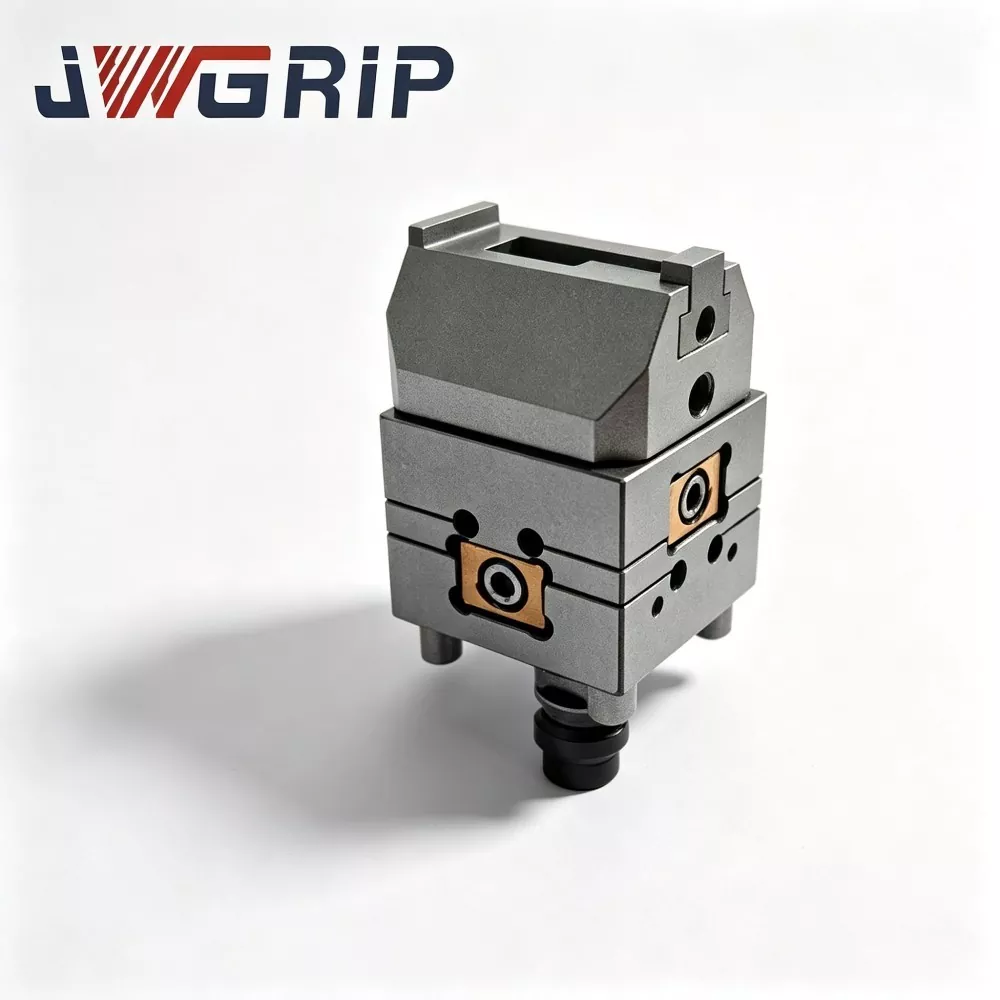
Dikey yükselticiye takılan sıfır noktası konumlandırma burç düzenekleri
Dahili pnömatik kilitleme geçişleri
Tabana montaj karşı lavabo delikleri
Veri yüzeylerinin konumlandırılması için koruyucu kapak plakaları
Çalışma süreci
1. JWGRIP L-Tipi paletin yatay tabanını CNC takım tezgahı çalışma masasına güvenli bir şekilde sabitleyin.
2. Sıfır noktalı çekme saplamalarıyla önceden donatılmış fikstür tabanlarını dikey konumlandırma yükseltici yüzüne asın.
3. 0,5-0,7 MPa basınçlı hava besleyin; yerleşik pnömatik geçişler, kilitlemeyi tamamlamak için sıfır noktası burçlarını harekete geçirir.
4. CNC sistemine konum doğrulama sinyali çıkışları. İş mili doğrudan iş parçasının yan yüzlerine bakar ve kenar frezeleme, yanal delme ve yan boşluk işleme çevrimlerini gerçekleştirir.
5. İşleme bittiğinde, kilidi açmak için hava basıncını serbest bırakın. Bir sonraki parti yükleme için dikey olarak asılan armatürler çıkarılabilir.
Mühendislik Tasarımı
Birçok rakip L şeklindeki armatür, bölünmüş cıvata eklenmiş yapıyı benimser. Tekrarlanan yanal kesme etkisi, bağlantı arayüzlerinde küçük boşluklar oluşturur ve konumlandırma doğruluğunda kaymaya neden olur.
JWGRIP, eklenmiş bağlantı yüzeylerini ortadan kaldırmak için tek parça dövmeyi benimseyerek sürekli yanal kesme darbesine karşı güçlü bir direnç sağlar.
Dövme işleminden sonra alaşımlı çelik ham parçalar, dövme ve CNC işlemeden kaynaklanan artık gerilimi serbest bırakmak için çift gerilim giderme yaşlandırma döngüsüne tabi tutulur. Yandan bağlama koşulları altında fikstürler kalıcı yatay kesme kuvvetini korur; serbest bırakılmayan iç gerilim, kademeli alt tabaka deformasyonunu tetikleyecek ve uzun vadeli döngüsel yükler üzerinde konum belirleme doğruluğunu bozacaktır.
Konumlandırma burçları yüksek sertlikte rulman çeliğinden üretilmiştir. Dikey yükseltici istasyonlarda istikrarlı tekrar konumlandırma doğruluğunu garanti etmek için iç deliklere su verme ve honlama süper son işlemi uygulanır.
Üretim Avantajları
1. 90° sıfır noktası veri dönüşümü, kompakt makinelerde yan işleme girişimini çözer
Küçük tablalı makinelerde dikey olarak asılı iş parçaları, iş milinin geniş açılı eğilmesi olmadan doğrudan iş miline bakar. Takım-fikstür çarpışma riskleri azaltılarak kompakt zarflı ekipmanlar için tam işleme kapasitesinin kilidini açar.
2. Eklemsiz monolitik dövme, yanal kesme darbesine dayanıklıdır
Cıvatayla monte edilen dik açılı bağlantılardan farklı olarak tek parça dövme yapı, bağlantı gevşemesi risklerini ortadan kaldırır. Sürekli kenar frezeleme kuvvetleri altında konumlandırma stabilitesini korur ve mikro fikstür hareketinin neden olduğu tırlama izlerini ve yüzey kusurlarını azaltır.
3. Yan özellik kurulumları için sıfır noktası hızlı değiştirme avantajlarını koruyun
Dikey yükseltici sıfır noktası burçları, endüstri standardı D20 sıfır noktası çekme saplamalarıyla eşleşir. Mevcut fikstür tabanlarının dikey asma için yalnızca standart çekme saplamalarıyla donatılması gerekir. Fikstür değişimi sırasında manuel gösterge ve hizalamanın olmaması, yan özellik işleme için kurulum süresini büyük ölçüde kısaltır.
4. Kompakt makineler için değerli Z ekseni hareketini koruyun
Geleneksel yatay bağlama Z ekseni strokunu tüketir. Dikey asılı düzen, iş parçalarını Y yönüne doğru kaydırır, az yer kaplayan CNC ekipmanı için sınırlı Z ekseni hareketinden tasarruf sağlar ve önceden strok sınırlı olan bazı parçaların üretilebilir olmasını sağlar.
5. Hem manuel atölyelere hem de otomasyon yenilemelerine uygun
Operatörler dikey armatürleri manuel olarak değiştirebilir. Bu arada dikey sıfır noktası verisi, otomatik yükleme-boşaltma için dikey olarak yönlendirilmiş fikstür tabanlarını idare etmek üzere robot tutucularla eşleşebilir. Eski makine yükseltmeleri, tam ekipman değişimi gerekmeden tamamlanabilir.
6. Talaş eğimi tasarımı, dikey asılı kurulum için bakım sıklığını azaltır
Eğimli talaş eğimi yüzeyleri yükseltici referans noktasını çevreler. Kesme talaşları aşağıya doğru kayar ve konumlandırma-burç boşluklarında nadiren sıkışıp kalır, bu da dikey yan sıkıştırma koşulları altında temizleme iş yükünü azaltır.
Uygulama Durumları
JWGRIP L-Tipi Sıfır Nokta Konumlandırma Ayna Paleti, kompakt dikey işleme merkezlerinde ve yan delik, yan boşluk ve yan yuva özellikli işleme için küçük boyutlu 5 eksenli makinelerde yaygın olarak kullanılmaktadır.
Durum 1: Kalıp Yapımı Atölyesi
Bu müşteri, minyatür kalıp eklerinin yan boşluklu işlenmesi için birden fazla kompakt dikey CNC makinesi çalıştırıyor.
Yükseltmeden önce: yandan sıkıştırma için ayrık tip köşebent blokları ve mengeneler kullanıldı. Her bir fikstür değişimi, her seferinde 3-5 dakika süren manuel gösterge ve hizalamayı gerektiriyordu. Cıvata-bağlantı açılı bloklar, kesme darbesi altında gevşeme eğilimindeydi ve iş parçasının yan yüzeylerinde sık sık çatırdama izleri oluşmasına neden oluyordu.
JWGRIP L-Tipi paletleri piyasaya sürdükten sonra: sıfır noktası hızlı değiştirme, manuel hizalama işini ortadan kaldırır. Demirbaş değiştirme süresi 7-10 dakikaya düşer. Tek parça L şekli, yanal kesme kuvvetine karşı sağlamlığı artırır. Çatlak izi kusurları büyük ölçüde bastırılır ve kalıp kesici uç yan yüzey pürüzlülüğü için geçiş hızı önemli ölçüde artar.
Durum 2: Hassas Bileşen İşleme Fabrikası
Tesis, kısıtlı dahili çalışma hacmine sahip küçük boyutlu 5 eksenli makineler çalıştırıyor. İş parçalarının büyük bir kısmı yan özellik işlemeyi gerektirir. JWGRIP L-Type paletin dikey askı çözümüyle, iş milinin büyük genlikte eğilmesine artık gerek yok. İş mili çarpışma olasılığı azalır. Kaydedilen Z ekseni stroku, strok limitleri nedeniyle daha önce bitirilemeyen parçaların işlenmesine olanak sağlar.
Üretim İş Akışını Tamamlayın
1. Alaşımlı çelikten tek parça L şeklinde dövme
2. Kaba işleme
3. İlk stres giderme yaşlanması
4. Yarı terbiye
5. İkincil stres giderici yaşlanma
6. Veri yüzleri için süper hassas taşlama
7. Burcun bastırılması
8. Pnömatik devre conta düzeneği
9. Hava sızdırmazlık basınç tutma testi
10. Çok öğeli doğruluk denetimi
11. Pas önleyici koruma işlemi
12. İhracat sınıfı darbeye dayanıklı ambalaj
Muayene Kontrol Listesi
Dikey istasyon tekrar konumlandırma doğruluğu testi
90 derece dik açılı geometrik doğruluk testi
5 dakikalık hava tutma hava sızdırmazlık testi, izin verilen maksimum basınç düşüşü ≤0,02 MPa
Döngüsel kilitleme-kilit açma işlevsel doğrulaması
Her ünite, müşterinin fikstür-ekipman arşivlemesi için fabrikada yayınlanan doğruluk denetimi veri sayfasıyla birlikte gönderilir.
Ürün Değerlendirme ve Seçimi
Takım tezgahı çalışma tezgahındaki mevcut montaj alanını kontrol edin. Makine koruması ve iş mili hareket aralığıyla çarpışmayı önlemek için L tipi tabanın uzunluk ve genişlik kapladığı alanı hesaplayın.
İş parçasının toplam ağırlığını artı fikstür tabanını değerlendirin. Dikey askı, konsol yükleme koşulu yaratır. Yayınlanan maksimum izin verilen konsol yük değerini asla aşmayın.
Sahadaki sıfır nokta çekme saplamalarının özelliklerini doğrulayın. Standart versiyon D20 çekme saplamalarına uyar. Talep üzerine alternatif çekme saplama boyutları için özel burç düzenekleri geliştirilebilir.
Robot otomasyonu entegrasyonu için: tutucunun dikey odaklı fikstür tabanlarına doğru erişimini değerlendirin. JWGRIP teknik ekibi fizibilite değerlendirmesini destekleyebilir.
Çalıştırma Önlemleri
L tipi yatay taban için montaj cıvatalarını JWGRIP kullanım kılavuzundaki tork değeri gereksinimlerine göre sıkın. Bu palet, konsol yanal kesme kuvvetine sahiptir; yetersiz cıvata torku tüm ünitede mikro titreşime neden olur ve işleme doğruluğunu bozar.
Yağ-su filtresini basınçlı hava girişinin ön ucuna takın. Burçlara giren nem ve yabancı maddeler paslanmayı ve aşınmayı tetikler ve doğruluk kaymasına yol açar.
Her toplam 80-100 çalışma saatinden sonra dikey yükseltici sıfır noktası burçlarına kuru yağlayıcı aerosol püskürtün. Sıvı motor yağı kesinlikle yasaktır. Sıvı yağ aşağı doğru kayan metal talaşlarını hapseder ve burç sıkışması arızalarına neden olur.
Her vardiya değişiminde, biriken kayan talaşları temizlemek için dikey yerleştirme yükselticisini ve burçlarını basınçlı havayla yukarıdan aşağıya doğru üfleyerek temizleyin.
Dikey konumlandırıcı yükseltici yüzüne ağır darbelerden kaçının. Çarpışmadan kaynaklanan yükseltici deformasyonu, 90 derecelik dik açı doğruluğuna ve konumlandırma performansına neredeyse kalıcı olarak zarar verecektir.
Nominal konsol yükünün ötesinde aşırı yük çalışmasını kesinlikle yasaklayın. Aşırı yükleme, kalıcı alt tabaka deformasyonuna yol açacaktır.
Paketleme ve Sevkiyat
Ambalaj: Kalın köpüklü iç tamponlu, ihracat sınıfı darbeye dayanıklı masif ahşap kasa. Uzun mesafeli okyanus geçişlerinde çarpışma hasarını önlemek için dikey konumlandırma referans yüzüne özel koruyucu işlem uygulanır.
Standart teslim süresi: 14-20 iş günü. Hızlandırılmış sevkiyat için az sayıda standart SKU stokta tutulur.
Satış Sonrası Destek
Garanti: 12 aylık tam ünite garantisi, insan kaynaklı yanlış kullanım veya çarpışma hasarları dışındaki üretim kusurlarını kapsar. Nitelikli talepler ücretsiz onarım veya yedek parça değişiminden yararlanır.
Teknik kaynaklar: Çevrimiçi operasyon belgeleri sağlanmaktadır. Toplu hacimli sipariş projeleri için ücretli uzaktan teknik destek mevcuttur.
Özel modifikasyon hizmeti: yükseltici yükseklik ayarı, çekme saplamalı spesifikasyon değişikliği, dikey yükseltici üzerinde çok istasyonlu yerleşim tasarımı desteklenir.
Örnek değerlendirme: Değerlendirme örneği düzenlenebilir; Alıcı numune navlun bedelini üstlenecektir.
SSS
S1: JWGRIP L Tipi Sıfır Noktası Konumlandırma Ayna Paleti düz bir şekilde döşenebilir ve sıradan bir yatay sıfır noktası paleti olarak kullanılabilir mi?
C: Dikey yandan asılı kelepçeleme için özel olarak üretilmiştir. Düz döşeme kullanımı önerilmez. Gerçek kuvvet taşıma modu, alt tabaka tasarım spesifikasyonlarından farklıdır ve nominal yük kapasitesini kolayca aşacaktır.
S2: Konsol yandan asılı kenetleme altında işleme titreşimi meydana gelir mi?
C: İzin verilen nominal yük aralığında, tek parça dövme alt tabaka yeterli sağlamlık sağlar. İş parçası ve fikstürün toplam ağırlığı konsol yük değerini aşarsa fark edilir bir gevezelik meydana gelecektir. Ürün seçimi aşamasında toplam ağırlık hesaplaması zorunludur.
S3: Mevcut sıfır noktası sabitleme tabanlarım bu L tipi paletin dikey yükselticisinde kullanılabilir mi?
C: Standart D20 sıfır noktalı çekme saplamalarıyla donatılmış fikstür tabanları, fikstürün yeniden üretilmesine gerek kalmadan doğrudan asılabilir.
S4: JWGRIP L-Tipi palet 5 eksenli CNC makineleriyle uyumlu mudur?
C: Küçük boyutlu 5 eksenli makinelerle çalışır. Fikstür-palet-iş mili-eğim hareketini kapsayan tam girişim değerlendirmesi seçim aşamasında tamamlanmalıdır.
Tedarik Kararı İçgörüsü
Kompakt zarflı CNC makinelerinin pek çok kullanıcısı zorlu yan özellik işleme zorluklarıyla karşı karşıyadır. Düşük maliyetli geleneksel açılı bloklar, sıfır noktası hızlı değiştirme özelliğinden yoksundur ve uzun kurulum süresi sağlar. Sıradan yatay sıfır noktası paletleri 90 derecelik dikey veri dönüşümü sağlayamaz.
JWGRIP L Tipi Sıfır Noktası Konumlandırma Ayna Paleti, yüksek sertlikte tek parça L şeklinde dövme yapısını ve sıfır noktası hızlı değiştirme sistemini birleştirir. Alanı sınırlı takım tezgahlarında yan özellikli işleme için çekirdek fikstür darboğazlarını çözerek kalıp yapımı ve düzensiz hassas parça yan işleme uygulamaları için somut pratik değer sağlar.
Talep Gönder
İletişim bilgileri
-
Adres
No. 44, Daning Girişimcilik Yolu, Humen Kasabası, Dongguan Şehri, Guangdong Eyaleti, Çin
-
tel
-
E-posta
JWGRIP'e soruşturma göndermeye hoş geldiniz. Profesyonel teknik ve satış ekibimiz ücretsiz fikstür seçimi, özelleştirilmiş çözüm tasarımı ve doğru fiyat teklifi sağlayacaktır.

Haber Önerileri