Türkçe
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик



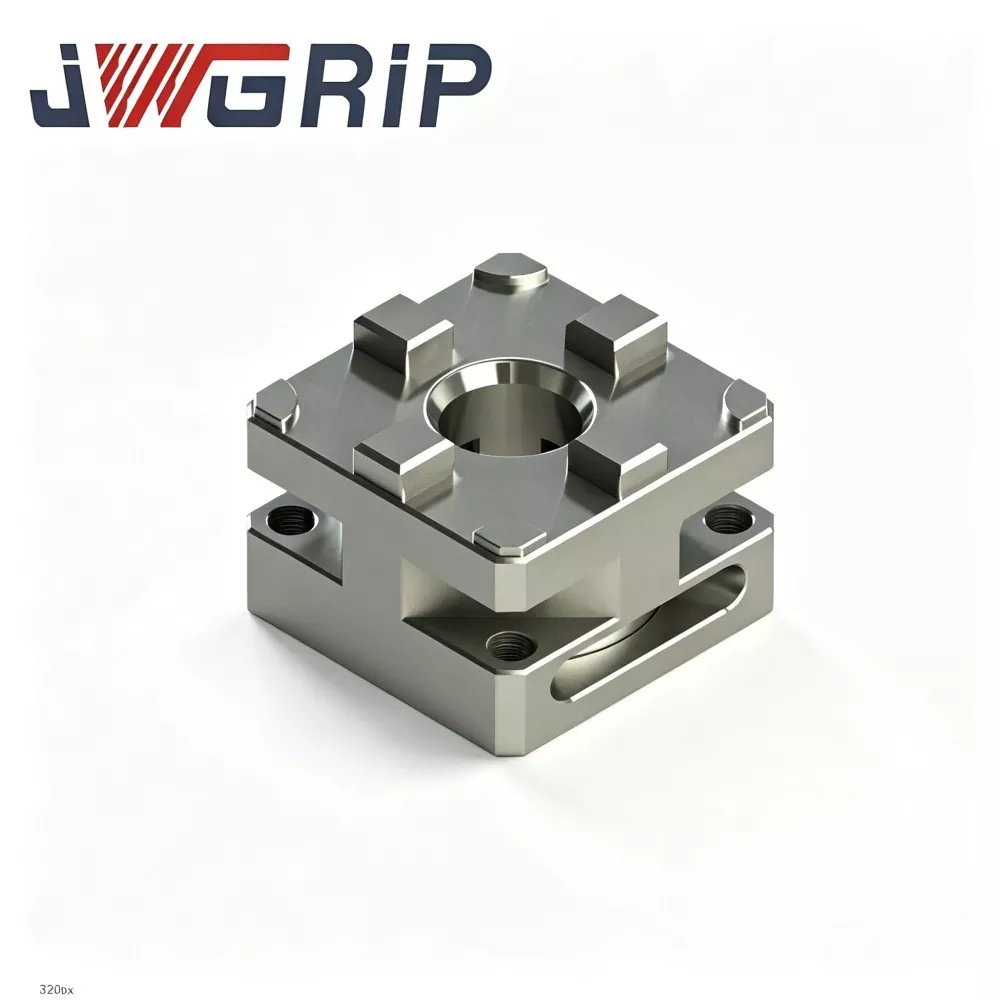
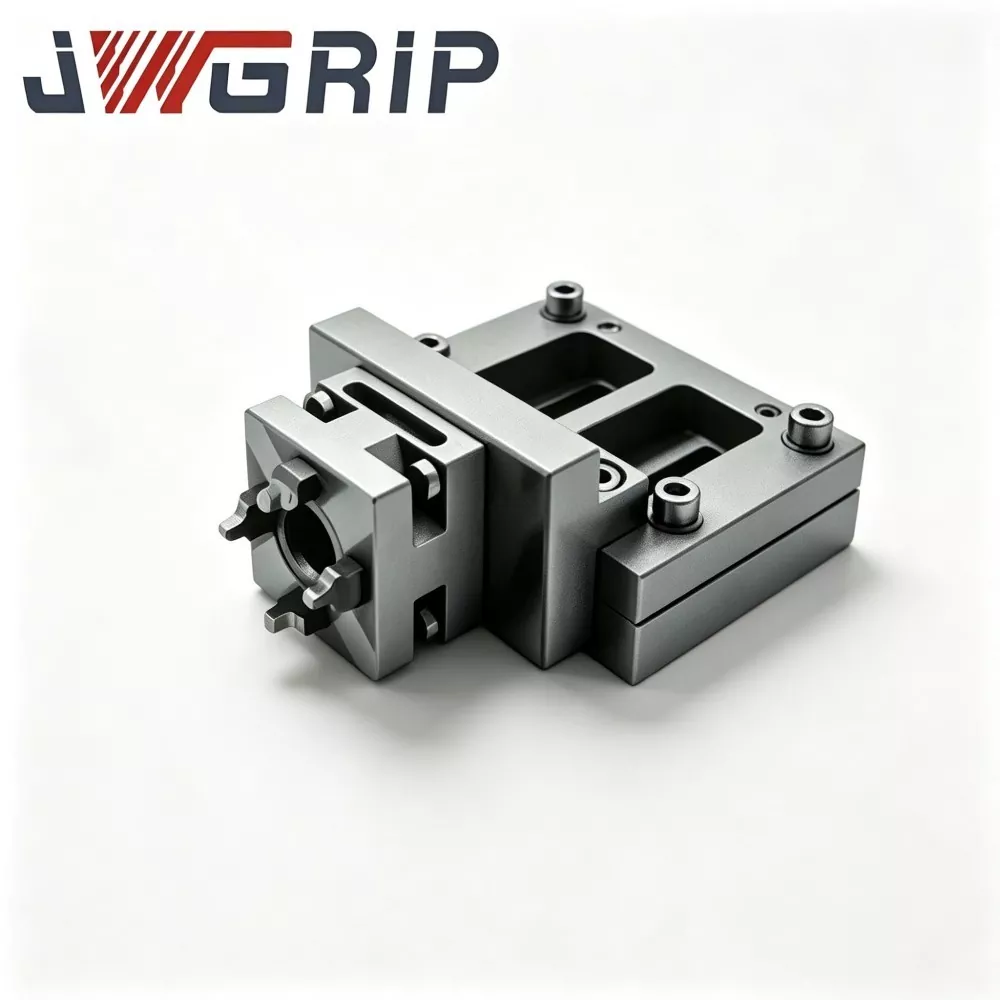
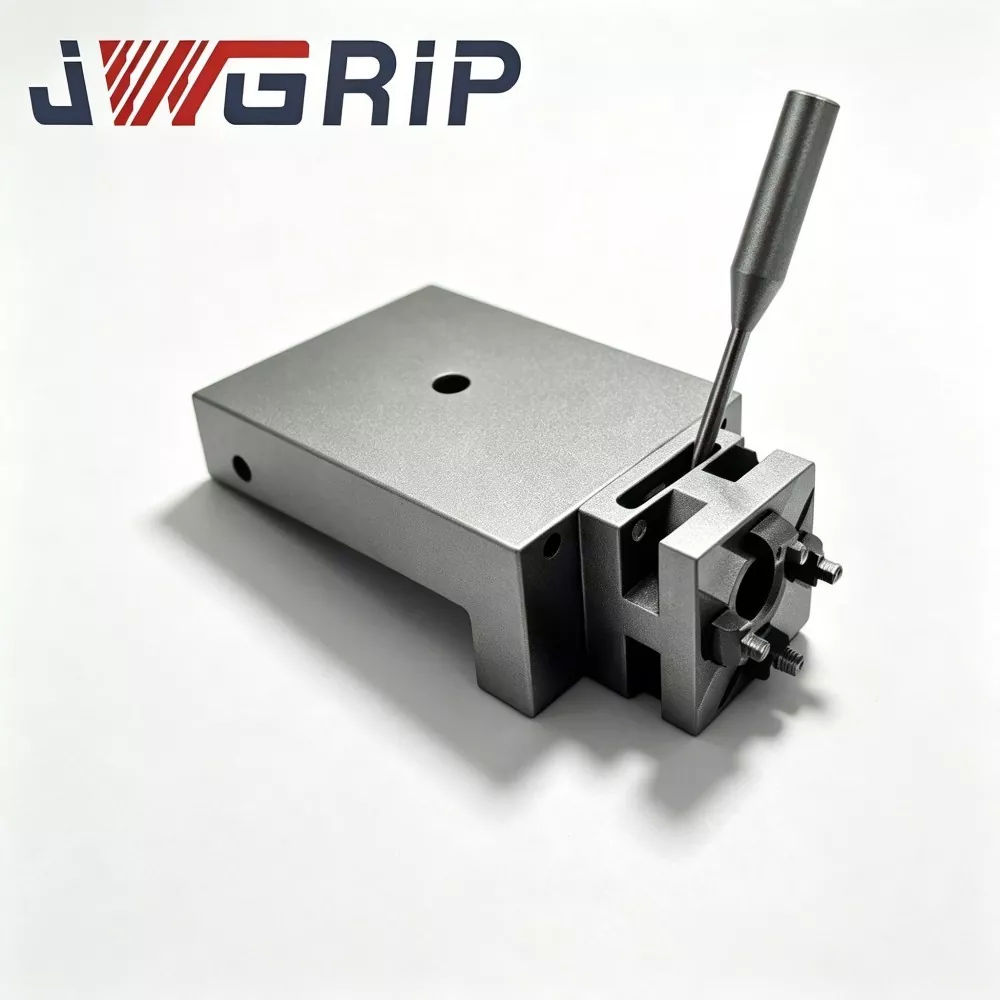
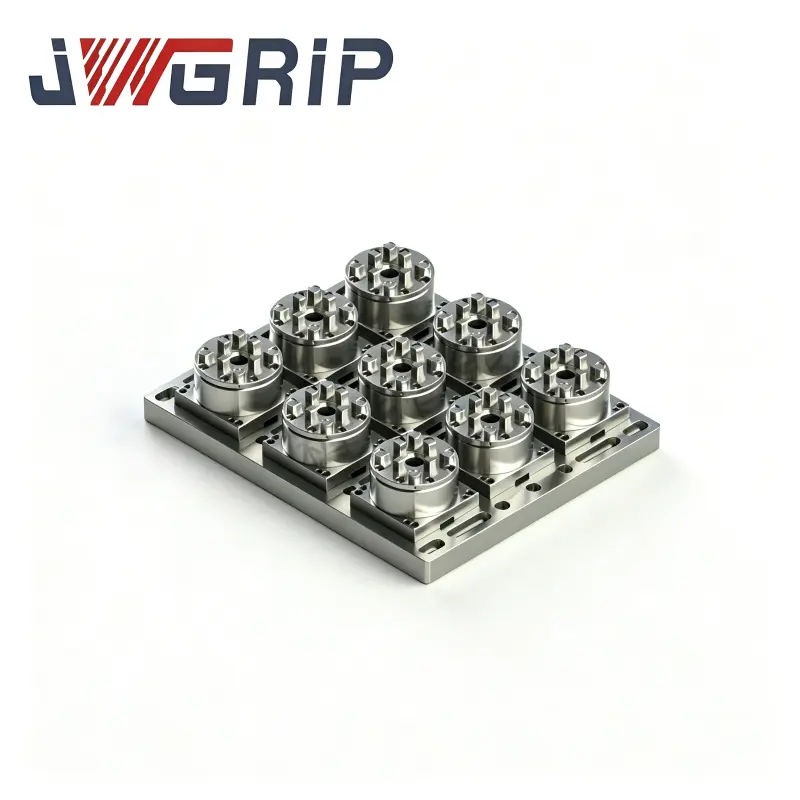
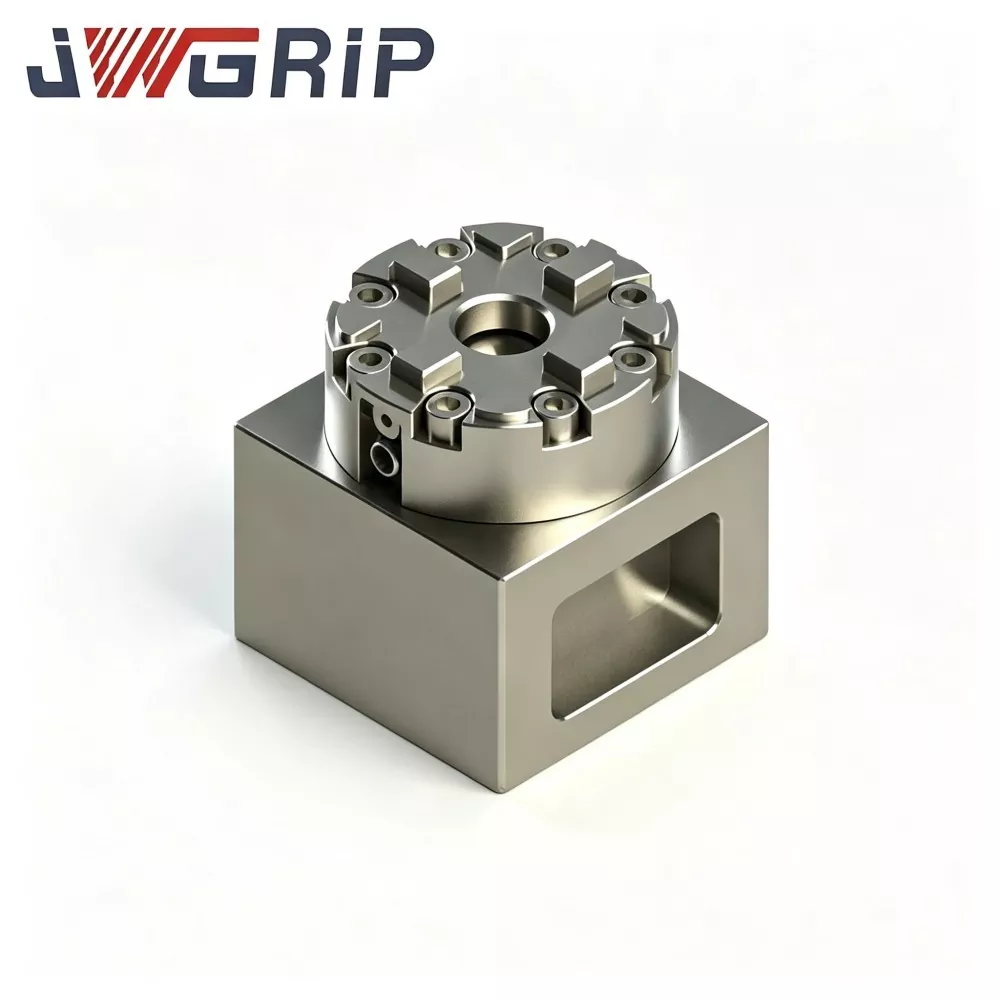
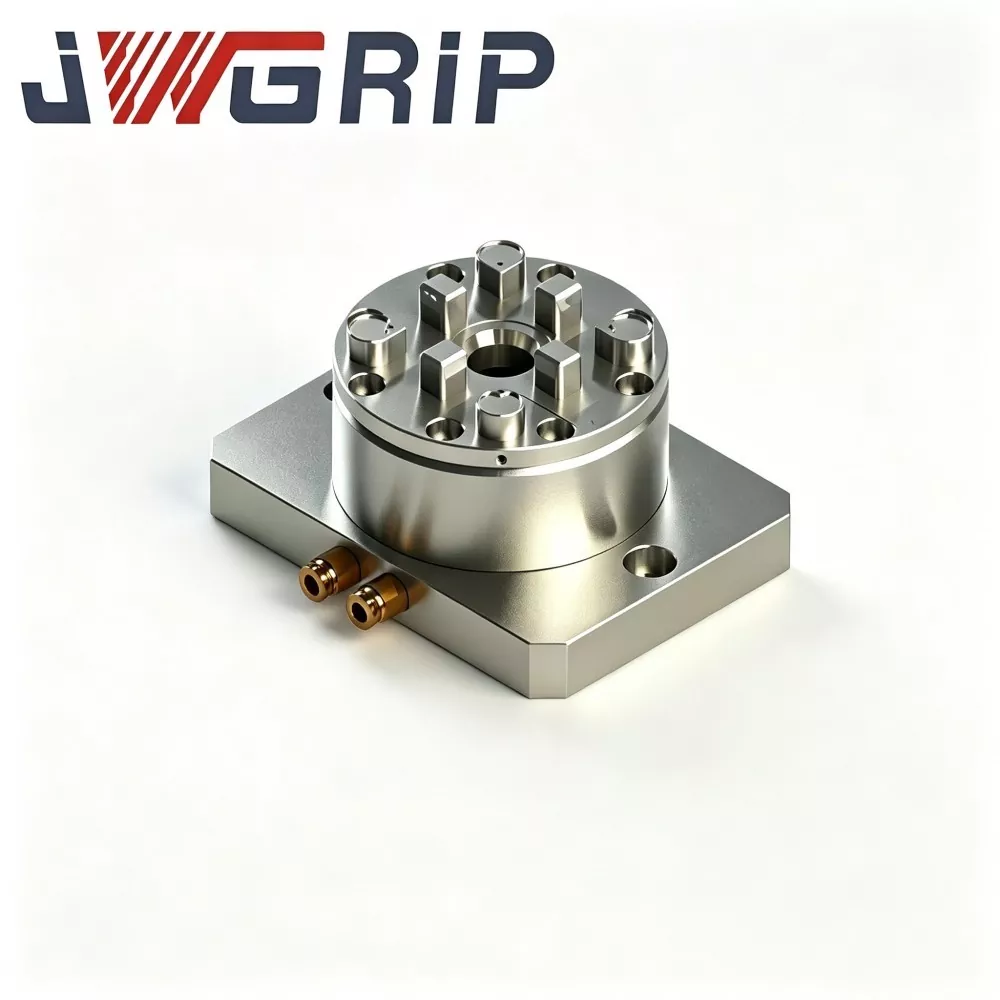
R-Type D100 Manuel EDM Aynası
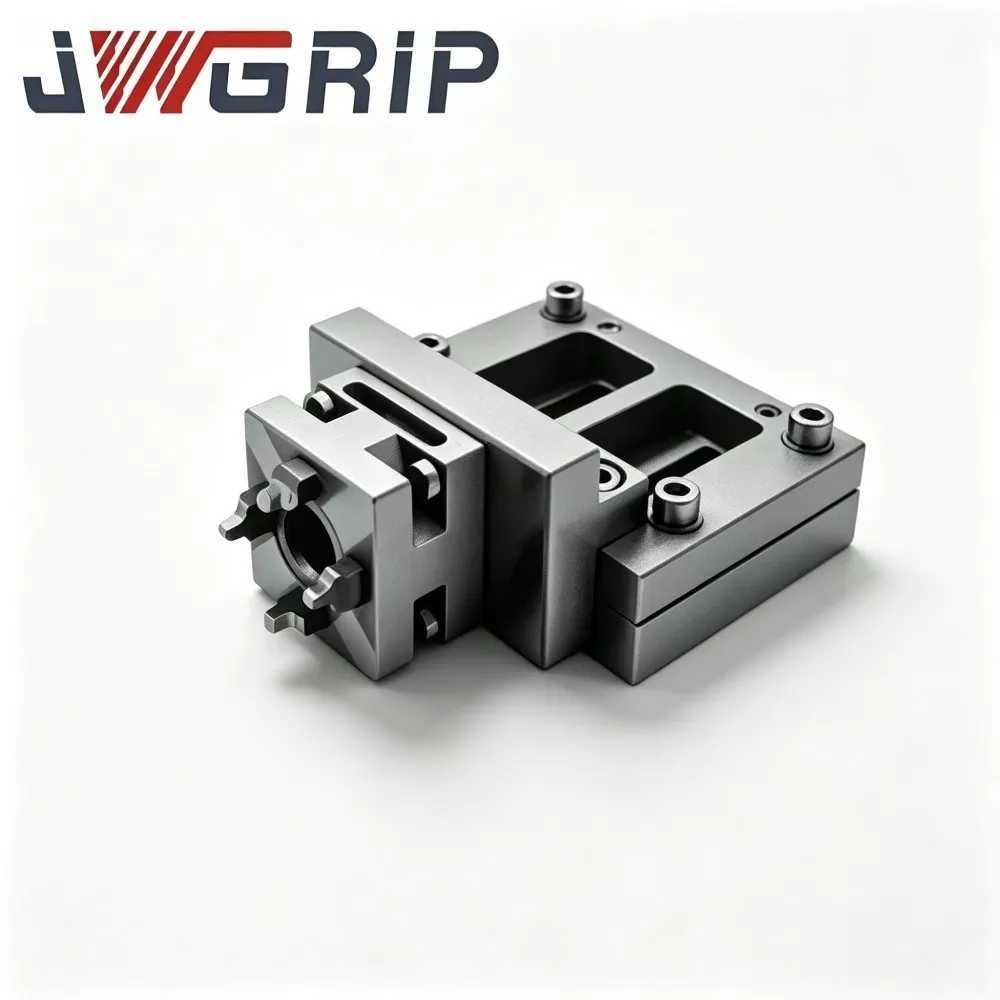
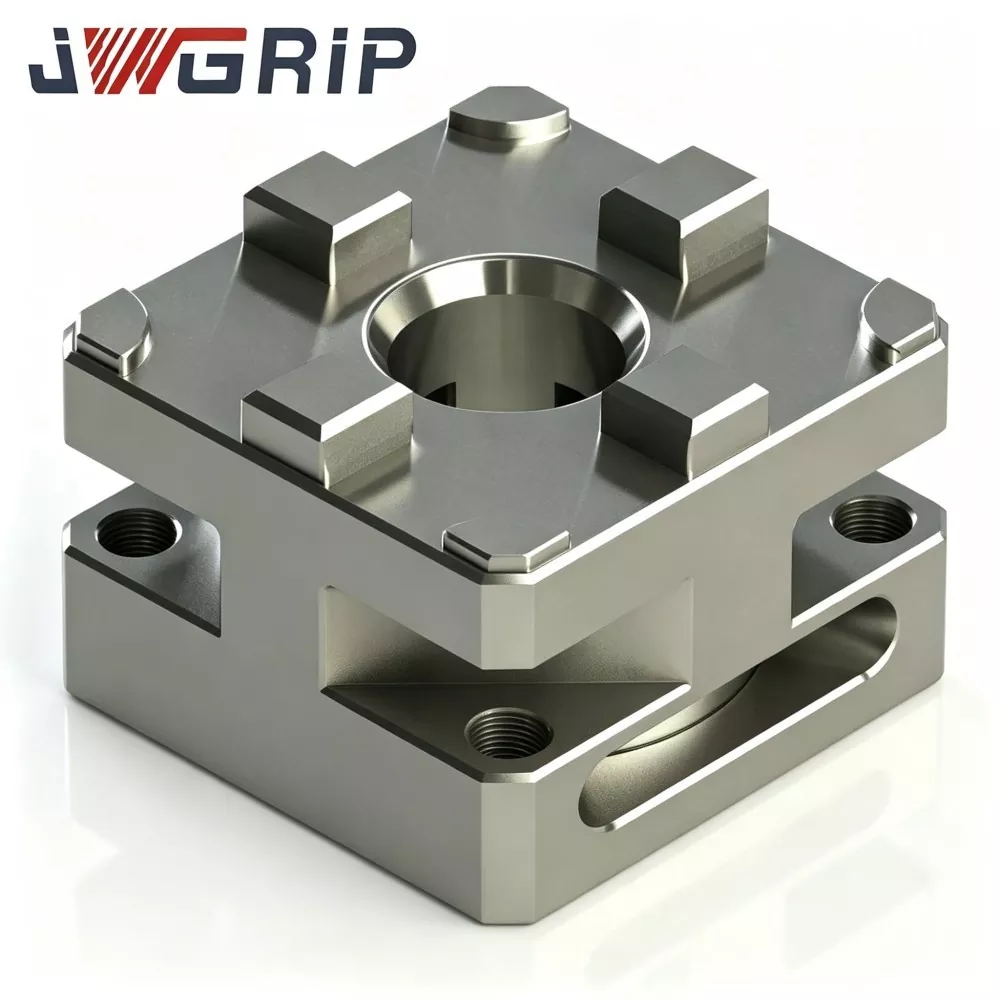
JWGRIP, Çin'deki R-Tipi D100 Manuel EDM Chuck'ın profesyonel üreticisi ve tedarikçisidir; standart modelleri tamamen Stokta mevcuttur ve proje ihale gönderimi ve toplu deneme çalıştırması tedariki için küresel Toplu Siparişi destekler. Platin EDM, kalıp yapımı ve çok istasyonlu elektrot ön ayar atölyeleri için özel olarak tasarlanmış, yüksek hassasiyetli entegre manuel veri bağlama fikstürüdür. Pnömatik hava kaynağı bağımlılığı olmaksızın tamamen mekanik kilitleme yapısını benimseyen bu sistem, istikrarlı manuel kenetleme performansını ve yüksek hassasiyetli eşmerkezlilik konumlandırma fonksiyonunu tek bir ünitede birleştirir.
Bu yüksek performanslı R-Tipi D100 Manuel EDM Chuck, sertleştirilmiş pas önleyici alaşımlı çelikten yapılmıştır; sabit sıkma çıkışı, mükemmel eşmerkezlilik tutarlılığı ve sık manuel kilitleme döngüleri altında olağanüstü uzun vadeli aşınma önleme performansı sunar. Çekirdek yerleştirme yüzeyleri, tek seferlik kenetleme hassas taşlama teknolojisini benimser ve tüm gövde, paslanmaya karşı koruma ve aşınmaya karşı dayanıklılık özelliğini geliştirmek için entegre sertleştirme işleminden geçirilir, nemli ve soğutma sıvısı dolu zorlu EDM atölyesi ortamlarına tamamen uyum sağlar. Kolay boşluk genişlemesi ve doğruluk kaybı ile geleneksel manüel aynalardan farklı olarak, bileşen aşınması ve hava basıncı dalgalanmasından kaynaklanan konumlandırma sapmasını tamamen önler.
Kesmeyen yardımcı kalibrasyon süresini etkili bir şekilde azaltır, elektrot değiştirme döngülerini kısaltır ve çok çeşitli elektrot işleme için tutarlı konumlandırma doğruluğunu korur. Platin EDM işleme ve kalıp kalıbı imalatında geniş çapta uygulanabilen bu ürün, kalıp işletmeleri, EDM iş atölyeleri ve dünya çapındaki takım tezgahı sistem entegratörleri için esnek, istikrarlı ve uygun maliyetli mekanik parça bağlama çözümleri sağlar.
Uygulama darboğazı
Çok sayıda kalıp yapımı EDM atölyesi, günlük üretimde pratik fikstür darboğazlarıyla karşı karşıyadır:
· Pnömatik tahrikli aynalar, eksiksiz hava boruları ve istikrarlı hava kaynağı altyapısı gerektirir. Orta-küçük işleme sahaları, pnömatik bağlama çözümlerinin benimsenmesi durumunda ekstra atölye dönüşüm maliyetlerine katlanacaktır.
· Ortak pazar manuel EDM aynaları, binlerce sıkma döngüsünden sonra yüzey aşınmasına ve artan iç açıklığa neden olur. Kademeli olarak bozulan eş merkezlilik, kalıp boşluğu yüzeylerinde kusurlar üretecektir. Tekrarlanan komparatör kalibrasyonu, kesilmeden çok büyük üretim saatleri tüketir.
Ana iyileştirme:
1. Çekirdek yerleştirme yüzeyleri, tek kurulumlu hassas taşlama üretim sürecini benimser. Önemli hareketli bileşenler, iyileştirilmiş paslanmaya ve aşınmaya karşı dayanıklılık kapasitesi için entegre sertleştirme işlemine tabi tutulur ve dielektrik soğutucuyla dolu nemli EDM atölyesi ortamına uyum sağlar.
2. Basınçlı hava kaynağına gerek yoktur. Operatörler kenetleme ve kilitlemeyi tamamen mekanik kam yapısıyla tamamlar. Kararsız hava basıncının tetiklediği doğruluk dalgalanması tamamen ortadan kaldırılır.
3. Esnek çok istasyonlu çevrimdışı elektrot ön ayarını destekler, elektrot değiştirme döngüsünü kısaltır, çok çeşitli elektrot işleme için tutarlı konumlandırma sonuçları sunar.
4. Batarya EDM ve ağır hizmet tipi kalıp imalatı üretim iş akışları için sağlam mekanik iş bağlama çözümü sağlar.
Çalışma Mantığı
JWGRIP R-Tipi D100 Manuel EDM Chuck, genişletilmiş D100 dış çap kıyaslaması ile güçlendirilmiş dört çeneli merkezleme sıkma mimarisini benimser:
1. Alt montaj verisi standart D100 kurulum boyutlarına uygundur. Doğrudan EDM tezgahına sabitlenebilir veya geçiş adaptör plakaları ile monte edilebilir.
2. Ağır hizmet tipi dahili kam tahrikli şanzıman, harici tork anahtarından gelen manuel tork girişini, hareketli sıkıştırma çeneleri için radyal merkezleme tahrik kuvvetine dönüştürür. Önerilen tork altında dört çene, elektrot saplarını, tutucuları veya büyük boyutlu kalıp eklerini kelepçelemek için merkezi yerleştirme deliğine doğru eşzamanlı olarak hareket eder.
3. Anahtarın ters dönüşü, kam ön yük kuvvetini serbest bırakır; fikstürün sökülmesi ve parça değişimi için sıkıştırma çeneleri açılır.
Mekanik tasarımın önemli noktaları:
· Tüm çekirdek yerleştirme veri düzlemleri, tek kurulumlu çok geçişli hassas taşlama ile tamamlanır ve bu sayede montajdan kaynaklanan birikmiş tolerans azalır.
· Kalınlaştırılmış ayna gövdesi duvarı ve dahili olarak dağıtılmış takviye nervürleri, ağır yük sıkıştırma gerilimini tüm kabuk üzerine eşit şekilde yayarak, uzun süreli ağır hizmet tipi manuel kilitlemenin neden olduğu yerel konum deformasyonunu önler. İstikrarlı eşmerkezlilik ve tekrar konumlandırma performansı, hem proje ihalesi destekli üretim sahaları hem de toplu deneme-çalıştırma-sipariş doğrulama atölyeleri için geçerlidir.
· Çeneyle eşleşen hareketli yüzeyler, kıvılcım erozyonu yağa batırılmış koşullar altında karbon tortu kirliliğinden kaynaklanan aşınmayı yavaşlatmak için özel aşınma önleyici katmanla kaplanmıştır. Tamamen manuel olan bu ünitede hiçbir pnömatik konnektör veya dahili hava kanalı yapısı bulunmamaktadır.

Temel Teknik Avantajlar
1. Güvenilir Merkezleme ve Tekrar Konumlandırma Tutarlılığı Anahtar konumlandırma fonksiyonel yüzeyleri, çok aşamalı hassas taşlamadan geçer. Eş merkezlilik ≤0,004 mm ve tekrar konumlandırma doğruluğu ≤0,003 mm. Binlerce ağır yük manuel kilitleme-kilit açma döngüsünden sonra hiçbir konumlandırma sapması birikmez, bu da büyük çok boşluklu kalıp elektrodu imalatı için katı tolerans gereksinimlerini karşılar.
2. Güçlendirilmiş Yüksek Yük Alaşımlı Çelik Ayna Gövdesi Ana gövde, entegre su verme ve temperleme ısıl işlemine sahip birinci sınıf 42CrMo alaşımlı çelik kullanır, yüzey sertliği HRC 54-58'e ulaşır. Mükemmel darbe direnci, deformasyon önleyici ve dielektrik yağ korozyon direnci, EDM yağına batırılmış koşullar altında ağır elektrot bağlama görevlerine uygundur. Sağlam yük taşıma kapasitesi nedeniyle büyük ölçekli kalıp yapım işletmeleri arasında yaygın olarak benimsenmiştir.
3. Hava Kaynağına Bağlılık Olmadan Torka Göre Standartlaştırılmış Manuel Sıkıştırma Operatörler, eşleşen tork anahtarıyla kilitlenir; Önerilen sıkma torku: 6-8 Nm. Sabit torklu çalışma, tutarsız manuel kuvvet girişinin neden olduğu dengesiz sıkma kuvvetini ortadan kaldırır. Sıkıştırılmış hava gereksinimi olmadan ayna, geçici atölyelerde, yenileme bölgelerinde ve mobil hata ayıklama istasyonlarında güvenilir bir şekilde çalışır. Makine tablasında tek seferlik veri kalibrasyonundan sonra, elektrot tutucu değişimi için yardımcı süre büyük ölçüde azalır, ağır elektrotlu tekrarlayan işler ve sık sık değiştirilen prototip kalıp görevleri için EDM makinesinin kullanımı artar.
4. Genişletilmiş Sıkma Aralığı ve Geniş Mekanik Uyumluluk D100 dış boyutu ve merkezi konumlandırma verileri, ana endüstrideki manuel ayna referans kriterlerini takip etmektedir. Piyasada bulunan D100 serisi elektrot tutucuların çoğu, yerleştirme paletleri ve geçiş adaptörleriyle uyumludur. Çizim odaklı yapısal modifikasyon, proje ihale dokümanlarından kişiselleştirilmiş teknik gereksinimleri karşılamak için özel toplam yükseklik, kesiklerden kaçınma ve standart dışı montaj deliği düzeni gerçekleştirebilir.
5. Eksiksiz Endüstriyel Uygunluk Testi Dokümantasyonu Her üretim partisinde boyut denetimi, sertlik testi, ağır yük döngüsel aşınma simülasyonu ve eşmerkezlilik stabilite testi gerçekleştirilir. Proje-ihale resmi prosedürlerini tamamlayan kurumsal müşterilere CE ve ISO9001 inceleme-rapor belgeleri sağlanabilir.
Değerlendirme Kontrol Listesi
Sahadaki uygulama engellerini önlemek için JWGRIP R-Type D100 Manuel EDM Chuck'ı satın almadan önce aşağıdaki ön değerlendirme çalışmasını gerçekleştirin:
1. EDM makinesi çalışma platformunun mevcut kurulum boyutunu ölçün. Dikey ve yatay ayrılmış izni onaylayın; Genişletilmiş ayna kabuğu ile takım tezgahı mili veya hareketli eksenler arasındaki mekanik etkileşimi önleyin.
2. Manuel kilitleme için kalibre edilmiş uyumlu tork anahtarını hazırlayın. Aşırı manuel tork kalıcı çene deformasyonuna neden olur; yetersiz tork, kıvılcımla erozyonla kesme sırasında ağır elektrotun kayma riskini beraberinde getirir.
3. Mevcut elektrot tutucuların boyutsal karşılaştırmasını kontrol edin. Mevcut takımların D100 endüstri standardına uygun olup olmadığını doğrulayın. Standart dışı değiştirilmiş tutucular ek geçiş adaptör parçaları gerektirir.
4. EDM dielektrik yağ sıvı seviyesi yüksekliğini kontrol edin. Ana montaj vidası konumları, dişli bölümlerde karbon tortusu birikimini azaltmak için sıvı yüzeyinin altında uygun mesafeyi korumalıdır.
5. Kurumsal proje ihale müşterileri veya toplu deneme çalıştırma siparişi yöneticileri için, doğru ürün yapılandırması eşleşmesi için önceden tüm saha ortam parametrelerini ve performans gereksinimlerini gönderin.
Bakım Yönergeleri
R-Type D100 Manuel EDM Chuck'ı kullanırken yanlış kullanım tehlikelerine ve rutin bakım önerilerine dikkat edin:
1. Önerilen sıkma torku aralığı 6-8 Nm'ye kesinlikle uyun. Aşırı tork anahtarı kuvveti kalıcı çene yapısal deformasyonunu tetikleyecektir; yetersiz tork, kıvılcım erozyonu işlemi sırasında ağır elektrotlar için gizli kayma riski oluşturur.
2. Çene kılavuz oluklarının içinde karbon tortusu birikmesini önleyin. Karbon parçacığı kirleticileri hareketli-birleşen yüzeyleri aşındırır ve konumlandırma doğruluğu kaybına yol açar. Saha operatörleri için sabit periyodik temizlik iş akışını ayarlayın.
3. Merkezi yerleştirme deliğini ve sıkıştırma çenesi çalışma yüzeylerini ağır mekanik çarpışmalardan koruyun. Sert darbe veri hassasiyetine zarar verir ve eş merkezlilik performansını doğrudan düşürür.
4. Montaj vidası deliği diş durumunu düzenli olarak inceleyin, pası ve yağ tortusunu temizleyin; Uzun süreli çalışma dışı depolama için küçük hacimli pas önleyici gres uygulayın.
5. Proje ihalesi yapan müşteriler için, erken aşama teknik iletişim sırasında her şube çalıştayı için operasyon aracı yapılandırma spesifikasyonlarını birleştirin.
6. Toplu deneme çalıştırma siparişi müşterileri için, daha sonraki toplu tedarik değerlendirme referansı için tüm test çalıştırması kayıtlarını arşivleyin.
Neden JWGRIP ile Uzun Vadeli İşbirliği Kurmalısınız?
1. Gerçek Fabrikadan Doğrudan Kaynak JWGRIP, basit bir ticaret aracısı olmaktan ziyade, kendine ait demirbaş üreten bir kuruluştur. R-Type D100 Manuel EDM Chuck'ın tüm üretim iş akışı şirket içinde tamamlanır. Makine mühendisliği ekibi, 11 yılı aşkın iş tutma çözümü Ar-Ge deneyimine sahiptir ve büyük boyutlu kalıp yapımı EDM atölyelerinin gerçek dünyadaki çeşitli sıkıntı noktalarını derinlemesine anlamaktadır.
2. Zengin Teknik modifikasyon ve Proje Desteği Yetkinlik Çizim odaklı yapısal modifikasyon, genel yükseklik ayarını, özel kaçınma yuvası açıklığını ve standart dışı montaj deliği düzenini destekler. Kabul edilebilir iş modları, küçük lotlu deneme satın alımını, karmaşık yapıdaki teknik revizyonu, resmi proje-ihale desteğini ve toplu deneme-çalıştırma-sipariş işbirliğini kapsar.
3. Şeffaf Proje Odaklı Fiyat Teklifi Mekanizması Ürün konfigürasyonu, modifikasyon karmaşıklığı ve çeşitli işbirliği modellerine göre net ticari fiyat teklifi verilir. Tüm proje yürütme döngüsü boyunca hiçbir gizli ekstra maliyet oluşmaz.
4. Tam Kalite Garantisi Çerçevesi Her manuel EDM aynası benzersiz izlenebilirlik seri numarası taşır. İki yıllık garanti, nominal tork ve doğru kurulum senaryoları kapsamında üretimden kaynaklanan kusurları kapsar. Sıkıştırma çeneleri ve diğer aşınan bileşenler garanti kapsamı dışında kalan sarf malzemeleridir. Teknik destek ekibi, kurulum kılavuzu belgelerini ve yaygın arıza giderme önerilerini sağlar.
5. Kontrol Edilebilir ve Tahmin Edilebilir Teslimat Programı Standart spesifikasyondaki ürünler, istikrarlı sabit üretim ritmini takip eder. Büyük partili proje ihale teslimatları veya toplu deneme-çalıştırma siparişi numune tedariki için, üretim ilerlemesini periyodik olarak geri bildiririz ve istikrarlı ürün tedarik ritmini garanti ederiz.
SSS
S1: R-Type D100 Manuel EDM Aynası için üretici veya ticari tedarikçi misiniz?
A1: JWGRIP, Çin'de bulunan gerçek bir fikstür üreticisidir. Tüm üretim prosedürleri şirket içinde gerçekleştirilir. Basit bir aracı tüccar olarak çalışmak yerine çizim odaklı teknik değişiklik desteği, proje-ihale-sunum belge eşleştirme hizmeti ve toplu-deneme-çalıştırma-sipariş işbirliği sunuyoruz.
S2: Bu büyük boyutlu manuel tip ayna, uzun süreli EDM dielektrik yağa daldırma altında istikrarlı performansı koruyabilir mi?
Cevap 2: Standart versiyondaki hareketli uyumlu yüzeyler, EDM yağ banyosu ortamına uyarlanmış aşınma önleyici yüzey işlemine tabi tutulur. Ünitenin genel hizmet ömrünü uzatmak için lütfen periyodik karbon tortusu temizleme bakımını kesinlikle gerçekleştirin.
S3: Standart spesifikasyona sahip R-Tipi D100 Manuel EDM Chuck'ın eş merkezliliği ve tekrarlı konumlandırma doğruluğu nedir?
A3: Standart ürün eş merkezliliği ≤0,004 mm, tekrar konumlandırma doğruluğu ≤0,003 mm. Çizim odaklı teknik modifikasyon yoluyla daha yüksek hassasiyete sahip değişkenler gerçekleştirilebilir.
S4: Hangi hasar koşulları garanti kapsamı dışındadır?
Cevap4: Nominal tork ve doğru kurulum koşullarında üretimden kaynaklanan kusurlar için iki yıllık garanti geçerlidir. Aşırı torkla çalıştırma, sert mekanik çarpışma, aşındırıcı parçacıkların aşınması ve uygunsuz manuel bakımdan kaynaklanan hasarlar kapsam dışındadır. Sıkıştırma çeneleri sarf malzemesi aşınma parçalarına aittir.
S5: Proje ihalesi için resmi ticari teklif belgelerini alabilir miyim?
A5: Evet. Lütfen JWGRIP satış departmanıyla iletişime geçin. Proje-ihale-sunumu veya toplu-deneme-çalıştırma-sipariş projesi dahil olmak üzere ürün konfigürasyonuna, sipariş ölçeğine ve somut iş moduna dayalı resmi ticari teklif dokümanları hazırlıyoruz.
Talep Gönder
İletişim bilgileri
-
Adres
No. 44, Daning Girişimcilik Yolu, Humen Kasabası, Dongguan Şehri, Guangdong Eyaleti, Çin
-
tel
-
E-posta
JWGRIP'e soruşturma göndermeye hoş geldiniz. Profesyonel teknik ve satış ekibimiz ücretsiz fikstür seçimi, özelleştirilmiş çözüm tasarımı ve doğru fiyat teklifi sağlayacaktır.

Haber Önerileri