Türkçe
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Neden birçok kalıp fabrikası EDM işlemede R tipi 9'u 1 arada pnömatik aynayı seçiyor?
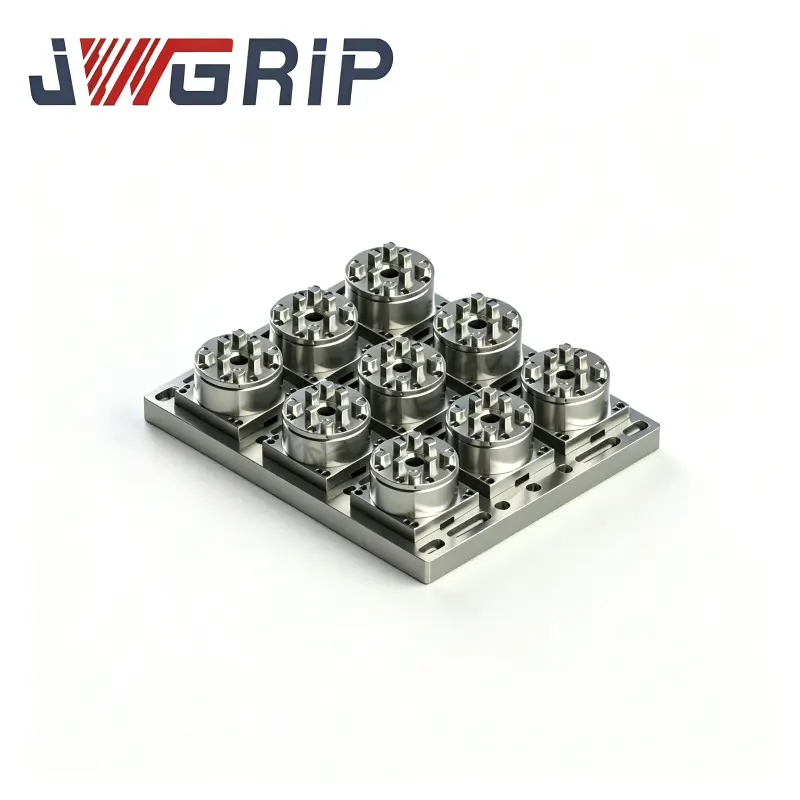
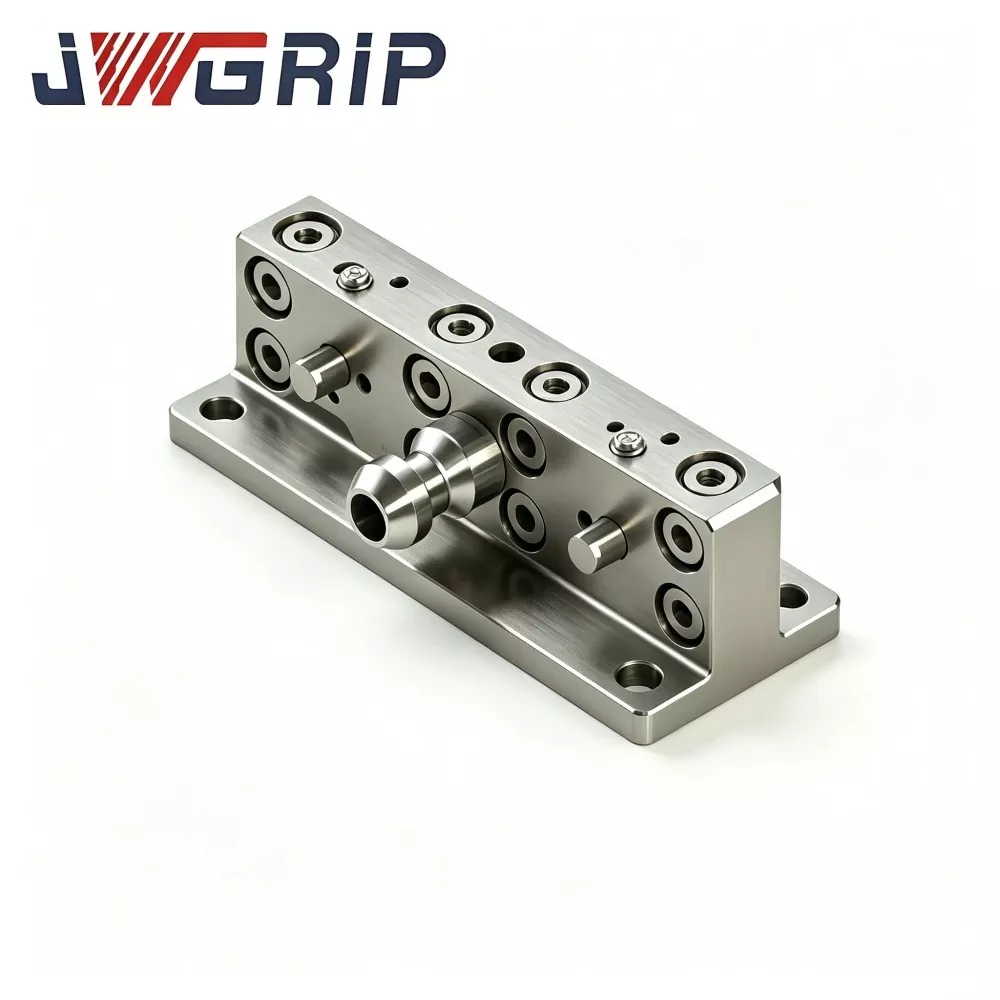
Makale Özeti:Sinker EDM atölyeleri genellikle zaman alıcı elektrot kurulum işlerinden, birden fazla ayrı aynanın montajından kaynaklanan konumlandırma sapmasından ve çok elektrotlu kalıp üretimi için düşük makine kullanımından muzdariptir.JWGRIPProfesyonel bir iş parçası bağlama çözümü sağlayıcısı olan , yüksek performanslı R-Tipi 9'u 1 arada Pnömatik EDM Aynası. Hepsi bir arada monolitik taban plakası yapısını benimseyen bu ürün, dağınık tekli aynaların birleştirilmesinden kaynaklanan kümülatif ekleme hatalarını ortadan kaldırır. Bu makalede, bu çok istasyonlu armatürün temel tasarım konsepti, gerçek dünyadaki performans avantajları, pratik üretim değeri ve tipik uygulama senaryoları açıklanmaktadır. Bu, elektrot değiştirme süresini nasıl büyük ölçüde kısalttığını ve çok boşluklu kalıpların, otomotiv kalıplarının ve tıbbi kalıpların platin EDM operasyonları için mikron düzeyinde istikrarlı konumlandırma doğruluğu sağladığını gösteriyor.
İçindekiler
1.JWGRIP R-Tipi 9'u 1 Arada Pnömatik EDM Chuck'ın Temel Tasarım Felsefesi Nedir?
2. R-Tipi 9'u 1 Arada Pnömatik EDM Aynası Çoklu Ayrı Tek Sıfır Noktalı Aynalardan Nasıl Daha İyi Performans Sağlar?
3.R-Tipi 9'u 1 Arada Pnömatik EDM Aynası Günlük Üretime Hangi Operasyonel Avantajları Getiriyor?
4. R-Tipi 9'u 1 Arada Pnömatik EDM Aynası Hangi Yüksek Hassasiyetli Üretim Senaryolarına Mükemmel Uyum Sağlayabilir?
5. R-Tipi 9'u 1 Arada Pnömatik EDM Aynası Hakkında Sıkça Sorulan Sorular
1. JWGRIP R-Tipi 9'u 1 Arada Pnömatik EDM Chuck'ın Temel Tasarım Felsefesi Nedir?
JWGRIP tarafından özellikle çok elektrotlu platin EDM işlemenin sorunlu noktaları için geliştirilen R-Tipi 9'u 1 arada Pnömatik EDM Chuck, birden fazla dağınık bağımsız tek sıfır noktalı aynanın bir araya getirilmesinin getirdiği çeşitli sınırlamaları ortadan kaldırır. Hepsi bir arada yekpare taban plakası yapısına sahip olan bu sistem, dokuz bağımsız pnömatik kenetleme istasyonunu, entegre manifold hava kontrol ünitesini, yüksek hassasiyetli konumlandırma mekanizmasını, sertleştirilmiş ve taşlanmış çeliği entegre ederek verimli bir çok elektrotlu hızlı değiştirme iş bağlama ekosistemi oluşturur.
Geleneksel çözümler birden fazla gevşek tekli aynanın tek tek kurulmasını, tesviye edilmesini ve kalibre edilmesini gerektirir. Buna karşılık, R-Tipi 9'u 1 arada ayna EDM makine tablasına monte edildikten sonra yalnızca bir kerelik kalibrasyona ihtiyaç duyar. Dokuz bağlama istasyonunun tümü aynı taban plakası referansını paylaşıyor ve birleştirmenin neden olduğu montaj kümülatif toleranslarından tamamıyla kaçınılıyor. Tüm anahtar konumlandırma yüzeyleri genel su verme işleminden ve ardından yüksek hassasiyetli taşlama işleminden geçer. Operatörler, makine işleme döngüleri sırasında harici istasyonlarda çevrimdışı elektrot ön ayarını tamamlayabilir, böylece makine sıkıcı fikstür kalibrasyon işini boşta bekletmez.
2. R-Tipi 9'u 1 Arada Pnömatik EDM Aynası Çoklu Ayrı Tek Sıfır Noktalı Aynalardan Nasıl Daha İyi Performans Gösteriyor?
Aşağıdaki tablo, kalıp atölyeleri tarafından elde edilen kapsamlı performans iyileştirmelerini sezgisel olarak göstermek için R-Tipi 9'u 1 arada Pnömatik Erozyon Aynası ile geleneksel çoklu ayrı tek sıfır noktalı ayna çözümü arasındaki temel çalışma parametrelerini ve gerçek dünyadaki üretim avantajlarını karşılaştırmaktadır.
| Performans Boyutu | R-Tipi 9'u 1 arada Pnömatik EDM Aynası | Çoklu Ayrı Tek Sıfır Noktalı Aynalar |
| Tekrar Konumlandırma Doğruluğu | ≤ ±0,002 mm, dokuz bağlama istasyonunun tamamında tutarlı | ±0,003-0,010 mm, çoklu ayna eklemeden kaynaklanan kümülatif konumlandırma hatası |
| Ortalama Elektrot Değiştirme Süresi | Saniye düzeyinde kilitleme / kilit açma; çevrimdışı ön ayar, tekrarlanan kadranlı gösterge kalibrasyonu yok | 15-30 dakika, her aynanın bağımsız tesviye ve yeniden kalibrasyona ihtiyacı vardır |
| Makine Üretken Olmayan Kurulum Oranı | Üretken olmayan kurulum süresini %80'e kadar azaltın | Yüksek rölanti oranı, fikstür hizalamasında çok fazla makine zamanı kaybı |
| EDM Masa Alanı Mesleği | Kompakt yekpare düzen, değerli masa alanından tasarruf sağlar | Birden fazla aynayı yan yana takarken büyük kullanım alanı |
| Yedek Parça Yönetim Yükü | Tek bir entegre ünite, yönetilecek daha az yedek aksesuar | Her bir ayna için büyük miktarda çekme saplamaları ve yedek parçalar |
| Çapraz İş Akışı Tutarlılığı | EDM kıvılcımı, CNC frezeleme ve CMM denetimi için birleşik referans | Farklı tek aynalı üniteler arasında referans sapması meydana gelebilir |
3. R-Tipi 9'u 1 Arada Pnömatik EDM Aynası Günlük Üretime Hangi Operasyonel Avantajları Getiriyor?
Çok istasyonlu entegre mimariye dayanan R-Tipi 9'u 1 arada pnömatik EDM aynası, platin EDM kalıphanelerinde uzun süredir devam eden birçok soruna çözüm getirir.
Birleşik manifold pnömatik kontrolü:Dokuz sıkma istasyonu tek bir ortak hava manifoldu anahtarıyla çalıştırılır. Operatörler, her bir mandreni ayrı ayrı ayarlamaya gerek kalmadan, birden fazla elektrot grubunu saniyeler içinde kilitleyip serbest bırakabilir. Üst düzey vasıflı teknisyenlere olan bağımlılığı azaltır; daha az deneyimli teknisyenler bile çoklu elektrotlu bağlama görevlerini istikrarlı bir şekilde tamamlayabilir.
Birikmiş ekleme hatası olmadan tek seferlik kalibrasyon:Yekpare taban plakası, dokuz konumun tümü için birleşik veriyi garanti eder. EDM tablasına tek seferlik montaj ve kalibrasyondan sonra, tekrarlanan tesviye çalışmasına gerek kalmaz, bu da birden fazla ayrı aynanın montajından kaynaklanan tolerans istiflemesini tamamen ortadan kaldırır.
Optimize edilmiş masa alanı kullanımı için kompakt düzen:Hepsi bir arada tasarım, dokuz sıkıştırma pozisyonunu tek bir taban plakasına entegre eder. Dağınık bağımsız aynalardan farklı olarak parçalı masa işgalini önler. İş parçası yerleştirme ve kablo yönlendirme için daha fazla alan ayırır, fikstürler arasındaki girişimi önler ve standart platin EDM makine tablalarının çoğuna uyar.
Işıklar kapalıyken prodüksiyonu destekleyen güçlü çevrimdışı ön ayar özelliği:Elektrotlar harici ön ayar istasyonlarına monte edilebilir ve ayarlanabilir. Operatörler önceden hizalanmış elektrot gruplarını makineye monte ederek, ekipman çıktısını en üst düzeye çıkarmak için sürekli toplu işleme ve gözetimsiz ışıklar kapalı üretim gerçekleştiriyor.
Sıkı kalite kontrol izlenebilirliği:Tamamlanan her ayna, sevkıyattan önce Zeiss CMM ölçüm makinesinde tam kapsamlı incelemeye tabi tutulur. İzlenebilir kalite kontrolü sağlamak için müşterinin talebi üzerine resmi denetim raporları sunulabilir.
4. R-Tipi 9'u 1 Arada Pnömatik EDM Aynası Hangi Yüksek Hassasiyetli Üretim Senaryolarına Mükemmel Uyum Sağlayabilir?
Çok boşluklu plastik kalıp üretimi: Büyük miktarda elektrot gerektiren çok boşluklu kalıp ekleme işlemi için, dokuz istasyonlu entegre düzen, çok sayıda elektrot grubunu tutabilir, genel kalıp teslim süresini kısaltabilir ve kümülatif konumlandırma sapmasını önleyebilir.
Otomotiv hassas kalıp üretimi: Büyük elektrot miktarlarına sahip lamba gövdesi, iç parça kalıpları için uygundur. Hızlı elektrot değişimi, kalıp atölyelerinin sıkı proje teslimat programlarıyla başa çıkmasına yardımcı olur.
Tıbbi hassas kalıp işleme: Tıbbi kalıpların mikro boşlukları için, kararlı ±0,002 mm tekrar konumlandırma doğruluğunu korur ve çok elektrotlu EDM işlemleri sırasında konumlandırma sapması nedeniyle oluşan hurda riskini azaltır.
5. R-Tipi 9'u 1 Arada Pnömatik EDM Aynası Hakkında Sıkça Sorulan Sorular
S1: R-Tipi 9'u 1 arada pnömatik EDM aynasını takmak için platin EDM makinemi değiştirmem gerekir mi?
A1: Hiçbir değişiklik gerekli değildir. JWGRIP, ana akım platin EDM modelleriyle uyumlu standart montaj taban plakaları sağlar. Orijinal makine tablasına standart vidalarla sabitlenebilir. Kaynak, kesme veya yerinde özel işleme gerekmez. Normal kurulum bir saat içinde tamamlanabilir.
S2: R Tipi 9'u 1 arada pnömatik EDM aynası için hangi hava basıncı gereklidir? Ekstra pnömatik aksesuarlara ihtiyacım var mı?
Cevap 2: Bu aynanın önerilen çalışma hava basıncı 6 bar'dır. Basınçlı hava beslemesi kuru ve temiz olacaktır. Nemi ve yabancı maddeleri filtrelemek için bir yağ-su ayırıcısı tavsiye edilir. Standart pnömatik konektörler dahildir, dolayısıyla normal koşullar altında hiçbir karmaşık ekstra pnömatik parçaya gerek yoktur. Atölyenizde dengesiz hava basıncı yaşanıyorsa, tüm istasyonlar için tutarlı bir sıkma kuvveti sağlamak üzere bir basınç düzenleme vanası kullanılması önerilir.
S3: R-Tipi 9'u 1 arada pnömatik EDM aynası, EDM dielektrik sıvısına uzun süre maruz kaldığında paslanır ve konumlandırma doğruluğunu kaybeder mi?
Cevap3: Aynanın anahtar yerleştirme gövdesi, söndürülmüş pas önleyici alaşımlı çelik kullanır ve anahtar konumlandırma yüzeyleri, EDM dielektrik sıvısına orta derecede direnç sağlamak için özel sertleştirme işlemine tabi tutulur. Ancak ayna tamamen suya dayanıklı değildir. İşleme sırasında pnömatik bileşenlerin dielektrik sıvıyla sürekli olarak aşırı yıkanmasından kaçının. Uzun vadeli konumlandırma performansını sürdürmek için EDM çamurunu ve kalan dielektrik sıvısını iyice çıkarın ve her işten sonra üniteyi kurutun.
S4: Özel EDM üretim gereksinimlerime göre standart dışı özelleştirme sağlayabilir misiniz?
A4: Evet. Mühendislik ekibimiz, özel montaj deliği düzeni veya özel uygulama koşulları için özel modifikasyonları destekler. Özel teklifler ve performans testi raporları sevkiyattan önce teslim edilecektir.
S5: Uzun vadeli doğruluğu korumak için hangi günlük bakım çalışmaları gerekiyor?
Cevap 5: Sızdırmazlık yüzeylerini temiz tutun, EDM karbon artıklarını ve metal talaşlarını temizleyin. Belirtilen sabit çalışma hava basıncını koruyun. Çekme saplaması kelepçeleme durumunu periyodik olarak kontrol edin. Basit rutin temizlik hassas performansını koruyabilir.
Çözüm
JWGRIP R-Tipi 9'u 1 arada Pnömatik EDM Aynası, imalat endüstrisindeki bu pratik sıkıntı noktalarını çözmek için monolitik çok istasyonlu yapıyı, birleşik pnömatik çalıştırmayı ve istikrarlı mikron düzeyinde konumlandırma performansını benimser. Kalıp yapımı için bağlama verimliliğini, tabla alanı kullanımını ve çapraz proses tekrarlı konumlandırma doğruluğunu etkili bir şekilde artırır.
Üretken olmayan kurulum saatlerini azaltmak veya çok elektrotlu işleme stabilitesini artırmak istiyorsanız lütfen makinenizin özelliklerini ve düzenli üretim gereksinimlerinizi paylaşın ve bize Ulaşınuygulama mühendisliği ekibimiz. Size hedefe yönelik teknik destek ve çözüm önerileri sunacağız.
Alakalı haberler
- Yüksek Hassasiyetli İş Tutma için Neden Uyumlu Bir EROWA Uniholder 72 ER-035211 Seçmelisiniz?
- 5 Eksenli İş Atölyeleri Neden Kompakt, Yüksek Hassasiyetli, Kendinden Merkezli, Sert Çeneli Sıfır Noktalı Mengeneyi Tercih Ediyor?
- 0-100mm Dönebilen Tel Erozyon Mengenesi Hassasiyeti ve İşleme Verimliliğini Nasıl Artırabilir?
- TP UnoSet Tel Erozyona Yönelik Vee Mengene, Toplu Silindirik Şaft Parçaları Üretimi için En İyi İş Tutma Düzeltmesi midir?
- RSM 50 Paletli UnoSet Adaptörü Neden 2026'da Modern Tel Erozyon Hassas Üretiminde Oyunun Kurallarını Değiştiriyor?
- Hassas İş Tutma için Tel Erozyon Aynası Doğruluğu Nasıl Artırabilir ve Kurulum Süresini Nasıl Azaltabilir?
bana mesaj bırak
yeni ürünler

Haber Önerileri