Türkçe
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

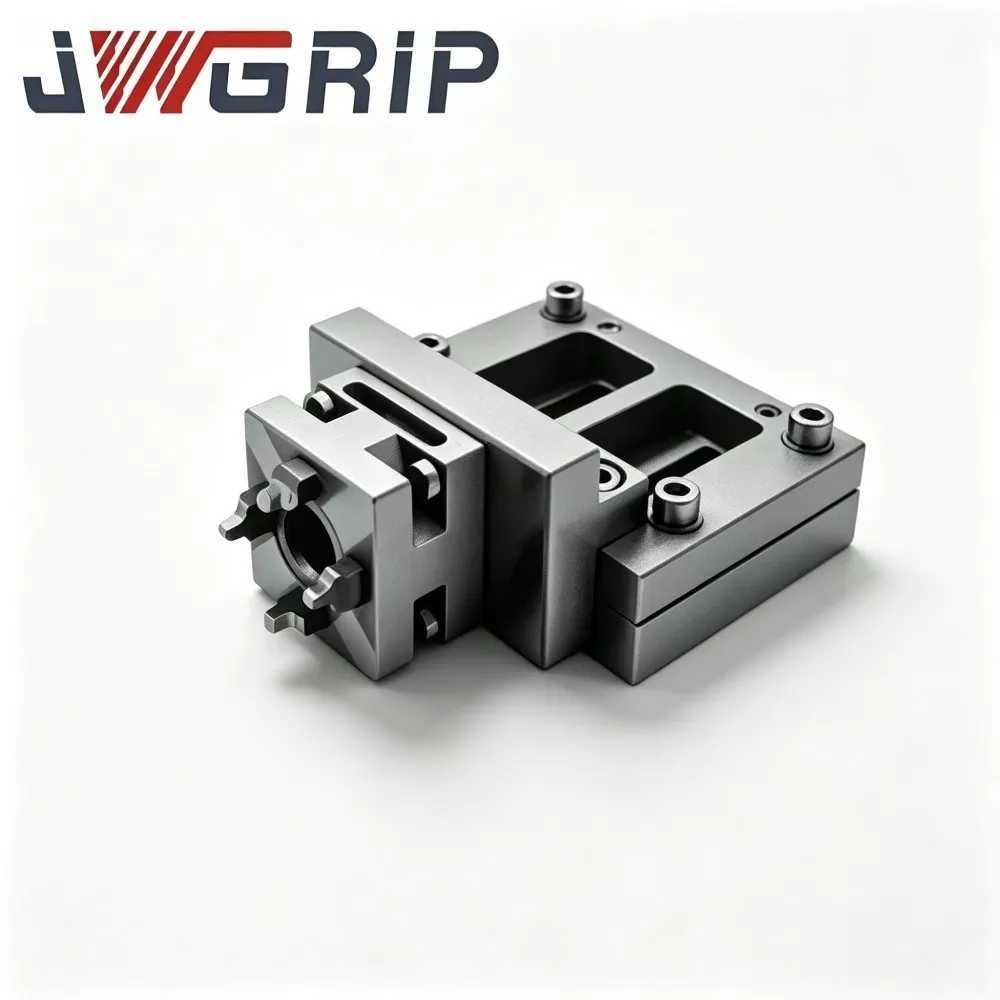


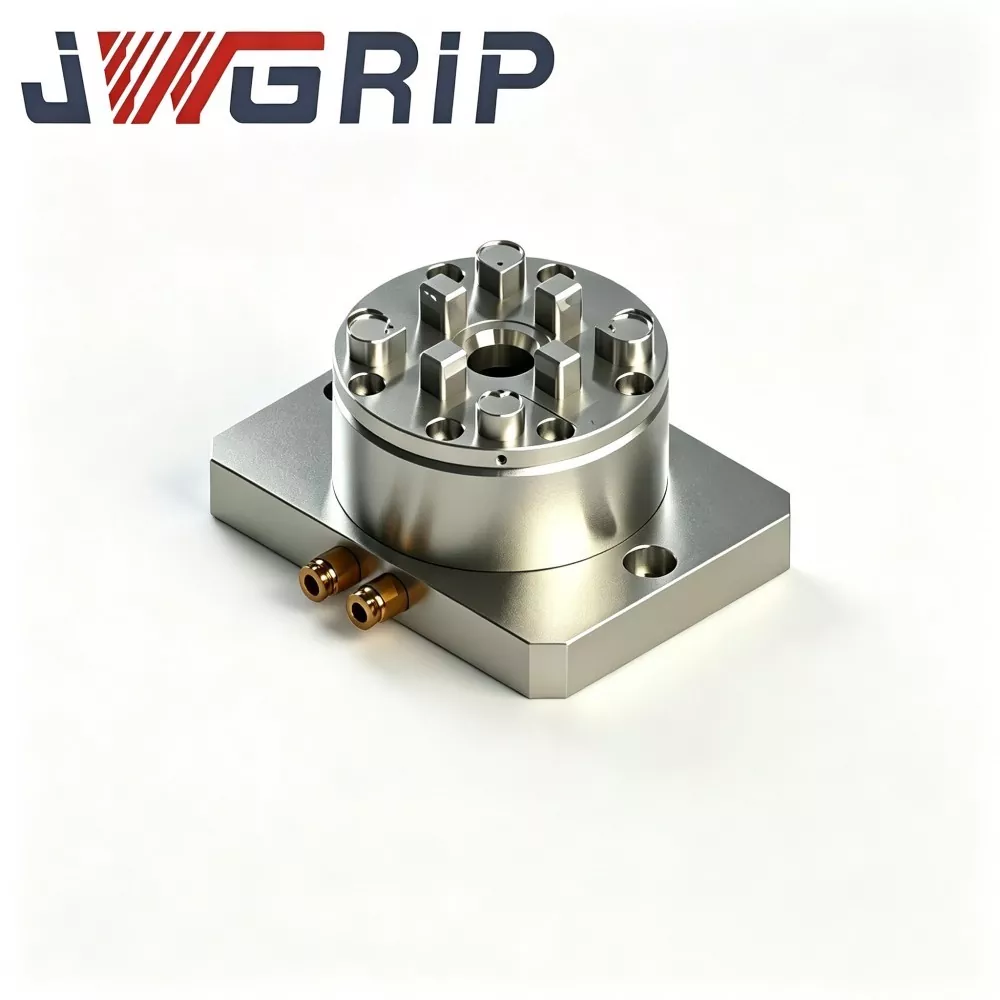
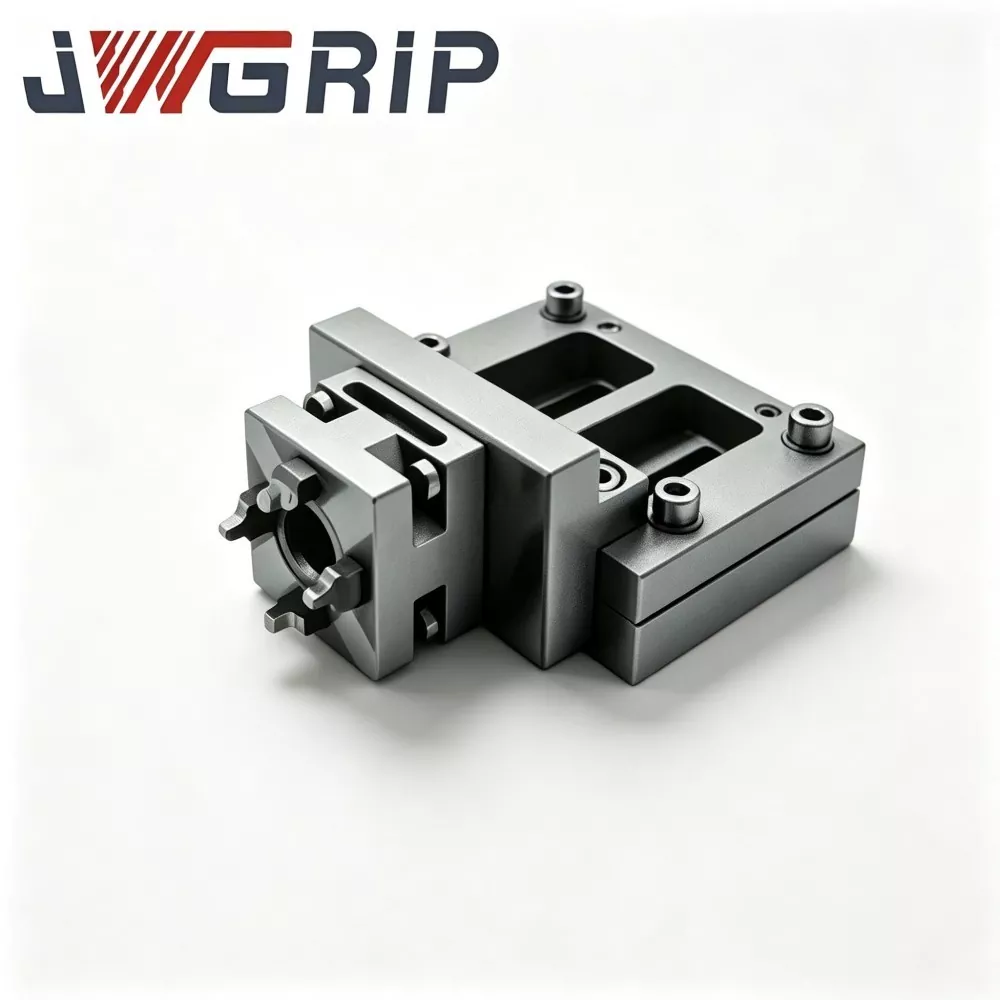
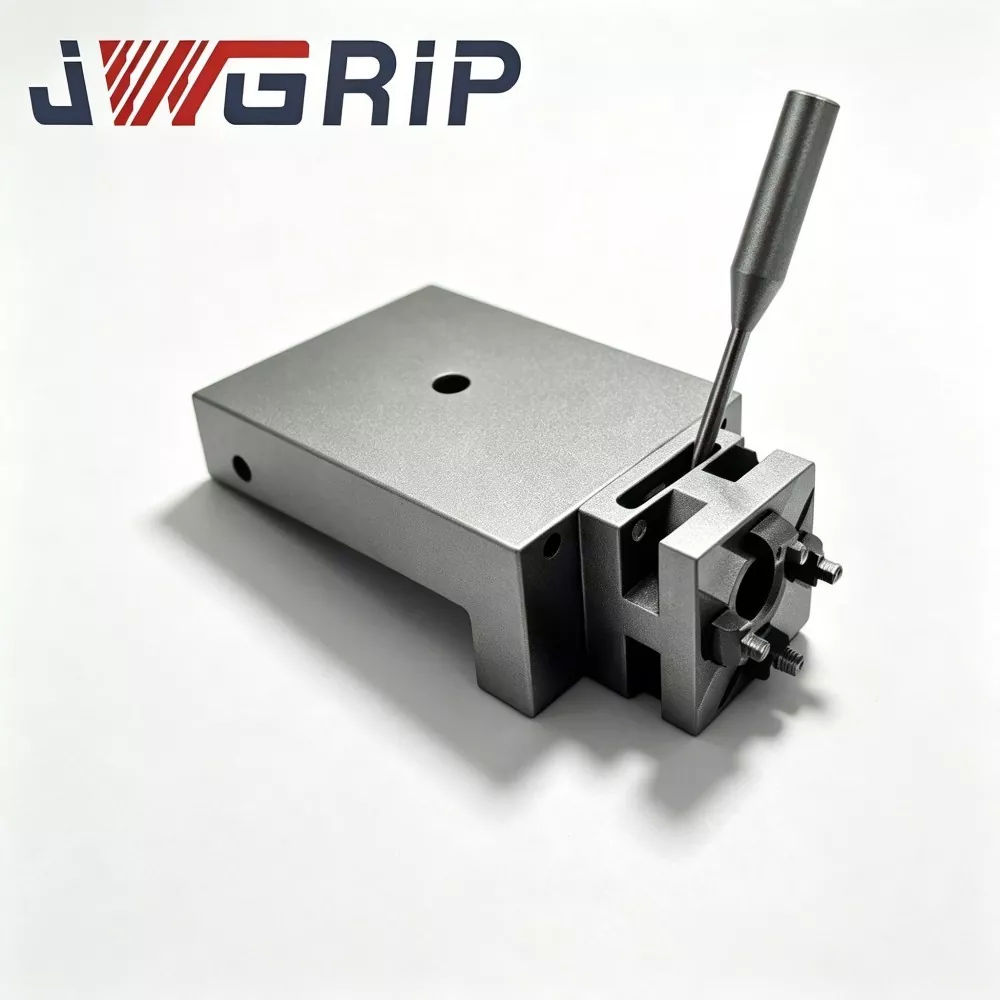
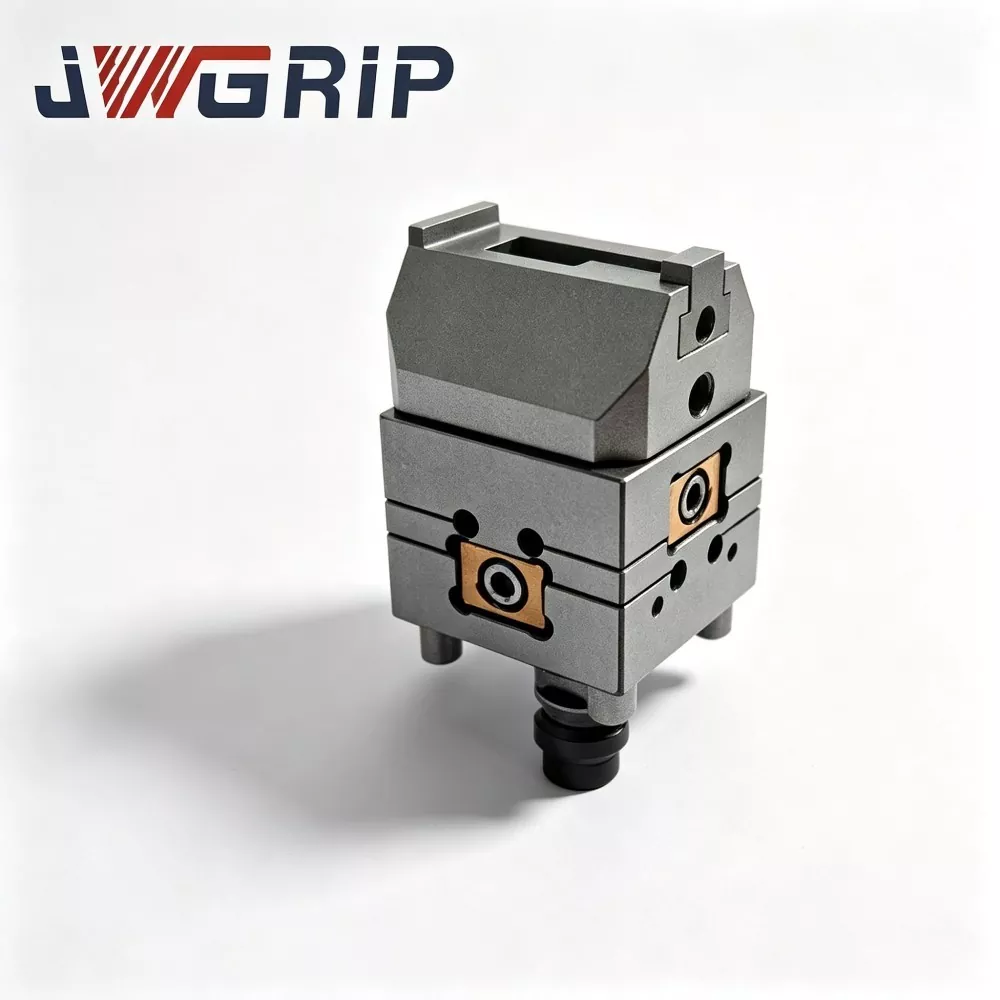
R-Tipi D150 Pnömatik EDM Aynası
JWGRIP, küresel çerçeve anlaşması işbirliğini ve konsinye sipariş dağıtımını desteklemek için standart spesifikasyonları tamamen Stokta bulunan, Çin'deki R-Tipi D150 Pnömatik Erozyon Aynasının Profesyonel üreticisi ve tedarikçisidir. Kalıpçı Erozyon, telli Erozyon ve hassas kalıp elektrodu işleme senaryoları için profesyonelce özelleştirilmiş ve geliştirilmiş, yüksek verimliliğe sahip entegre bir pnömatik bağlama fikstürüdür. Optimize edilmiş dahili hava devresi yapısını ve yüksek hassasiyetli konumlandırma kelepçeleme ünitesini tek bir cihazda birleştirerek, geleneksel fikstürlerin gerektirdiği sıkıcı manuel hizalama ve tekrarlanan kalibrasyon prosedürlerini ortadan kaldırır.
Bu yüksek performanslı R-Tipi D150 Pnömatik EDM Aynası, sürekli pnömatik çevrim altında ultra kararlı sıkma kuvveti, mükemmel eşmerkezlilik ve olağanüstü uzun vadeli yorulma önleme performansı sunan, yüksek dereceli söndürülmüş alaşımlı çelikten yapılmıştır. Çekirdek konumlandırma referans yüzeyleri, tek seferlik kenetleme entegre işleme teknolojisini benimser ve tutarlı montaj açıklığı ve montaj doğruluğu sağlamak için anahtar eşleştirme bileşenleri söndürme işleminden sonra hassas bir şekilde taşlanır. Optimize edilmiş dahili hava devresi, tekrarlanan pnömatik eylemler sırasında basınç kaybını etkili bir şekilde azaltır, uzun vadeli sürekli döngüsel çalışma için sabit kenetleme durumunu korur ve kenetleme kuvveti dalgalanmasını ve eşmerkezlilik sapmasını önler.
R-Tipi D150 Pnömatik EDM Chuck, elektrotların çevrimdışı ön ayarını ve hızlı değiştirilmesini destekleyerek yardımcı hata ayıklama süresini büyük ölçüde kısaltır ve manuel konumlandırma sapmasını azaltır. İnsansız elektrot değişimini gerçekleştirmek için otomatik robot taşıma modüllerine de bağlanabilir. Hassas kalıp EDM işlemede yaygın olarak uygulanabilir; kalıp üreticileri, EDM işleme alt yüklenicileri ve otomatik üretim işletmeleri için güvenilir, yüksek hassasiyetli bağlama çözümleri sağlar.
Sıkıştırma Çözümü
Gerçek dünyadaki kalıp yapım atölyelerinde elektrot bağlama, EDM işleme verimliliğini kısıtlayan önemli bir darboğazdır:
· Geleneksel manuel fikstürler, her elektrot değişiminde tekrarlanan kelepçeleme, kadranlı ölçüm cihazı hizalaması ve konum kalibrasyonu gerektirir. Yardımcı zaman maliyeti yüksektir ve konumlandırma doğruluğu büyük ölçüde sahadaki operatör deneyimine bağlıdır.
· Birden fazla elektrot grubunun sürekli değiştirilmesini gerektiren karmaşık kalıplar için sık sık yeniden kurulum, genel üretim teslim süresini önemli ölçüde uzatır.
· Birçok ticari düşük maliyetli pnömatik ayna, binlerce döngüden sonra basınç dalgalanması oluşturur. Sıkıştırma kuvveti ve eşmerkezlilik kayması, son kalıp boşluğu yüzey oluşturma kalitesine zarar verecektir.
JWGRIP, yukarıda belirtilen sorunların üstesinden gelmek için ürün yapısını optimize eder:
1. Çekirdek konumlandırma referans yüzeyleri, tek kenetlemeli tam işleme sürecini benimser. Su verme işleminden sonra kritik eşleşen parçalar, tutarlı montaj açıklığını garanti etmek için hassas taşlamadan geçer.
2. Optimize edilmiş iç hava devresi, tekrarlanan pnömatik çalıştırma sırasında basınç kaybını azaltır ve uzun süreli döngüsel çalışma için stabil kenetleme durumunu korur.
3. Çevrimdışı elektrot ön ayarı desteklenir. Operatörler elektrot kurulumunu ve EDM ekipmanının dışındaki hata ayıklamayı tamamlar. Yerleştirme sonrasında hızlı değiştirme, tekrarlanan manuel ayarlamalardan kaynaklanan konumlandırma hatalarını önler.
4. İnsansız elektrot değişimini gerçekleştirmek için robot otomatik yükleme-boşaltma modülleriyle uyumludur ve kalıpçı EDM, tel kesme EDM ve kütle kalıp elektrot işleme için güvenilir, yüksek hassasiyetli kelepçeleme sağlar.


İç Mimari
JWGRIP R-Tipi D150 Pnömatik EDM Chuck, yerleşik kapalı hava tahrikli kama tipi kenetleme mimarisini uygular:
1. Atölye basınçlı havası, yan tarafa monte edilmiş hava giriş portu yoluyla iç hava odasına akar. Hava basıncı kama kaydırma bloğunu iter ve kenetlemeyi merkezi veri noktasına doğru merkezlemek için birden fazla kenetleme çenesini tahrik etmek üzere radyal itici kuvvet oluşturur.
2. Hava beslemesi bırakıldığında, yerleşik geri dönüş yayı kama bloğunu geriye doğru iter, elektrot sapı veya fikstürün sökülmesi için sıkıştırma çeneleri açılır.
Temel yapısal tasarımın öne çıkan özellikleri:
· Tüm çekirdek yerleştirme veri yüzeyleri tek seferlik yüksek hassasiyetli taşlamayla tamamlanır ve böylece birikmiş montaj toleransı en aza indirilir.
· Hava kanalları, açıkta kalan harici boru hatları yerine ayna ana gövdesinin içine entegre edilmiştir, böylece EDM yağına batırılmış ortamda çarpışma hasarları önlenir.
· Güçlendirilmiş iç kaburgalar, uzun süreli döngüsel kenetleme altında yerel gerilim yoğunlaşmasını önlemek için kenetleme gerilimini ayna kabuğu boyunca eşit şekilde yayar. İstikrarlı eşmerkezlilik ve bağlama performansı, hem çerçeve anlaşması toplu kullanım sahaları hem de konsinye sipariş son kullanıcı atölyeleri için geçerlidir.
· İç sızdırmazlık bileşenlerinde, sürekli kıvılcım erozyonu işleme sırasında sızdırmazlık yaşlanmasını yavaşlatmak amacıyla dielektrik yağ banyosu çalışma koşulları için özel olarak üretilmiş, yağa dayanıklı özel kauçuk malzeme kullanılmıştır.
Temel Teknik Performans
1. Üstün Merkezleme ve Tekrar Konumlandırma Yeteneği Anahtar yerleştirme yüzeyleri çok geçişli hassas taşlamadan geçer. Eş merkezlilik ≤0,003 mm ve tekrar konumlandırma doğruluğu ≤0,005 mm. Binlerce kez sürekli bağlama döngülerinden sonra bile birikmiş konumlandırma sapması yok, karmaşık çok boşluklu kalıp elektrodu işleme için katı tolerans gereksinimlerini karşılıyor.
2. Yüksek dereceli yorulmayı önleyen Alaşımlı çelik Ana gövde Ana gövde, entegre su verme ve temperleme ısıl işlemine sahip, yüzey sertliği HRC 52-56 olan birinci sınıf 40CrNiMo alaşımlı çeliği kullanır. Mükemmel darbe önleyici, deformasyon önleyici ve yağ korozyonuna dayanıklı performans, EDM dielektrik yağa daldırma altında uzun vadeli döngüsel bağlamaya uygundur. Üst düzey kalıp yapımı işletmeleri arasında yaygın olarak güvenilmektedir.
3. Önemli Pnömatik Hızlı Değiştirme Verimlilik Kazanımı EDM makine tablasında tek seferlik veri kalibrasyonundan sonra, elektrot tutucunun değiştirilmesi, pnömatik kontrol valfinin manipüle edilmesiyle yalnızca 5-10 saniye sürer. Manüel vida sıkma ve tekrarlanan ölçüm cihazıyla gezinme ortadan kalkar. Kesmeyen yardımcı süre keskin bir şekilde düşer ve çok çeşitli küçük partili kalıp siparişleri ve büyük ölçekli elektrot işleme projeleri için EDM makinesinin kullanımı artar.
4. Yağlı EDM Çalışma Senaryosuna Tam Uyarlanabilirlik Optimize edilmiş özel yağa dayanıklı sızdırmazlık tertibatı, kıvılcım erozyonlu dielektrik yağ ortamı için özel olarak tasarlanmıştır. Gizli entegre hava devresi, elektrot çarpışması veya kalıp parçasının taşınmasından kaynaklanan boru hattı hasarını önler. Hava borusu bağlantıları için sık bakım gerektirmeden, uzun süreli, yağa batırılmış stabil çalışma.
5. Tam Endüstriyel Uygunluk ve Parti Denetimi Her üretim partisi boyut kontrolü, eşmerkezlilik testi, döngüsel kenetleme yorulma testi ve hava sızdırmazlık muayenesinden geçer. Çerçeve anlaşması merkezi satın alma sözleşmelerini imzalayan kurumsal müşterilere CE ve ISO9001 test belgeleri sağlanabilir.
Değerlendirme Kontrol Listesi
Sahadaki uygulama engellerini önlemek için JWGRIP R-Type D150 Pnömatik EDM Chuck'ı satın almadan önce aşağıdaki ön değerlendirmeyi tamamlayın:
1. EDM makinesi çalışma masasının kurulumda kullanılabilir alanını onaylayın. Ayna kabuğu, iş mili ve hareketli eksenler arasındaki mekanik etkileşimi önlemek için dikey ve yatay ayrılmış alanı ölçün.
2. Sabit basınçlı hava beslemesini doğrulayın. Çalışma hava basıncı 0,4-0,6 MPa arasında sabit kalacaktır. Hava kaynağı, nemi ve yabancı maddeleri filtrelemek için yağ-su ayırıcıyla donatılmalıdır.
3. Günlük işlenen elektrot sapı çapı aralığını kontrol edin, gerçek elektrot boyutunun bu aynanın nominal kelepçeleme kapsamı dahilinde olduğundan emin olun.
4. EDM dielektrik yağı daldırma derinliğine dikkat edin. Yağın geri akışının iç hava devresine girmesini önlemek için hava giriş bağlantısı sıvı seviyesinin üzerinde kalmalıdır.
5. Kurumsal çerçeve anlaşması müşterileri veya konsinye sipariş distribütörleri için, doğru ürün yapılandırması eşleşmesi için tüm yerinde ortam parametrelerini ve performans gereksinimlerini önceden gönderin.
Kalite Denetimi
Tüm JWGRIP R-Tipi D150 Pnömatik EDM Aynaları, çok aşamalı standart iş akışına uygun olarak Çin merkezli fikstür atölyemizde üretilir ve denetlenir:
1. Hammadde girişi denetimi: Kimyasal bileşim analizi ve sertlik testi için 40CrNiMo alaşımlı çelik çubuk; Tam malzeme sertifikası eklenmiştir. Diskalifiye edilen ham maddeler doğrudan reddedilir.
2. Kaba CNC işleme: kaba işlem dış konturu, iç kama bloğu boşluğu, hava kanalı geçitleri ve ön montaj delikleri, konumlandırmayla ilgili tüm fonksiyonel yüzeyler için son işlem payı bırakılır.
3. Su verme ve temperleme ısıl işlemi: HRC 52-56 hedef sertliğine ulaşmak ve iç gerilimi ortadan kaldırmak için ısıtma, tutma ve soğutma eğrisini hassas bir şekilde kontrol edin. Bu adım, uzun vadeli döngüsel sıkma kuvvetine karşı yorulma önleyici performans için gereklidir.
4. İnce CNC işleme: makinenin merkezi yerleştirme deliği, kama bloğu birleşme yüzeyleri, hava girişi diş portu ve montaj delikleri. Anahtar boyut toleransı ±0,006-0,010 mm dahilinde kontrol edilir.
5. Eşmerkezlilik ve düzlük gereksinimlerini karşılamak amacıyla çekirdek yerleştirme veri düzlemleri için çok pasolu hassas taşlama.
6. Bileşen montajı ve hava devresinin devreye alınması: kama blok grubunu, geri dönüş yaylarını, yağa dayanıklı özel contaları ve sıkıştırma çenelerini takın. Tekrarlanan açma-kapama döngüsel testi ve tam hava sızdırmazlık denetimi, montaj çapaklarını giderir ve stabil pnömatik sürüşü doğrular.
7. Kapsamlı son muayene: test boyutu, sertlik, eşmerkezlilik, tekrar konumlandırma doğruluğu, sıkma kuvveti stabilitesi ve hava devresi sızdırmazlığı performansı. Her ünite özel izlenebilirlik seri numarasına sahiptir. Uygun olmayan mallar paketleme yerine yeniden işleme tabi tutulur.
8. Pas önleyici temizleme, yüzey korozyon önleyici işlem ve darbeye dayanıklı kontrplak kutu ihracat sınıfı ambalaj.
Neden İş Ortağınız Olarak Bizi Seçmelisiniz?
1. Gerçek Fabrika Kaynağı JWGRIP, saf ticari aracı olmak yerine kendine ait demirbaş üreticisidir. R-Type D150 Pnömatik EDM Chuck'ın tüm üretimi şirket içinde tamamlanmaktadır. Makine mühendisliği ekibimiz, EDM iş parçası tutma Ar-Ge'sinde 11 yıldan fazla deneyime sahiptir ve kalıp yapımı atölyesindeki pratik sıkıntı noktalarını tam olarak anlamaktadır.
2. Esnek İşbirliği Modları artı OEM Özelleştirme OEM modifikasyon seçenekleri arasında sıkıştırma aralığı ayarı, özel arayüz dönüşümü ve müşteri markası logo işaretlemesi bulunur. Küçük parti deneme satın alma, özelleştirilmiş OEM geliştirme, uzun vadeli kurumsal çerçeve anlaşması ve distribütör konsinye sipariş projelerinin tümü kabul edilebilir iş modelleridir.
3. Şeffaf ve İzlenebilir Fiyatlandırma Projenin yürütülmesi sırasında ortaya çıkan gizli ekstra maliyetler olmadan, ürün konfigürasyonuna, modifikasyon karmaşıklığına ve farklı işbirliği türlerine göre net fiyat listeleri sunuyoruz.
4. Tam Kalite Garanti Mekanizması Her ayna, benzersiz izlenebilirlik seri numarası taşır. İki yıllık garanti, nominal hava basıncı ve doğru kurulum koşulları altında üretimden kaynaklanan kusurları kapsar. Teknik ekip, kurulum kılavuzu belgesini ve yaygın arıza giderme ipuçlarını sağlar. Aşınmış sızdırmazlık sarf malzemeleri garanti kapsamı dışındadır.
5. Güvenilir ve Tahmin Edilebilir Teslimat Programları Standart spesifikasyondaki ürünler, sabit üretim döngülerini takip eder. Çerçeve anlaşmalı toplu teslimat veya konsinye sipariş stoklama talebi için, istikrarlı tedarik ritmini garanti altına almak amacıyla periyodik üretim ilerleme geri bildirimi sağlıyoruz.
SSS
S1: R-Tipi D150 Pnömatik EDM Aynası için üretici veya ticari tedarikçi misiniz?
A1: JWGRIP, Çin merkezli orijinal fikstür üreticisidir. Tüm üretim iş akışları şirket içinde tamamlanır. Basit bir aracı tüccar olarak çalışmak yerine OEM geliştirme, çerçeve-anlaşma destek hizmeti ve konsinye-sipariş işbirliği sağlıyoruz.
S2: Bu pnömatik ayna, uzun süreli EDM dielektrik yağa daldırma altında istikrarlı performansı koruyabilir mi?
Cevap 2: Standart ünite, EDM yağ banyosu ortamı için tasarlanmış özel yağa dayanıklı sızdırmazlık bileşenlerini kullanır. Daha uzun servis ömrü için dielektrik yağın hava devresine geri akışını önlemek amacıyla lütfen kurulum spesifikasyonlarına kesinlikle uyun.
S3: Standart R-Tipi D150 Pnömatik EDM Chuck'ın eş merkezliliği ve tekrarlı konumlandırma doğruluğu nedir?
A3: Standart ürün eş merkezliliği ≤0,003 mm, tekrar konumlandırma doğruluğu ≤0,005 mm. OEM teknik ayarıyla daha yüksek hassasiyete sahip çeşitler gerçekleştirilebilir.
S4: Hangi hasarlar garanti kapsamı dışındadır?
Cevap4: Nominal hava basıncı ve doğru kurulum altında üretimden kaynaklanan kusurlar için iki yıllık garanti geçerlidir. Aşırı hava basıncı, sert mekanik çarpışma, sızdırmazlık parçasının doğal yaşlanması ve uygunsuz manuel bakımdan kaynaklanan hasarlar kapsam dışındadır.
S5: Resmi fiyat listesi belgelerini alabilir miyim?
A5: Evet. Lütfen JWGRIP satış departmanıyla iletişime geçin. Çerçeve-anlaşma veya konsinye-sipariş projeleri dahil olmak üzere ürün konfigürasyonuna, satın alma hacmine ve işbirliği modlarına dayalı resmi fiyat listesi hazırlıyoruz.
Talep Gönder
İletişim bilgileri
-
Adres
No. 44, Daning Girişimcilik Yolu, Humen Kasabası, Dongguan Şehri, Guangdong Eyaleti, Çin
-
tel
-
E-posta
JWGRIP'e soruşturma göndermeye hoş geldiniz. Profesyonel teknik ve satış ekibimiz ücretsiz fikstür seçimi, özelleştirilmiş çözüm tasarımı ve doğru fiyat teklifi sağlayacaktır.

Haber Önerileri