Türkçe
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

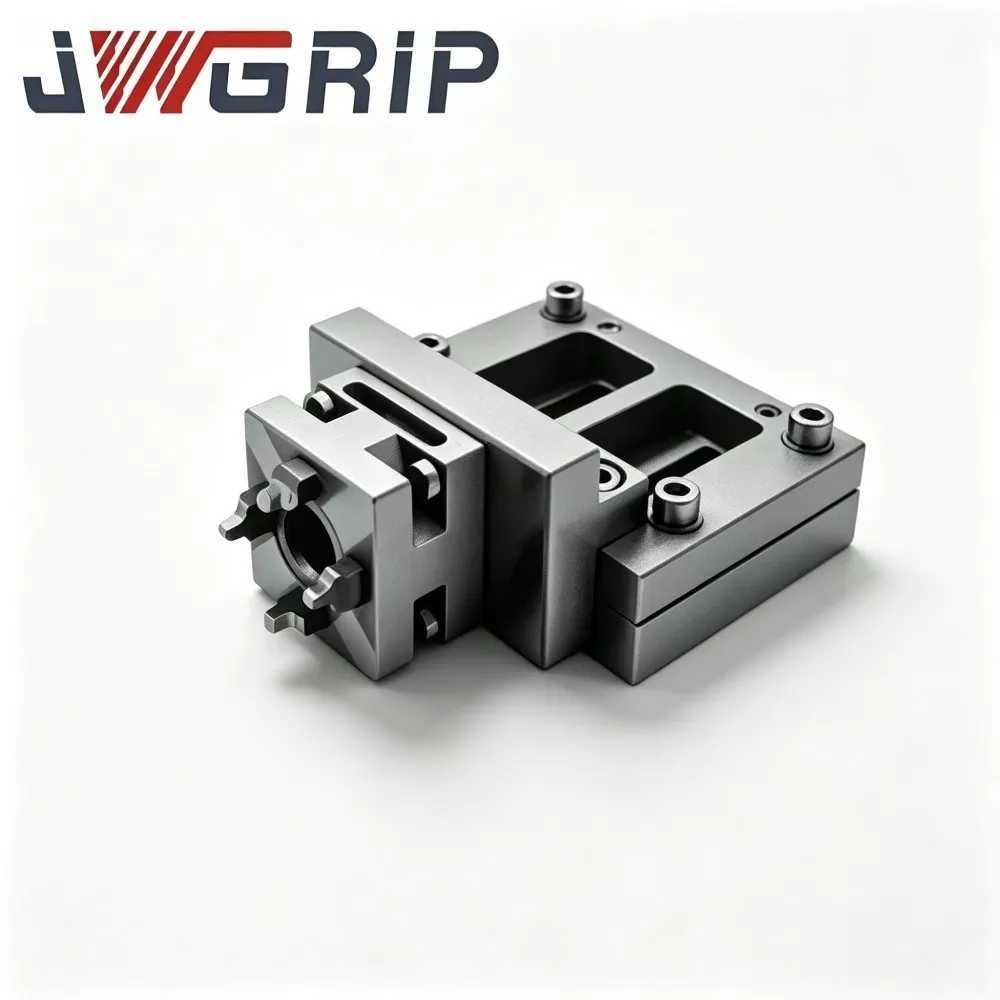


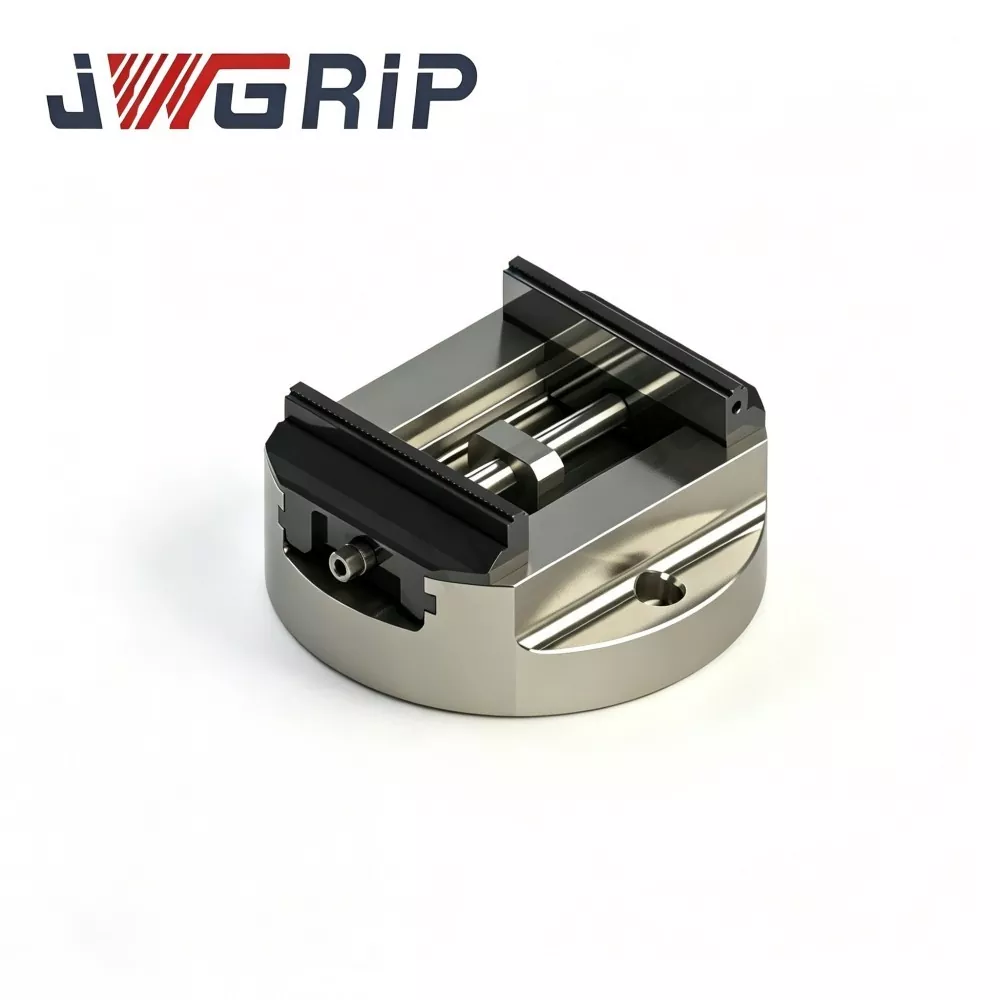
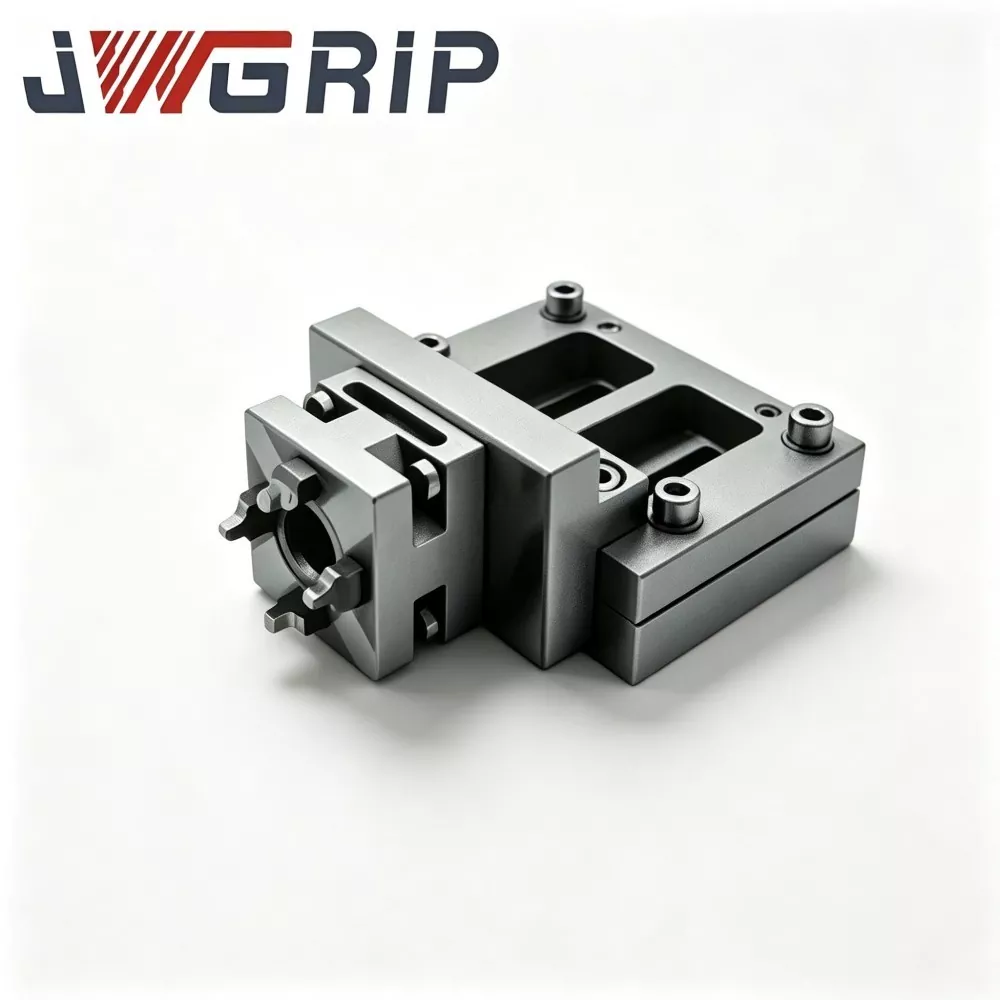
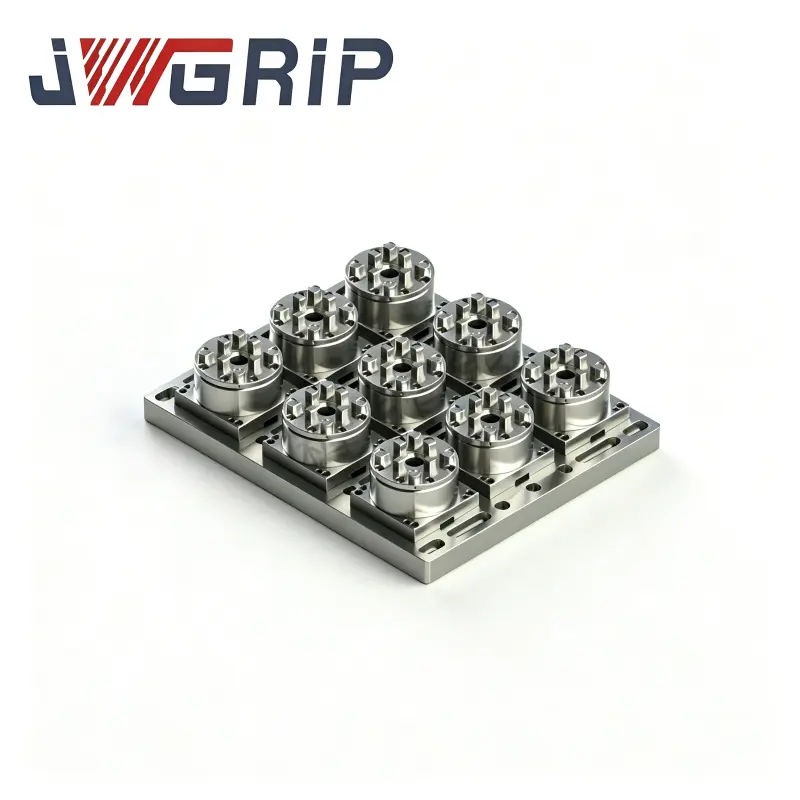
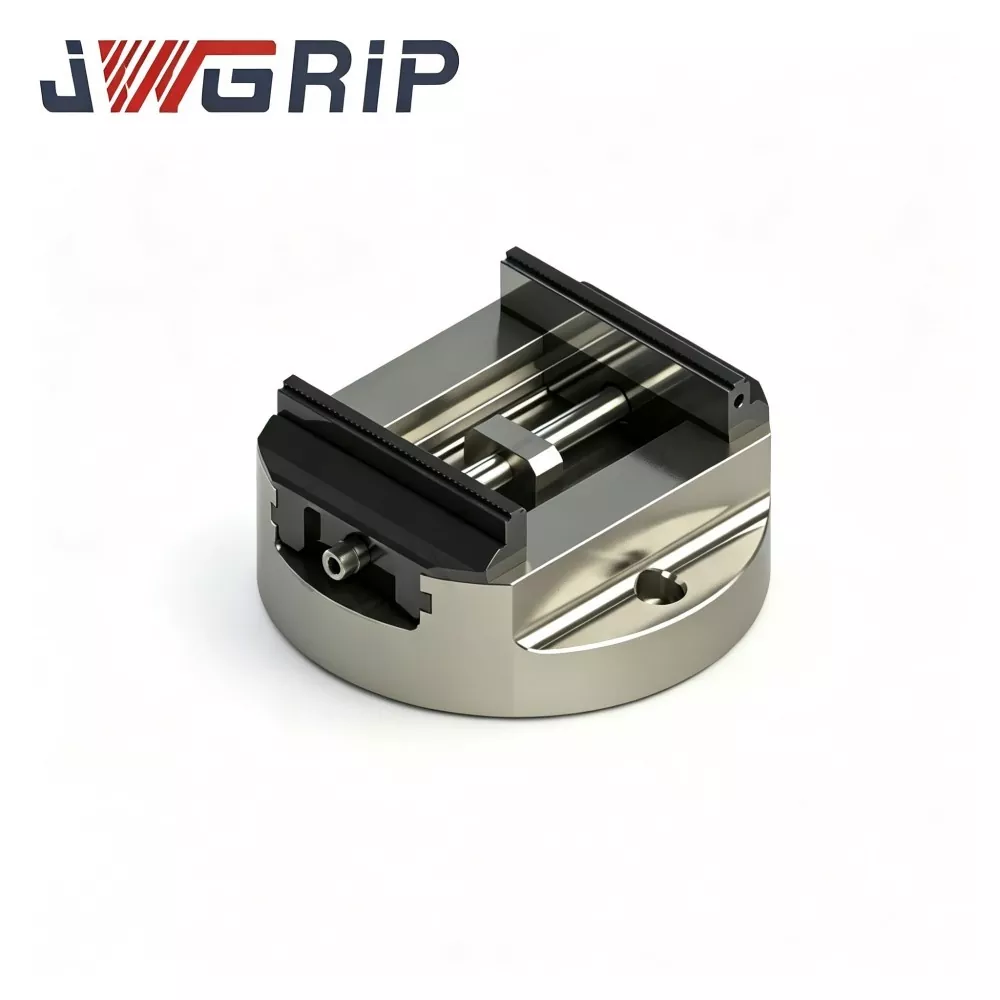
Yüksek Hassasiyetli Yuvarlak Tabanlı Kendinden Merkezli CNC Mengene
JWGRIP, Çin'de 5 Eksen İşleme için Özelleştirilmiş Yüksek Hassasiyetli Yuvarlak Tabanlı Kendiliğinden Merkezlenen CNC Mengenenin profesyonel üreticisi ve tedarikçisidir ve standart modeller hızlı küresel teslimat için tamamen Stokta mevcuttur. 5 eksenli ve karmaşık çok eksenli CNC işleme operasyonları için profesyonel olarak tasarlanmış, yüksek hassasiyetli entegre bir CNC iş parçası bağlama fikstürüdür. Birinci sınıf sünek demir gövde ve indüksiyonla sertleştirilmiş kılavuz yolu yapısını benimseyen bu makine, ultra yüksek tekrarlanabilir bağlama performansını, yerden tasarruf sağlayan kompakt düzeni ve yüksek sertlikte kesme stabilitesini tek bir entegre ünitede birleştirir.
Bu yüksek hassasiyetli yuvarlak tabanlı, kendi kendine merkezlenen mengene, ±0,01 mm'lik bir çekirdek sıkma tekrarlanabilirliğine sahiptir ve karmaşık profil parça işleme için ultra kararlı konumlandırma performansı sunar. Tüm önemli yapısal bileşenler, iç döküm ve işleme stresini tamamen ortadan kaldırmak ve uzun vadeli yapısal stabilite sağlamak için kaba işleme sonrasında sıkı bir stres giderici yaşlandırma işlemine tabi tutulur. İndüksiyonla sertleştirilmiş kılavuzlar, sık döngüsel kenetleme sırasında üstün aşınma direnci sağlar, tutarlı konumlandırma doğruluğunu etkili bir şekilde korur ve uzun süreli çalışmanın neden olduğu doğruluk zayıflamasını önler.
Optimize edilmiş kompakt yuvarlak taban, makine tablası alanından tasarruf sağlar ve geniş açılı sallama ve döner indekslemeli işleme sırasında takım müdahalesini etkili bir şekilde önler. Basit ve etkili bağlama prosedürlerine sahip olan bu sistem, insan kaynaklı kurulum hatalarını büyük ölçüde azaltır ve iş mili çalışma süresini en üst düzeye çıkarır. Havacılık bileşenlerinin, otomotiv parçalarının ve üst düzey kalıp parçalarının hassas toplu işlenmesinde yaygın olarak uygulanabilen bu Çin Malı fikstür, yardımcı ayarlama süresini önemli ölçüde azaltır ve yüksek karmaşıklıktaki hassas işleme görevleri için güvenilir ve tutarlı boyutsal doğruluk sağlar.
Çalışma Prensibi Açıklaması
Yüksek Hassasiyetli Yuvarlak Tabanlı Kendiliğinden Merkezlenen CNC Mengene, esas olarak 4 eksenli, 5 eksenli CNC işleme merkezlerinde, EDM makinelerinde ve hassas taşlama ekipmanlarında kullanılan hassas bir iş tutma ünitesidir.
Temel özelliği dairesel tabanlı yapısıdır: Dikdörtgen tabanlı mengenelerle karşılaştırıldığında yuvarlak tabanlı tasarım, makine tablalarındaki dönme hareket açıklığını artırır ve hacimli ara adaptör plakalarına olan ihtiyacı ortadan kaldırır.
Kendi kendine merkezleme işlevi, dahili hassas kam vidalı senkron iletim mekanizması ile gerçekleştirilir:
1. Mengene takım tezgahının çalışma masasına güvenli bir şekilde sabitlendikten sonra iş parçasını iki çene arasına yerleştirin.
2. Merkezi tahrik vidasını çalıştırın; dahili kam vidası seti, çift çeneyi aynı hızda içe doğru hareket ettirir.
3. İş parçası otomatik olarak makine iş mili merkez hattına ortalanır; sıkıcı manuel kadran göstergesi hizalamasına gerek yoktur.
Sorun Noktalarının İşlenmesi
Gerçek çok eksenli seri üretim, geleneksel iş parçası bağlama çözümlerinin bazı tipik sınırlamalarını ortaya çıkarır:
1.Dikdörtgen tabanlı mengenelerin dönüş boşluğunun yetersiz olması
Dikdörtgen taban geniş masa alanı kaplar. 4/5 eksenli makinelerin geniş açılı eğilmesi sırasında takım-iş mili çakışması sıklıkla meydana gelir. Ek adaptör plakaları Z ekseni hareketini daha da tüketir.
2. Döngüsel kılavuz yolu aşınmasından kaynaklanan doğruluk zayıflaması
Yüksek sertlikte yüzey işlemi olmadığında, kılavuz yolu temas yüzeyleri yoğun sıkma döngülerinden sonra yavaş yavaş aşınır. Kendi kendine merkezlenen veri kaymaları, tekrarlanan manuel yeniden hizalama gerektirir ve makinenin etkin çalışma süresini azaltır.
3.Manuel merkezleme işlemine aşırı bağımlılık
Geleneksel mengeneler deneyimli operatörlerin kadran göstergesi ortalamasını tamamlamasını gerektirir. Operatörün beceri farklılıklarından kaynaklanan konumlandırma tutarsızlığı, karmaşık çok açılı kesimde daha da artacak ve yüksek değerli iş parçası hurdasına yol açacaktır.
4.Kirletici istila, armatürün servis ömrünü kısaltır
Zayıf sızdırmaz yapılar, kesme sıvısının ve metal talaşlarının iç şanzıman tertibatlarına girmesine izin verir. Aşındırıcı parçacıklar, uzun süreli sürekli üretimde bileşenlerin aşınmasını hızlandırır ve sıkışma arızalarını tetikler.

Montaj Bileşimi
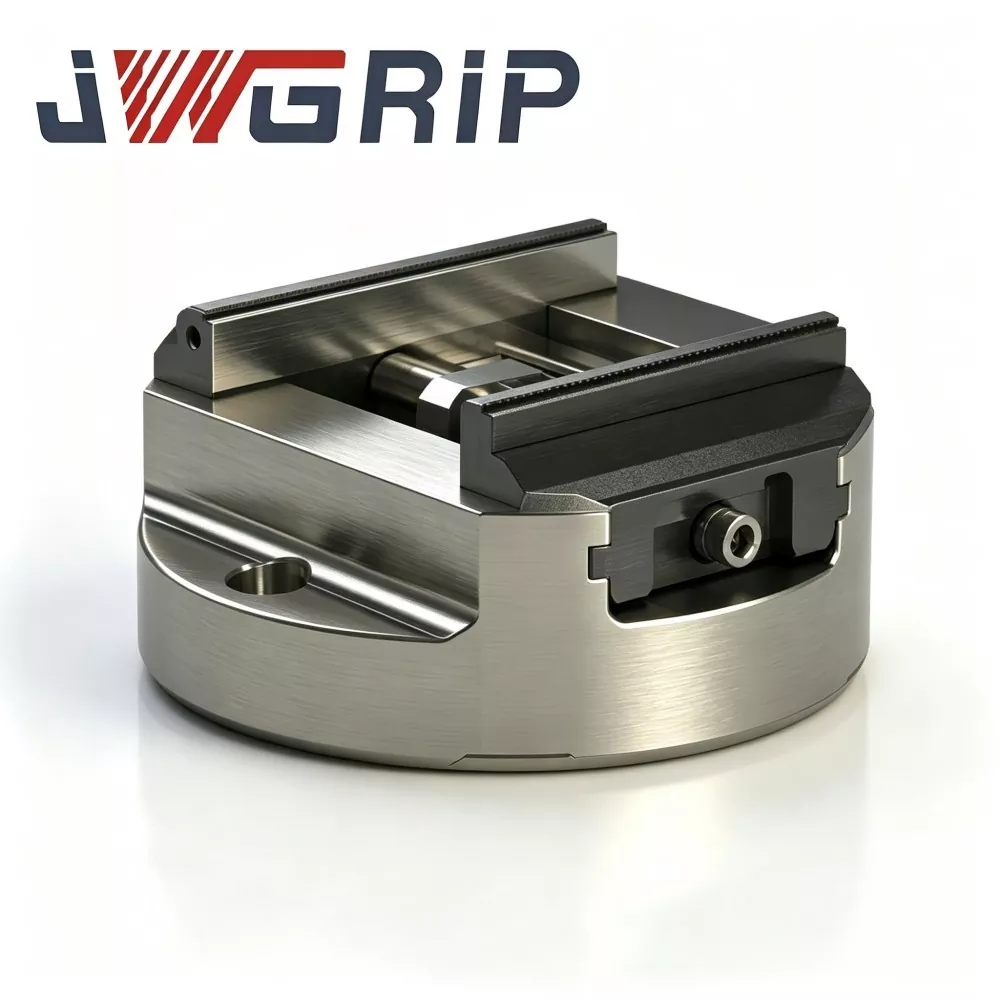
JWGRIP Yüksek Hassasiyetli Yuvarlak Tabanlı Kendiliğinden Merkezlenen CNC Mengene beş temel fonksiyonel gruptan oluşur:
① Gerilim giderilmiş yüksek dereceli sünek demir yuvarlak tabanlı ana gövde
② İndüksiyonla sertleştirilmiş hassas kılavuz yolu grubu
③ Dahili kam vidalı senkron çift çeneli tahrik ünitesi
④ Değiştirilebilir çene montaj arayüzü (sert çeneler / yumuşak çeneler için)
⑤ Tamamen kapalı talaş ve soğutucuya dayanıklı sızdırmazlık tertibatı
1. Gerilimi giderilmiş sünek demir yuvarlak tabanlı ana gövde
Çok yönlü gerilim giderme yaşlandırma işlemine sahip birinci sınıf sünek demir döküm. Mükemmel titreşim sönümleme özelliği, kesme izlerini bastırır. Dairesel taban taslağı, 4 eksenli / 5 eksenli ekipmanlar için dönüş açıklığını artırır.
2. İndüksiyonla sertleştirilmiş hassas kılavuz yolu grubu
Kılavuz yolu temas yüzeyleri indüksiyonla sertleştirme işlemine tabi tutularak yüksek yüzey sertliğine ulaşılır. Hassas taşlanmış kayan yüzeyler, sık açma-kapama döngülerinde düşük sürtünmeli hareketi ve uzun süreli aşınma direncini garanti eder.
3. Dahili kam vidalı senkron çift çeneli tahrik ünitesi
Hassas bir şekilde üretilmiş kam vidalı şanzıman, iki çene için mükemmel şekilde senkronize hareket sağlar. Başlangıçtaki iş parçası yerleştirme konumundan bağımsız olarak iş parçasının otomatik merkezlenmesini gerçekleştirir.
4. Değiştirilebilir çene montaj arayüzü
Sert çeneler ile alüminyum yumuşak çeneler arasında hızlı değişimi destekler. Kullanıcılar, ekstra özel aparatlar satın almadan, özel profilli ham parçanın ön işlemesi için yumuşak çeneleri benimseyebilir.
5. Tamamen kapalı sızdırmazlık tertibatı
Sızdırmazlık muhafazası, iç kam vidasını ve kılavuz yolu bölmesini sararak metal talaşlarını ve soğutucu sıvının sıçramasını engelleyerek hassas hareketli bileşenleri aşındırıcı kirlenmeden korur.
Farklılaştırılmış Temel Performansın Öne Çıkan Noktaları
1. ±0,01 mm garantili tekrarlı sıkma doğruluğu
Yalnızca teorik parametreler değil, tamamlanan her ünite için fabrika denetim ekipmanı tarafından doğrulanmıştır. Partiler arasında istikrarlı ilk parça tutarlılığı, yüksek değerli çok eksenli bileşenler için reddetme oranını ve yeniden çalışma hacmini etkili bir şekilde azaltır.
2. Çok eksenli dönme hareketi için optimize edilmiş yuvarlak tabanlı geometri
Dairesel taslak, makinenin döner çalışma aralığını en üst düzeye çıkarır. Ekstra adaptör plakalarının neden olduğu Z ekseni hareket kaybını ortadan kaldırır. Karmaşık eğme-döndürme işleme sırasında yeterli kaçınma alanı sağlar ve daha agresif kesme parametrelerinin benimsenmesine olanak tanır.
3. Sfero döküm gövdeden olağanüstü titreşim sönümleme performansı
Sünek demir malzeme kesme titreşimini etkili bir şekilde emer. Ağır kesme koşullarında oluşan titreşim izlerini sınırlar. Bitmiş parçanın yüzey kalitesini artırır ve takımın servis ömrünü uzatır.
4. İndüksiyonla sertleştirilmiş anahtar hareketli yüzeyler HRC 58-62
Kritik kılavuz yolu ve kam vidası yüzeyleri HRC 58-62 sertliğine ulaşır. Milyonlarca sıkma döngüsünden sonra istikrarlı otomatik merkezleme performansını korur ve yüzey aşınmasının neden olduğu doğruluk bozulmasını yavaşlatır.
5. Tam kapalı kontaminasyon izolasyonlu sızdırmazlık yapısı
Sıradan CNC atölyesi koşullarında iç hassas şanzıman parçalarını talaşlardan ve soğutucu sıçramasından korur. Fikstür servis ömrünü uzatır ve sürekli seri üretim performansını dengeler.
6. Değiştirilebilir sert/yumuşak çene artı proje odaklı özel modifikasyon yeteneği
Hızlı değiştirilebilir çene arayüzü, farklı iş parçası profillerine uyum sağlar. JWGRIP özel mühendislik hizmeti sağlar: özel makine tablası ve iş parçası gereksinimlerini karşılamak için taban montaj düzenini, çene çevresini ve sıkma strokunu ayarlayın.
Tipik Uygulama Sektörleri
1. Havacılıkta hassas bileşen üretimi
Türbin kanatları, yapısal çerçeveler, katı tolerans gereklilikleri ve karmaşık mekansal konturlara sahip iniş takımlarıyla ilgili bileşenler. Kararlı otomatik merkezleme performansı, yüksek değerli havacılık parçalarına yönelik çok açılı 5 eksenli frezeleme ve delme taleplerini karşılar.
2. Otomotiv ve motor sporları bileşen üretimi
Motor gövdeleri, şanzıman kutuları, süspansiyon yapısal iş parçaları. 4 eksenli/5 eksenli ekipman altında alüminyum alaşımlı ve titanyum alaşımlı parçaların yüksek hızda frezelenmesi için uygundur.
3. Kalıp ve kalıp imalatı
Enjeksiyon kalıp maçaları, damgalama kalıp bileşenleri. Yüksek sertlik ve tekrar konumlandırma doğruluğu, kalıp yapımı görevleri için hassas yüzey kalitesi ve hassas özellik boyutları sağlar.
4. Genel amaçlı hassas atölyede işleme
Frezeleme, delme, taşlama ve kılavuz çekme dahil olmak üzere atölyede dikey / yatay işleme merkezi çalışması. Karışık partili, çok değişkenli parça siparişleri için güvenilir evrensel iş parçası bağlama.
Kurulum İş Akışı
1. Takım tezgahı çalışma masası montaj düzlemini ve mengene yuvarlak tabanlı alt referans yüzeyini iyice temizleyin. Metal talaşlarını, soğutma sıvısı kalıntılarını ve yağ lekelerini çıkarın. Küçük yabancı parçacıklar montaj ofsetini tetikleyecek ve çok eksenli döner indeksleme işlemleri sırasında konumlandırma sapmasına neden olacaktır.
2. Mengeneyi makine tezgahının çalışma masasına yerleştirin, montaj deliği konumlarını hizalayın. Sabitleme cıvatalarını resmi kılavuzda belirtilen tork özelliklerine göre sıkın. Mengenenin sallanmadan sıkıca sabitlendiğini doğrulayın.
3. İş parçasını çenelerin arasına yerleştirin, otomatik otomatik merkezlemeli kenetlemeyi bitirmek için merkezi tahrik vidasını çalıştırın. Sert/yumuşak çeneleri iş parçası malzemesine ve dış konturuna göre değiştirin.
4. Çok eksenli eğme-indeksleme hareketleri için makine boşta çalışma simülasyonunu yürütün. Simüle edilmiş kesme yükleri altında mekanik etkileşimi ve iş parçası kayma eğilimini kontrol edin.
5. Test iş parçasına göre deneme kesimi doğrulamasını tamamlayın. Boyutsal ve geometrik tolerans indekslerini inceleyin. Yalnızca merkezleme-sıkıştırma performansı mühendislik gereksinimlerini karşıladıktan sonra resmi seri üretime başlayın.
Bakım Kontrol Listesi
1. Günlük bakım
Her işleme vardiyasından sonra çene çalışma yüzeylerini ve yuvarlak tabanlı alt referans yüzeyini silin. Konumlandırma sapması kaynaklarını ortadan kaldırmak için talaşları ve soğutma sıvısı sıçramalarını temizleyin.
2. Periyodik yağlama
Sızdırmazlık düzeneği bakım erişimini düzenli aralıklarla açın. Çene açma-kapama hareketini düzgün tutmak için dahili kam vidalı aktarım ünitesine uygun aşınma önleyici yağlayıcı enjekte edin.
3. Aşınma parçası denetimi
Çene temas yüzeylerini periyodik olarak inceleyin. Çizilme veya aşınma kelepçeleme kalitesini bozduğunda çeneleri değiştirin veya yeniden taşlayın. Aşınmış çenelerle üretime DEVAM ETMEYİN.
4. Üç aylık doğruluk doğrulaması
Her üç ayda bir mengeneyi çalışma tezgahından çıkarın. Yuvarlak tabanlı veriyi morarma ve girinti açısından inceleyin. Metroloji araçlarıyla kendi kendine merkezlenen tekrar doğruluğunu ölçün, toplu hurda risklerinin ötesinde hassas doğruluk sapmalarını tespit edin.
5. Uzun vadeli boşta depolama koruması
Mengene ünitesinin tamamını tamamen temizleyin. Veri ve çene çalışma yüzeylerine pas önleyici kaplama uygulayın. Kuru, toz geçirmez ortamda saklayın.
6. Yasak operasyon notları
Aşırı stroklu sıkmayı yasaklayın. Tabanın ve dahili transmisyon bileşenlerinin deformasyonunu önlemek için asla mengene gövdesine veya çenelere ağır aletlerle vurmayın.
Tedarik Seçimi Referansı
JWGRIP Yüksek Hassasiyetli Yuvarlak Tabanlı Kendinden Merkezli CNC Mengenenin temel değeri:
① çok eksenli optimize edilmiş dairesel taban düzeni
② fabrikada doğrulanmış ±0,01 mm tekrarlı sıkma doğruluğu
③ titreşimi emen sünek demir gövde
④ indüksiyonla sertleştirilmiş, yüksek sertlikte hareketli yüzeyler
⑤ değiştirilebilir sert-yumuşak çene yapısı ve özel mühendislik yeteneği
Çok eksenli işlemenin sorunlu noktalarını çözer: yetersiz döner açıklık, manuel merkezleme insan hatası, döngüsel aşınmanın neden olduğu doğruluk sapması, çeşitli profilli iş parçalarına zayıf uyum.
Seçim hatırlatıcıları:
1. Maksimum iş parçası dış boyutunu mengenenin etkili sıkma darbesiyle karşılaştırın ve makul güvenlik marjını ayırın.
2. Makine tablası montaj deliği düzenini onaylayın; sıfır noktalı taban plakalarıyla eşleşiyorsa uyumluluk durumunu değerlendirin. Standart dışı kurulum gereksinimleri için özel modifikasyon hizmeti mevcuttur.
3. Çene tipini seçin: yüksek kesme kuvvetli metal iş parçaları için sert çeneleri seçin; Özel profilli ham parçanın ön işlemesi için yumuşak çeneleri kullanın. Yüksek karışımlı varyant üretimi için yedek çene setleri hazırlayın.
4. Standart stok versiyonları hızlı teslimat sağlar; Özel montaj boyutu veya özel çene profili talepleri için OEM özel mühendislik hizmetini benimseyin.
SSS
S1: Yüksek Hassasiyetli Yuvarlak Tabanlı Kendiliğinden Merkezlenen CNC Mengene 4 eksenli ve beşik tarzı 5 eksenli döner tablalara monte edilebilir mi?
Evet. Dairesel tabanlı tasarımı, 4 eksenli ve beşik tipi 5 eksenli ekipmanlar için döner eksen açıklığını optimize eder. Lütfen kurulumdan önce çarpışma önleme değerlendirmesi için genel fikstür yüksekliğini hesaplayın. Özel döner tabla özellikleri için özel montaj deliği düzeni değişikliği gerçekleştirilebilir.
S2: Bu mengenede yumuşak çeneler kullanılabilir mi?
Kesinlikle evet. Değiştirilebilir çene montaj arayüzünü benimser. Sert çeneler ve alüminyum yumuşak çeneler, farklı iş parçası işleme gereksinimlerini karşılamak için serbestçe değiştirilebilir.
S3: Garantili tekrar konumlandırma doğruluğu nedir?
Garantili tekrarlı sıkma doğruluğu ±0,01 mm'ye ulaşır, her bir ünite fabrika metroloji ekipmanı üzerinde incelemeye tabi tutulur.
S4: JWGRIP, OEM / ODM özel siparişini destekliyor mu?
Evet. Kişiselleştirilmiş proje düzeyindeki talepleri karşılamak için logo işaretleme, boyut ayarlama ve özel malzeme konfigürasyonu dahil olmak üzere tek elden OEM özel mühendislik hizmeti sunuyoruz.
S5: Günlük bakım için önemli noktalar nelerdir?
Tamamen kapalı sızdırmazlık tasarımından yararlanılarak ağır bakım çalışmaları gerekli değildir. Ana işlemler: dış yüzeyleri talaşlardan temiz tutun, iç kam vidası aktarımını düzenli olarak yağlayın ve çene aşınma durumunu periyodik olarak inceleyin.
Talep Gönder
İletişim bilgileri
-
Adres
No. 44, Daning Girişimcilik Yolu, Humen Kasabası, Dongguan Şehri, Guangdong Eyaleti, Çin
-
tel
-
E-posta
JWGRIP'e soruşturma göndermeye hoş geldiniz. Profesyonel teknik ve satış ekibimiz ücretsiz fikstür seçimi, özelleştirilmiş çözüm tasarımı ve doğru fiyat teklifi sağlayacaktır.
Haber Önerileri