Türkçe
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик



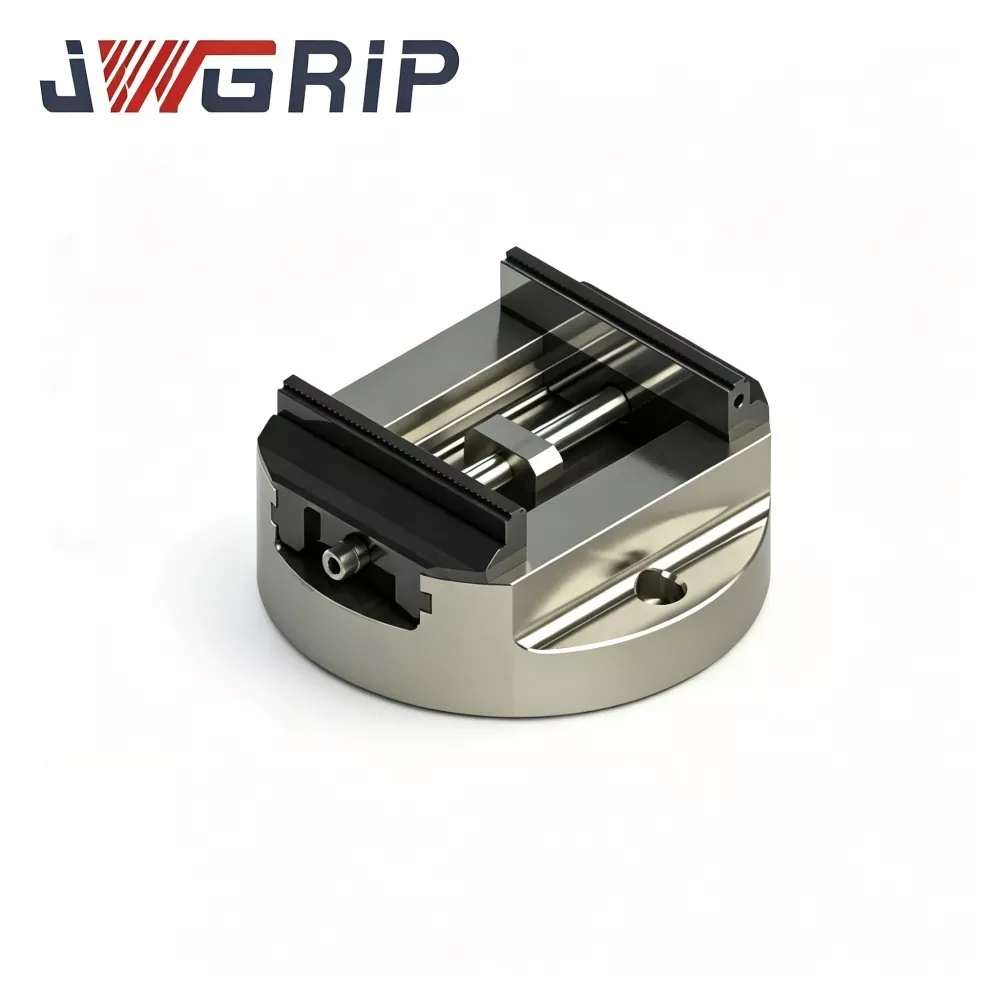
5 Eksen İşleme için Ağır Hizmet Yuvarlak Tabanlı Kendiliğinden Merkezlenen Mengene
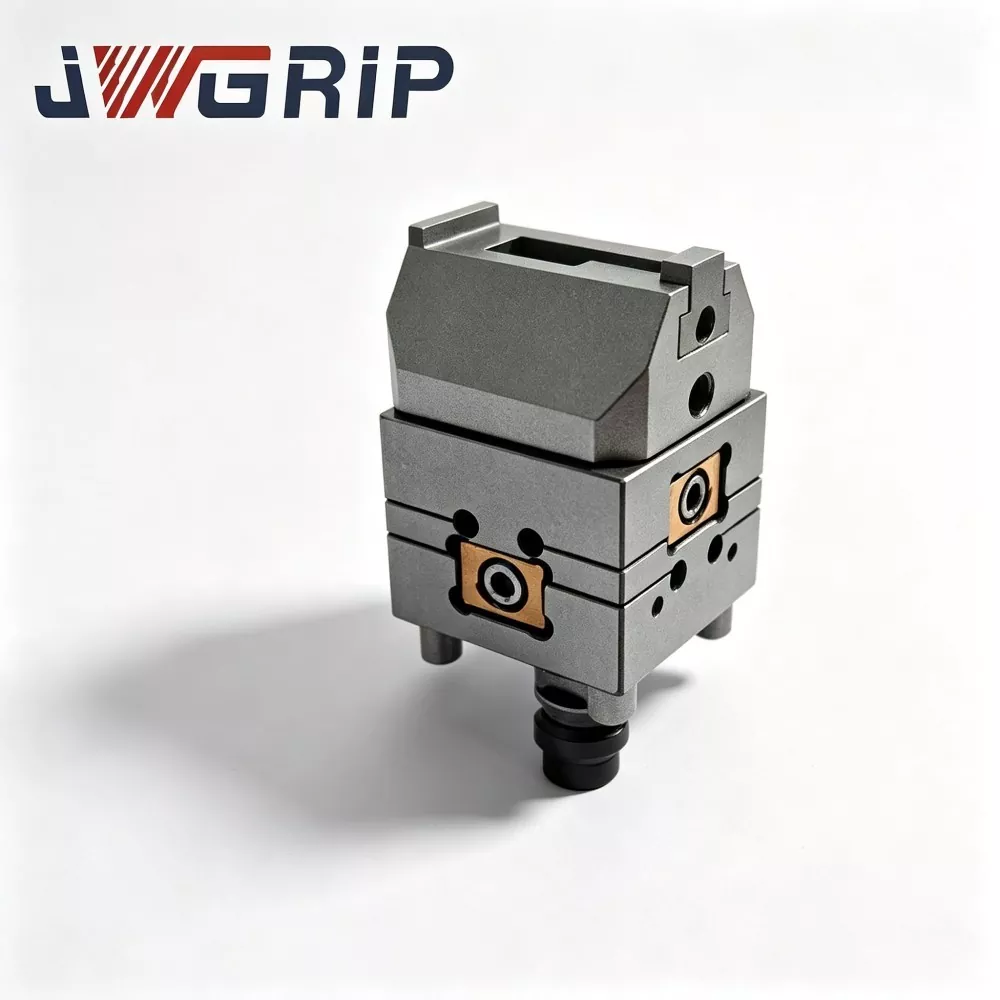
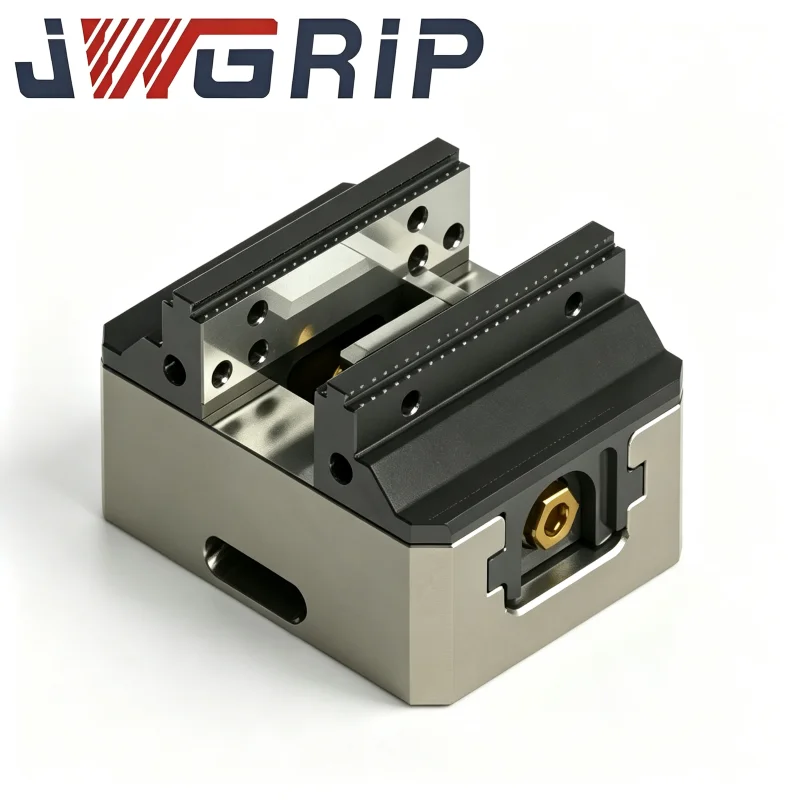
JWGRIP, Çin'de 5 Eksen İşleme için Yeni Tasarım Ağır Hizmet Yuvarlak Tabanlı Kendiliğinden Merkezleme Mengenesinin profesyonel üreticisi ve tedarikçisidir ve zamanında proje teslimatı için standart spesifikasyonlar tamamen Stokta mevcuttur. Yüksek yüklü 5 eksenli eş zamanlı işleme, beşik tipi ve döner tablalı işleme senaryoları için profesyonel olarak optimize edilmiş, amaca yönelik olarak tasarlanmış, entegre, yüksek sertlikte bir kenetleme fikstürüdür. Yükseltilmiş kalınlaştırılmış yuvarlak taban yapısını benimseyen ve yüksek kaliteli malzemeler ve sıkı endüstriyel üretim standartları ile üretilen bu makine, devrilmeye karşı güçlü sağlamlığı, yüksek verimli iş parçası düzenini ve dayanıklı modüler yapıyı tek bir entegre ünitede birleştirir.
Bu yüksek performanslı, ağır hizmet tipi, yuvarlak tabanlı, kendinden merkezlemeli mengene, olağanüstü devrilme önleyici sağlamlığa, verimli sıkıştırma işlemine, ultra uzun hizmet ömrüne ve kullanıcı dostu modüler bakıma sahiptir. Kalınlaştırılmış yuvarlak taban, yüksek mukavemetli alaşımlı çelikten yapılmıştır ve dahili artık gerilimi tamamen ortadan kaldırmak için çok sayıda gerilim giderme yaşlanma sürecinden geçirilir ve alternatif ağır kesme torku ve geniş açılı salınım koşulları altında istikrarlı yapısal performansı korur. Çekirdek merkezleme şanzıman düzenekleri, tekrarlanan döner indeksleme ve uzun süreli döngüsel çalışma sonrasında doğru ve tutarlı merkezleme performansı sağlayan ultra hassas taşlama teknolojisi ile tamamlanır.
Talaş erozyonuna ve soğutma sıvısı korozyonuna karşı mükemmel dirence sahip olan, 5 Eksenli İşleme için Ağır Hizmet Yuvarlak Tabanlı Kendinden Merkezlemeli Mengene, zorlu atölye ortamlarında dahili bileşen aşınmasını ve doğruluk zayıflamasını etkili bir şekilde önler. Ağır kalıp bileşenlerine, yüksek mukavemetli alaşımlı yapısal parçalara, ağır hizmet tipi döner iş parçalarına ve hassas mekanik dökümlere yaygın olarak uygulanabilen bu Çin Malı fikstür, küresel 5 eksenli ağır kesim CNC işleme atölyeleri için istikrarlı, güvenilir ve yüksek yüklü bağlama çözümleri sağlar.
Gerçek Dünyadaki Darboğazlar
1. Büyük eğim açılarında devrilme momenti
Kızak tablası iş parçasını 45°-90° eğime salladığında, birleşik yerçekimi momenti ve teğetsel kesme kuvveti mengene tabanında büyük bir devrilme yükü oluşturur. İnce duvarlı sıradan yuvarlak tabanlı mengeneler mikro deformasyona neden olarak indeksleme sonrasında merkezleme veri kaymasına ve çok yüzlü boyutsal tutarsızlığa neden olur.
2. Yoğun boş kenetleme talebi
Kalıp çeliği, kalın dökümler ve yüksek mukavemetli alaşımlı boşluklar, 5 eksenli eğilme kesme etkisine dayanmak için çok yüksek sıkma kuvveti gerektirir. Sıradan dişli kremayer transmisyon setleri, yüksek sıkma kuvveti altında elastik deformasyona maruz kalır, bu da asimetrik çene hareketine ve kısmi iş parçası kaymasına neden olur.
3. Zaman alan makine üzerinde veri hizalama
Geleneksel yuvarlak tabanlı tasarımlar, optimize edilmiş eşmerkezli montaj verisinden yoksundur. Beşik tablasına her mengene kurulumu, tekrarlanan kadran göstergesi ayarlaması gerektirir ve bu da önemli ölçüde kesilmeden yardımcı zaman tüketir.
4. Sert 5 eksenli atölye kirliliği
5 eksenli işleme, her yönden büyük miktarda soğutma sıvısı ve metal talaşları üretir. Yetersiz sızdırmazlık, kirletici maddelerin dahili iletim bölmesini işgal etmesine, sıkışmaya, korozyona ve ilerleyen doğruluk bozulmasına neden olmasına neden olur.
5. Sürekli ağır yük üretiminde yüksek bakım maliyeti
Modüler olmayan çene tasarımları, uzun süreli ağır yük bağlama altında çene yüzeyleri aşındığında mengenenin tamamının değiştirilmesini zorunlu kılar ve bu da uzun vadeli atölye işletme masraflarını artırır.
JWGRIP Ağır Hizmet Yuvarlak Tabanlı Kendiliğinden Merkezlenen Mengene, beş temel önlem aracılığıyla yukarıda belirtilen tüm darboğazlara karşı tasarlanmıştır: kalınlaştırılmış güçlendirilmiş yuvarlak taban, ağır hizmet tipi genişletilmiş kesitli iletim, beşik tablası için optimize edilmiş montaj verisi, çok katmanlı labirent tam kapalı sızdırmazlık ve modüler değiştirilebilir sert çene sistemi.
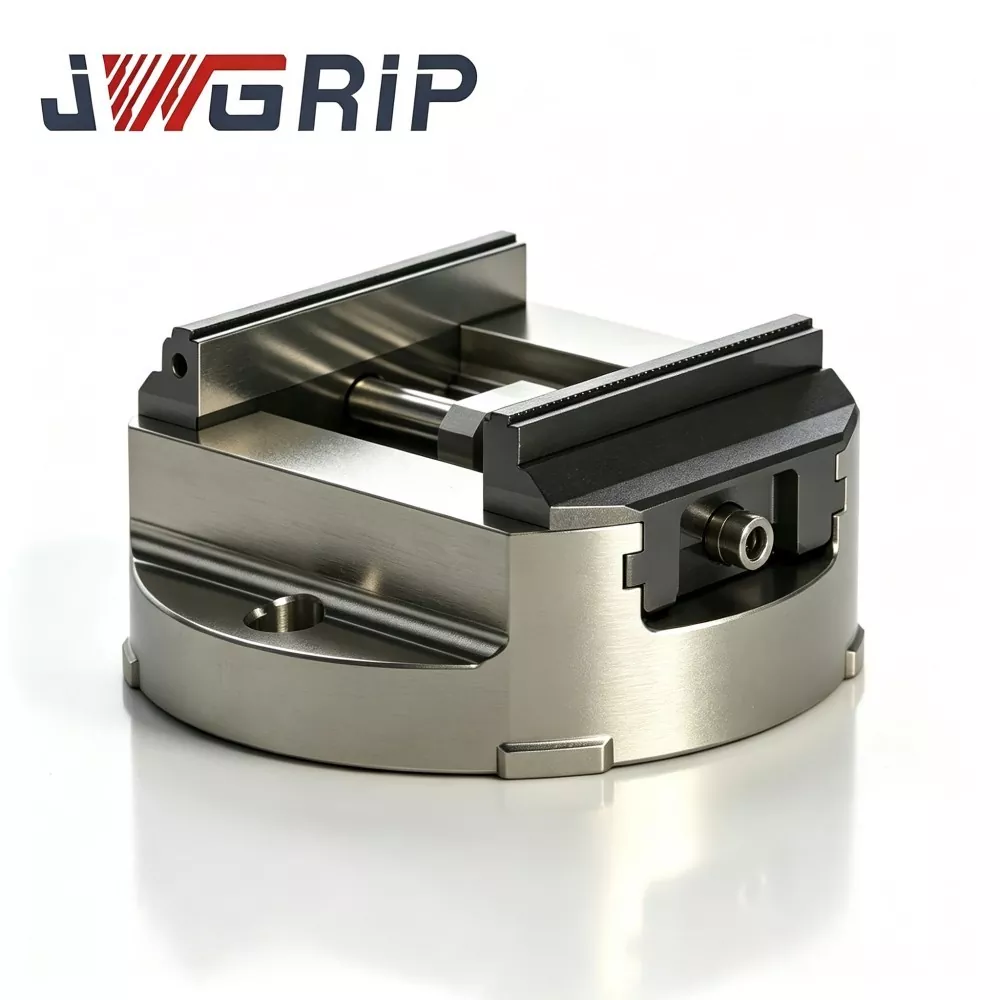
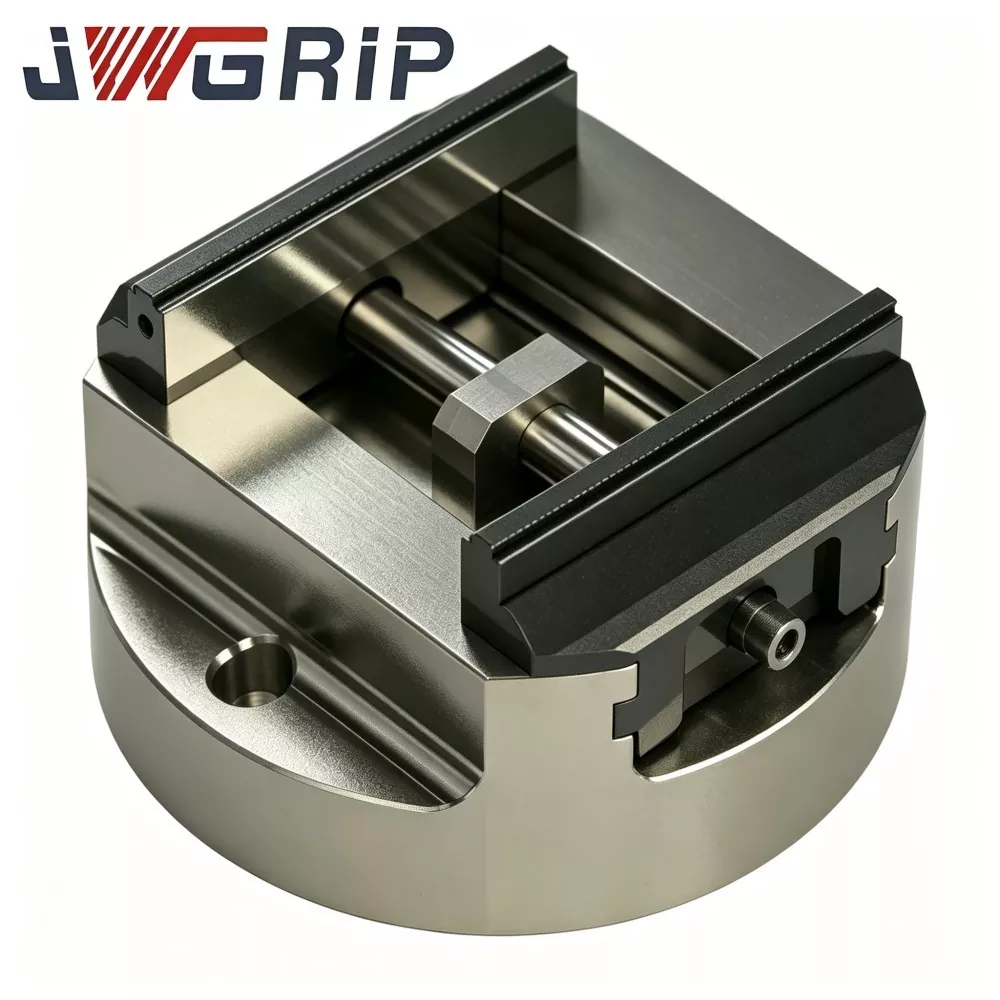
Montaj Bileşimi
5 Eksen İşleme için JWGRIP Ağır Hizmet Yuvarlak Tabanlı Kendiliğinden Merkezlenen Mengene beş çekirdek aksamından oluşur:
· Kalınlaştırılmış, güçlendirilmiş, gerilimi azaltılmış yuvarlak taban
· Ağır hizmet tipi genişletilmiş kesitli senkron dişli kremayer şanzıman ünitesi
· Modüler yüksek sertlikte değiştirilebilir sert çene seti
· Beşik masası için optimize edilmiş montaj veri platformu
· Çok katmanlı labirent tam kapalı sızdırmazlık ünitesi
1. Kalınlaştırılmış güçlendirilmiş yuvarlak taban
Yoğun radyal takviye kaburga düzenine sahip yüksek mukavemetli alaşımlı çelik kalın duvarlı döküm. Çoklu stres giderici yaşlanma döngüleri artık stresi ortadan kaldırır. Kızak tablasının geniş açılı eğilmesi ve ağır kesme kuvveti altında taban, mikro deformasyonu etkili bir şekilde bastırır ve tekrarlanan indeksleme sonrasında merkezleme verisi stabilitesini korur.
2. Ağır hizmet senkron dişli kremayer şanzımanı
Genişletilmiş kesitli su verilmiş dişli kremayer bileşenleri, yüksek kenetleme kuvvetine sahip elastik deformasyona karşı direnç gösterir. Çift çeneler, ağır katı işlenmemiş parçaları sıkıştırırken bile yüksek hassasiyetli eşzamanlı yer değiştirmeyi korur ve 5 eksenli eğme-kesme koşullarında asimetrik sıkma kuvvetini ve iş parçasının kısmi kaymasını önler.
3. Modüler değiştirilebilir sert çene sistemi
Sert çeneler bağımsız sökülebilir modüler tasarıma sahiptir. Silindirik, kademeli ve düzensiz ağır iş parçaları için çoklu çene profili seçenekleri mevcuttur. Uzun süreli ağır yük kelepçesi aşınmasından sonra, mengenenin tamamını değiştirmeden çeneler ayrı ayrı değiştirilebilir.
4. Beşik masası için optimize edilmiş montaj verileri
Dış daire eşmerkezli verisi ve yerleştirme pimi / montaj deliği düzeni ana akım beşik masa standartlarını takip eder. Doğrudan konumlandırma kurulumu desteklenerek özel adaptör plakalarına olan bağımlılık azaltılır ve geçiş parçalarının getirdiği yığılmış montaj toleransı kesilir.
5. Çok katmanlı labirent, tam kapalı sızdırmazlık
Çok aşamalı labirent yapı ve aşınmaya dayanıklı kauçuk sızdırmazlık halkaları, çoklu bariyer koruması oluşturur. 5 eksenli işlemede büyük miktarda sıçrayan soğutma sıvısını ve metal talaşlarını dahili ağır yük aktarım odasından izole ederek şanzıman sıkışmasını ve hassas zayıflamayı önler.
Çalışma Özeti
Mengene, yerleştirme pimleri ve cıvatalar aracılığıyla beşik-masa montaj düzlemine sabitlendikten sonra, ağır iş parçasını sert çenelerin arasına yerleştirin. Dahili ağır hizmet senkron iletimini etkinleştirin; otomatik merkezleme kelepçelemesini tamamlamak için çift çene eşzamanlı olarak hareket eder. Beşik tabla, çok yüzeyli işleme için geniş açılı eğme ve döner indeksleme işlemini gerçekleştirirken, kalınlaştırılmış, güçlendirilmiş yuvarlak taban, devrilme momentine karşı direnç gösterir. Çok katmanlı labirent conta, iç şanzıman parçalarını korur. Modüler çeneler, değişen ağır iş parçası geometrilerine uyacak şekilde değiştirilebilir.
Temel Teknik Öne Çıkanlar
1. Mükemmel devrilme önleme performansına sahip, kalınlaştırılmış, güçlendirilmiş yuvarlak tabanlı yapı
İnce duvarlı sıradan yuvarlak tabanlı mengenelerden farklı olarak, kalınlaştırılmış duvar artı yoğun radyal takviyeli kaburga düzeni ve çok döngülü gerilim giderme, yapısal sağlamlığı büyük ölçüde artırır. Ağır yük kesme kuvveti ile birlikte beşik tablasının geniş açılı eğilmesinin oluşturduğu devasa devrilme momenti altında, dairesel tabanın mikro deformasyonu etkili bir şekilde bastırılır. Merkezleme verisi, tekrarlanan indeksleme hareketlerinden sonra sabit kalır ve ağır hizmet iş parçaları için çok yüzeyli işlemenin boyutsal tutarlılığını garanti eder.
2. Ağır hizmet tipi, yüksek mukavemetli senkron dişli kremayer şanzıman tertibatı
Genişletilmiş kesitli su verilmiş dişli kremayer bileşenleri, yüksek kenetleme kuvvetine sahip elastik deformasyona karşı direnç gösterir. Ağır katı işlenmemiş parçaları sıkıştırırken bile, çift çeneler yüksek hassasiyetli eşzamanlı yer değiştirmeyi korur ve 5 eksenli eğme-kesme koşullarında asimetrik sıkma kuvvetini ve iş parçasının kısmi kaymasını önler. Kalıp çeliği, kalın dökümler ve yüksek mukavemetli alaşımlı parçaların ağır yük bağlama taleplerini karşılayın.
3. Genel kullanıma yönelik beşik tarzı 5 eksenli döner tablalar için optimize edilmiş montaj verileri
Dış daire eşmerkezli verisi ve yerleştirme pimi / montaj deliği düzeni ana akım beşik masa standartlarını takip eder. Doğrudan konumlandırma kurulumu desteklenerek özel adaptör plakalarına olan bağımlılık azaltılır. Geçiş parçalarının getirdiği yığılmış montaj toleransını azaltır ve üretim öncesi fikstür hazırlama iş yükünü azaltır.
4. Çok katmanlı labirent, tam kapalı sızdırmazlık ünitesi
Çok aşamalı labirent yapı ve aşınmaya dayanıklı kauçuk sızdırmazlık halkaları, çoklu bariyer koruması oluşturur. 5 eksenli işlemede büyük miktarda sıçrayan soğutma sıvısını ve metal talaşlarını dahili ağır yük iletim odasından izole eder. Atölye kirleticilerinin neden olduğu şanzıman sıkışmasını ve hassas zayıflamayı önleyin, sürekli ağır yük seri üretim altında dayanıklı servis performansını artırın.
5. Modüler yüksek sertlikte değiştirilebilir sert çene sistemi
Sert çeneler bağımsız sökülebilir modüler tasarıma sahiptir. Uzun süreli ağır yük kelepçesi aşınmasından sonra, mengenenin tamamını değiştirmeden çeneler ayrı ayrı değiştirilebilir. Silindirik, kademeli ve düzensiz ağır iş parçaları için farklı üretim partileri için esnek konfigürasyon sağlayan çoklu çene profili seçenekleri mevcuttur.
6. Tam OEM özel geliştirme mühendisliği desteği
Çin merkezli bir fikstür üreticisi olan JWGRIP fabrikası, proje odaklı OEM özel gelişimini desteklemektedir. Hedeflenen ayarlama, kelepçeleme stroku modifikasyonunu, özel çene profili geliştirmeyi, standart dışı beşik tablaları için montaj deliğinin yeniden yerleşimini ve özel ağır yük derecelendirmesi optimizasyonunu içerir ve karmaşık 5 eksenli ağır yük işleme projelerinin kişiselleştirilmiş fikstür taleplerini karşılar.
Uygulama Sektörleri
1. Ağır hizmet tipi kalıp imalatı
Büyük kalıp maçaları, ağır kalıp eklentileri ve kalın kalıp tabanı bileşenleri. Ağır yük bağlama, 5 eksenli kaba frezeleme darbesine dayanıklıdır. Devrilmeyi önleyen yuvarlak taban, çok yüzlü indeksleme boyut tutarlılığını güvence altına alır, kalıp deneme çalıştırması hurda oranını düşürür ve kalıp geliştirme döngüsünü kısaltır.
2. Yüksek mukavemetli alaşımlı yapısal parça işleme
Havacılıkta yüksek mukavemetli alaşımlı boşluklar, ağır yapısal çerçeveler. Yüksek hassasiyetli senkronize merkezleme, yüksek değerli alaşımlı bileşenler için katı eşeksenlilik ve konumsal tolerans gereksinimlerini karşılar.
3. Ağır dökme demir ve dökümhane parçası işleme
Kalın döküm boşlukları, ağır mekanik dökümler. Ağır hizmet tipi şanzıman ve sert çene konfigürasyonu, 5 eksenli eğilme koşulları altında döküm iş parçalarının yüksek düzeyde malzeme kaldıran kaba frezelenmesine dayanır.
4. Ağır ekipman ve mühendislik-makine bileşeni üretimi
Büyük taban plakaları, ağır yapısal braketler ve döner özellikli ağır parçalar. Geniş sıkma kuvveti aralığı ve devrilmeyi önleyici taban, çeşitli ağır ekipman parçası geometrilerine uyum sağlar.
5. Yeni enerjili ağır yapısal parça imalatı
Büyük akü muhafazası yapısal boşlukları, ağır şasi çerçeveleri. Kararlı merkezleme performansına sahip 5 eksenli çok yüzeyli frezeleme ve delme, seri üretim verimini destekler.
6. Genel ağır yük, çok eksenli hassas atölyeler
Çeşitli ağır mekanik döner özellikli parçalar. Ağır iş parçası varyantının sık sık değiştirilmesini destekler. Beşik tablası için optimize edilmiş montaj verileri, 5 eksenli atölyeler için fikstür kurulum emeğini azaltır.
Kurulum İş Akışı
1. Kurulum öncesi temizlik denetimi
Beşik döner tabla montaj düzlemini, yuvarlak tabanlı mengene alt temas yüzeyini ve tespit pimi deliklerini iyice temizleyin. Metal talaşlarını, soğutma sıvısı kalıntılarını ve yağ lekelerini tamamen çıkarın. Küçük yabancı parçacıklar mengenenin eğilmesine neden olur, geniş açılı beşik tablasının eğilmesi durumunda sapmayı artırır ve ağır iş parçalarının çok yüzeyli işleme doğruluğunu ciddi şekilde bozar.
2. Veri konumlandırma ve sabitleme
Mengeneyi beşik-masa montaj düzlemine yerleştirin, yerleştirme pimlerini takın. Yuvarlak tabanlı dış eşmerkezli veriyi referans alarak kadran göstergesi merkezleme ayarını gerçekleştirin. Merkezleme tamamlandıktan sonra montaj cıvatalarını makine tarafından belirlenen tork değerine göre sıkı bir şekilde sıkın. Çift kontrollü mengene, sallanmadan veya konumsal oynama olmadan sıkıca sabitlenir.
3. Ağır iş parçası bağlama ayarı
Ağır iş parçasını sert çenelerin arasına yerleştirin. Senkronize kendi kendine merkezlenen kenetleme mekanizmasını etkinleştirin. Sıkıştırma kuvvetini iş parçası malzemesine ve kesme işlemine göre ayarlayın. 5 eksenli devrilme devrilme momenti ve frezeleme kesme kuvvetinin birleşik yüküne direnmek için ağır katı işlenmemiş malzemelere yeterince yüksek sıkma kuvveti uygulayın. İş parçasının kaymasına yol açacak yetersiz sıkma kuvvetinden kaçının.
4. Beşik tablası tam aralıklı boşta çalışma doğrulaması
Beşik masasının tam aralıklı yatırma ve döner indeksleme boşta hareketini gerçekleştirin. Gerçek 5 eksenli çalışma koşullarını simüle edin, mekanik parazitleri inceleyin, simüle edilen devrilme momenti ve kesme yükü altında iş parçası kayma eğiliminin oluşmadığını kontrol edin. Yalnızca boşta çalışma testini geçerek deneme kesme aşamasına geçebilirsiniz.
5. Deneme kesim doğruluğu doğrulaması
Ağır iş talaşı testini kullanarak deneme kesimli işleme gerçekleştirin. Çok yüzlü boyutlu ve geometrik tolerans indekslerini ölçün. Merkezleme stabilitesinin ve devrilme önleme performansının, resmi seri üretim işleminden önce mühendislik gereksinimlerini karşıladığından emin olun.
Bakım Rejimi
1. Günlük rutin bakım Her üretim vardiyasından sonra sert çeneli sıkıştırma yüzeylerini ve yuvarlak tabanlı alt referans yüzeyini temizleyin. Konumlandırma sapmasına neden olan kaynakları ortadan kaldırmak için birikmiş talaşları ve soğutma sıvısı kalıntılarını temizleyin.
2. Altı aylık yağlama çalışması Sızdırmazlık ünitesi bakım erişimini açın. Dahili ağır yük dişli-kremayer şanzıman çiftine özel yüksek viskoziteli aşınma önleyici yağlama gresi enjekte edin. Sürekli 5 eksenli indeksleme üretimi altında çene senkronize hareketini düzgün tutun ve iletim boşluğu durumunu sabitleyin.
3. Düzenli aşınabilir parça incelemesi Sert çenenin temas yüzeylerini periyodik olarak inceleyin. Çizilmeler veya aşınma, sıkıştırma kalitesini bozduğunda modüler çeneleri bağımsız olarak değiştirin. Aşınmış çenelerle üretime DEVAM ETMEYİN; bu, ağır iş parçalarında merkezleme hatalarına neden olur.
4. Üç aylık veri doğrulama prosedürü Her üç ayda bir mengeneyi beşik masasından çıkarın. Yuvarlak tabanın alt yüzeyini morarma veya girinti açısından inceleyin. Göstergelerle kendi kendine merkezlenen tekrar doğruluğunu ölçün, seri üretim hurda olayları öncesinde hassas doğruluk sapmalarını tespit edin.
5. Uzun süreli boşta depolama koruması Uzun süre hizmet dışı bırakıldığında mengene ünitesinin tamamını tamamen temizleyin. Yuvarlak tabanlı veri ve çene çalışma yüzeylerine pas önleyici koruyucu kaplama uygulayın. Kuru, toz geçirmez ortamda saklayın.
6. Yasaklanmış çalışma kuralları Aşırı stroklu kelepçelemeyi ve aşırı yükte iş parçası tutmayı yasaklayın. Yuvarlak tabanın deformasyonunu ve iç şanzıman bileşeninin hasar görmesini önlemek için asla mengene gövdesine veya çenelere ağır aletlerle vurmayın.
Yaygın Arıza Teşhisi ve Çözümleri
Hata 1: 5 eksenli indeksleme sonrasında çok yüzlü boyutsal tutarsızlık
· Muhtemel nedenler: çene yüzeyi aşınması; yetersiz sıkma kuvveti; gevşek yuvarlak tabanlı montaj cıvataları; Yetersiz yağlama, şanzıman çifti boşluğunun kaymasına neden olur
· Çözümler: Aşınmış modüler çeneleri değiştirin; sıkma kuvvetini iş parçası özelliğine uyacak şekilde ayarlayın; montaj cıvatalarını standart torkla yeniden sıkın; özel yağlama gresi ekleyin ve merkezleme doğruluğunu yeniden doğrulayın.
Arıza 2: Yavaş çene hareketi, bozulmuş senkronize merkezleme performansı
· Muhtemel nedenler: Talaşlar/soğutma sıvısı kapalı şanzıman bölmesine nüfuz eder; yağlayıcının tükenmesi; iletim çifti açıklığının ofseti
· Çözümler: Sızdırmazlık muhafazasını açın; iç dişli-raf düzeneklerini tamamen temizleyin; aşınma önleyici gresi yeniden doldurun; iletim açıklığı parametrelerine ince ayar yapın.
Hata 3: Tekrarlanan beşik tablası indeksleme döngülerinden sonra konum kayması meydana geliyor
· Muhtemel nedenler: Yuvarlak tabanlı alt veri ile beşik masa düzlemi arasında sıkışmış yabancı kirletici maddeler; montaj cıvatası düşük torklu; Uzun süreli aşırı yük işleminden kaynaklanan yerel mikro deformasyon
· Çözümler: Mengeneyi sökün; iki temas yüzeyini iyice temizleyin; cıvataları belirtilen torkla yeniden sıkın; yuvarlak tabanı kalıcı deformasyon açısından inceleyin; Kalıcı deformasyon varsa mengene ünitesini değiştirin.
Hata 4: Ağır yükte 5 eksenli kaba frezeleme sırasında iş parçasında mikro kayma
· Muhtemel nedenler: Yetersiz kilitleme torku; sert çene sıkıştırma yüzeylerine yapışmış talaş kalıntıları
· Çözümler: Kilitleme torkunu orta derecede artırın; İş parçalarını sıkıştırmadan önce çene temas yüzeylerini tamamen temizleyin.
Paketleme ve Sevkiyat
5 Eksen İşleme için JWGRIP Ağır Hizmet Yuvarlak Tabanlı Kendiliğinden Merkezlenen Mengene:
· Standart stoklu modeller hızlı küresel sevkiyatı destekler.
· Her mengene, fabrikadan çıkmadan önce resmi hassas test raporu ve ürün yeterlilik sertifikasıyla birlikte çok öğeli sıkı bir hassas denetime tabi tutulur.
· Tüm datum yüzeylerine pas önleyici pasivasyon işlemi uygulanmıştır.
· Tek üniteli ürünler, şok emici inci pamuğunun yanı sıra yüksek mukavemetli karton ambalajı benimser.
· İhracat odaklı siparişlerde, uzun mesafeli deniz-kara taşımacılığı sırasında yuvarlak tabanlı verileri ve sert çeneli çalışma yüzeylerini hassas hasarlara karşı koruyan, darbeye dayanıklı, fümigasyon içermeyen tahta sandıklı bölme ambalajı benimsenmektedir.
· OEM özel geliştirmeyle değiştirilmiş siparişler, karşılıklı olarak anlaşılan teslim süresini takip eder.
Mühendislik Seçimi Değerlendirme Noktaları
5 Eksenli İşleme için Ağır Hizmet Yuvarlak Tabanlı Kendiliğinden Merkezlenen Mengene, beşik tipi 5 eksenli ekipmanın ağır yük, çok açılı eğme-indeksleme işleme senaryolarını hedefler. Temel sektördeki sıkıntılı noktaları çözer:
· Yetersiz yuvarlak taban devrilme önleyici sertliği
· Tekrarlanan indeksleme altında merkezleme kayması
· Beşik masasına zayıf uyum
· Ağır katı boşluklar için yetersiz sıkma kuvveti
· Zorlu 5 eksenli atölye ortamından kaynaklanan hızlı aşınma
Standart stok versiyonları, kısa teslimat döngüsü ve istikrarlı yüksek performans özelliklerine sahip, ana akım beşik tarzı 5 eksenli takım tezgahı projelerinin çoğuna uygundur. Standart olmayan beşik masası kurulum boyutları, süper ağır yük iş parçaları veya özel çene profili gereksinimleri olan projeler için, OEM özel geliştirme mühendislik hizmetinin benimsenmesi önerilir.
Seçim değerlendirmesi yapılırken:
1. Öncelikle maksimum iş parçası anahat boyutunu ve gerekli sıkıştırma strokunu onaylayın.
2. Şantiyedeki beşik tarzı 5 eksenli döner tablanın fiziksel boyutunu ve yerleştirme pimi düzenini doğrulayın.
3. Bu mengene, dayanıklı ağır yük yapısal performansına, kullanıcı dostu çalışmaya ve bakımı kolay modüler tasarıma sahiptir.
4. Ağır hizmet tipi 5 eksenli parçaların reddedilme oranını etkili bir şekilde azaltır ve uzun vadeli atölye bakım maliyetini azaltır.
SSS
S1: Bu mengene, beşik tablası maksimum açıya eğildiğinde büyük devrilme momentine dayanabilir mi?
Evet. Kalınlaştırılmış, güçlendirilmiş, gerilimi azaltılmış yuvarlak tabanlı yapı, beşik tipi 5 eksenli makinelerin büyük devrilme momentli çalışma koşulları için özel olarak optimize edilmiştir. Maksimum açılı eğim ve ağır kesme kombine yükü altında mikro deformasyonu engeller.
S2: Sert çenenin ağır yük aşınmasından sonra mengenenin tamamını değiştirmem gerekir mi?
Hayır. Sert çeneler bağımsız modüler sökülebilir tasarıma sahiptir. Aşınmış çeneler, mengene ünitesinin tamamı değiştirilmeden ayrı olarak değiştirilebilir, bu da uzun vadeli bakım maliyetini azaltır.
S3: Doğrudan ana akım beşik tarzı 5 eksenli döner tablalara monte edilebilir mi?
Standart versiyondaki montaj deliği ve yerleştirme pimi düzeni ana akım beşik masası özelliklerine uygundur. Özel standart dışı beşik masası ekipmanı için, OEM özel geliştirmesi uyarlanabilir modifikasyonu gerçekleştirebilir.
S4: 5 Eksen İşleme için Ağır Hizmet Yuvarlak Tabanlı Kendiliğinden Merkezlenen Mengene, büyük talaş kaldırma oranıyla ağır yük kaba frezeleme için uygun mudur?
Evet. Ağır hizmet tipi senkron şanzıman ve yüksek sertlikte sert çene konfigürasyonu, kalın kalıp çeliği boşluklarının ve ağır döküm iş parçalarının 5 eksenli eğim koşulları altında kaba frezeleme işlemlerini karşılayabilir.
S5: İlk veri ortalamasından sonra, her parti değişimi için tekrarlanan kadran göstergesi hizalaması gerekli midir?
İlk kurulum sırasında tek seferlik veri merkezleme tamamlandıktan sonra mengene ile beşik tabla arasındaki göreceli konumsal ilişki değişmeden kalır. Toplu iş, tekrarlanan tam kadran göstergesi ortalama işlemine gerek kalmadan yalnızca görsel inceleme gerektirir.
Talep Gönder
İletişim bilgileri
-
Adres
No. 44, Daning Girişimcilik Yolu, Humen Kasabası, Dongguan Şehri, Guangdong Eyaleti, Çin
-
tel
-
E-posta
JWGRIP'e soruşturma göndermeye hoş geldiniz. Profesyonel teknik ve satış ekibimiz ücretsiz fikstür seçimi, özelleştirilmiş çözüm tasarımı ve doğru fiyat teklifi sağlayacaktır.
Haber Önerileri