Türkçe
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

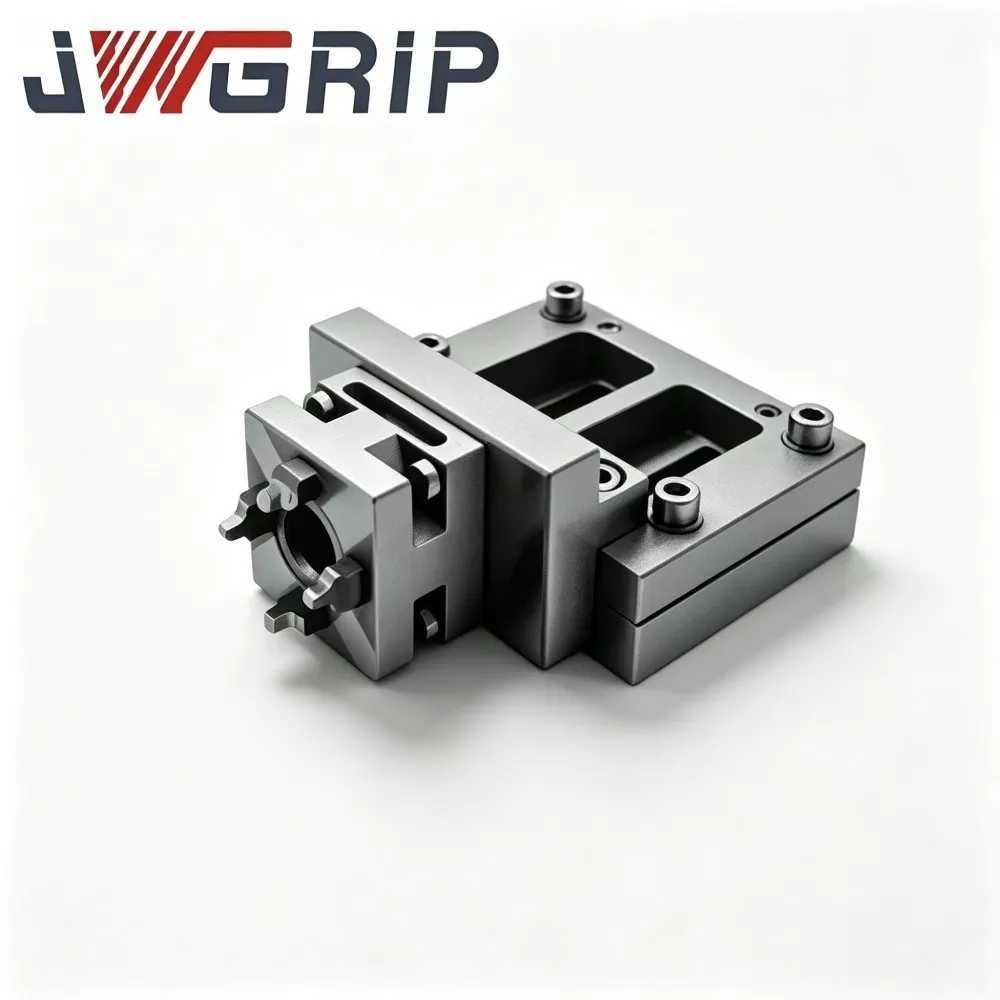


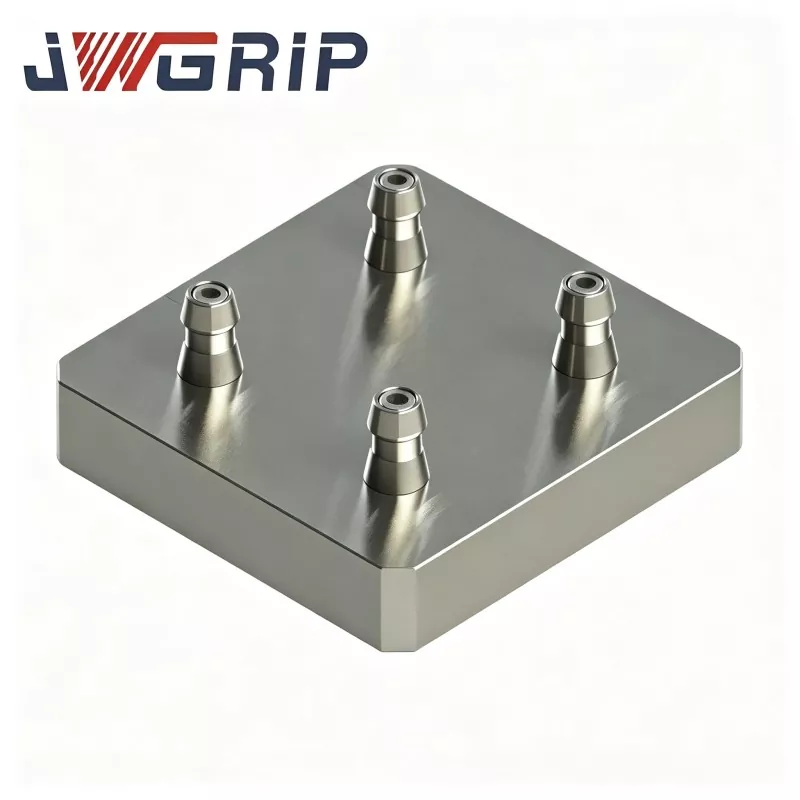
CNC Fikstürü için Dört Merkezli Sıfır Noktası Paleti
JWGRIP, Çin'deki CNC Fikstürü için Profesyonel Dört Merkezli Sıfır Noktası Paletinin üreticisi ve tedarikçisidir. Sıfır Noktalı Palet Serisine ait Dört Merkezi Sıfır Noktalı Palet, modern işleme endüstrisinde yaygın olan yüksek karışım-düşük hacimli karma mod üretim senaryoları için geliştirilmiştir. Soruşturmaya hoş geldiniz!
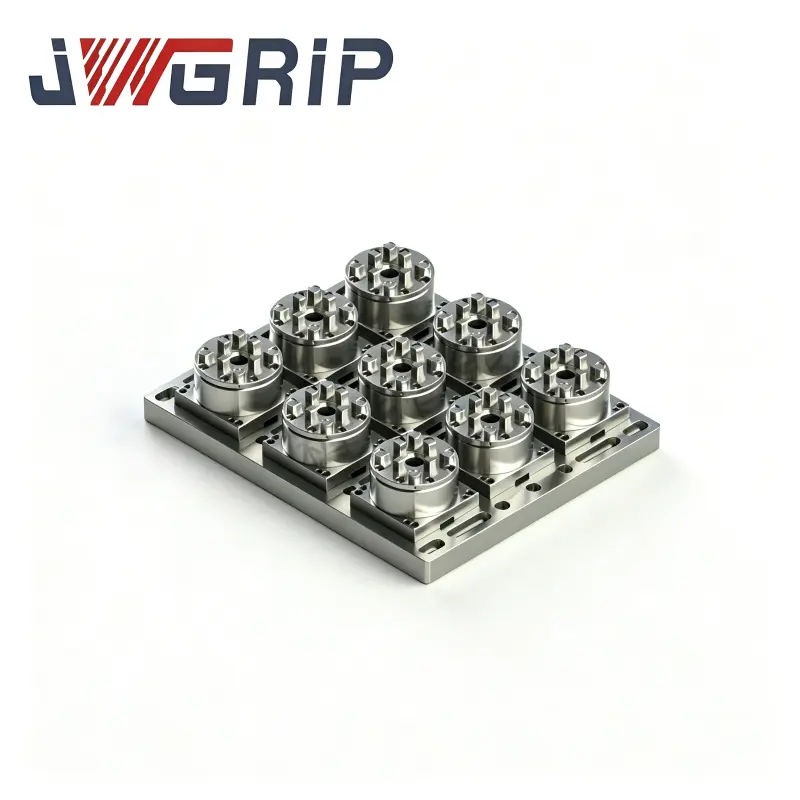
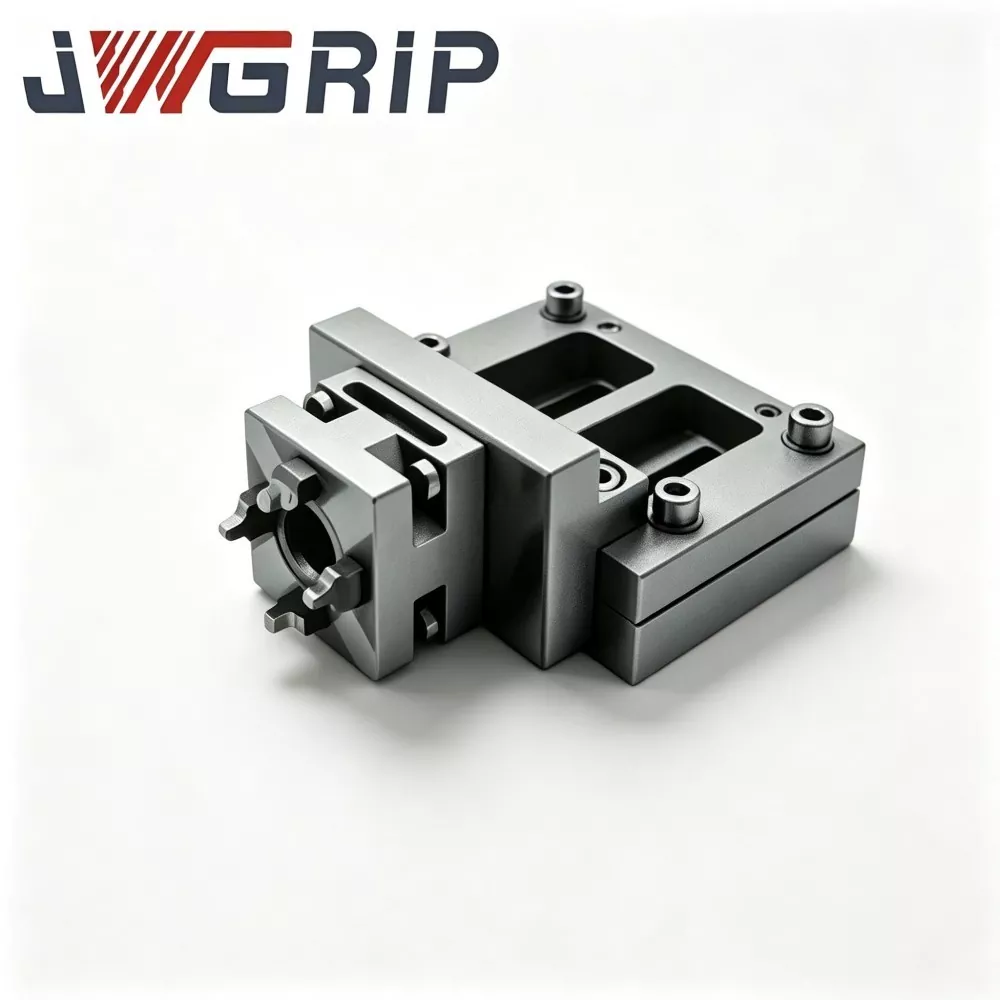
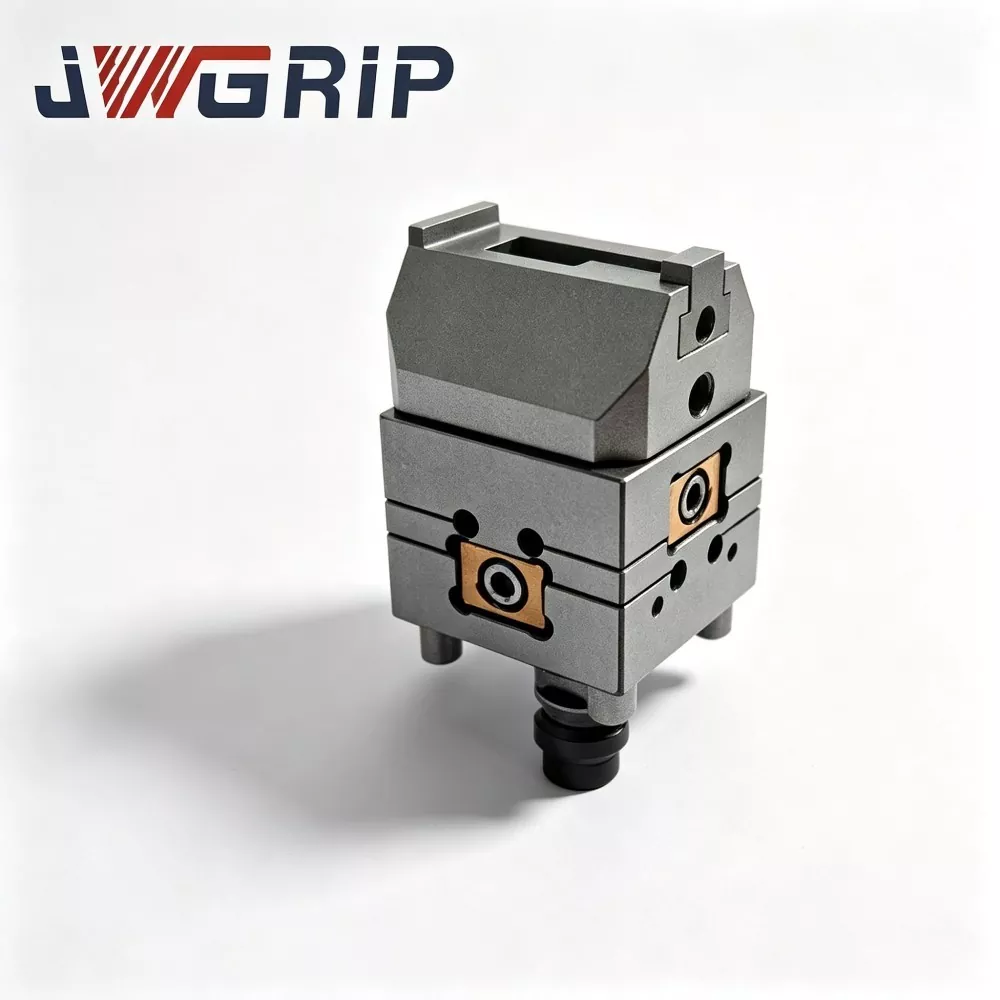
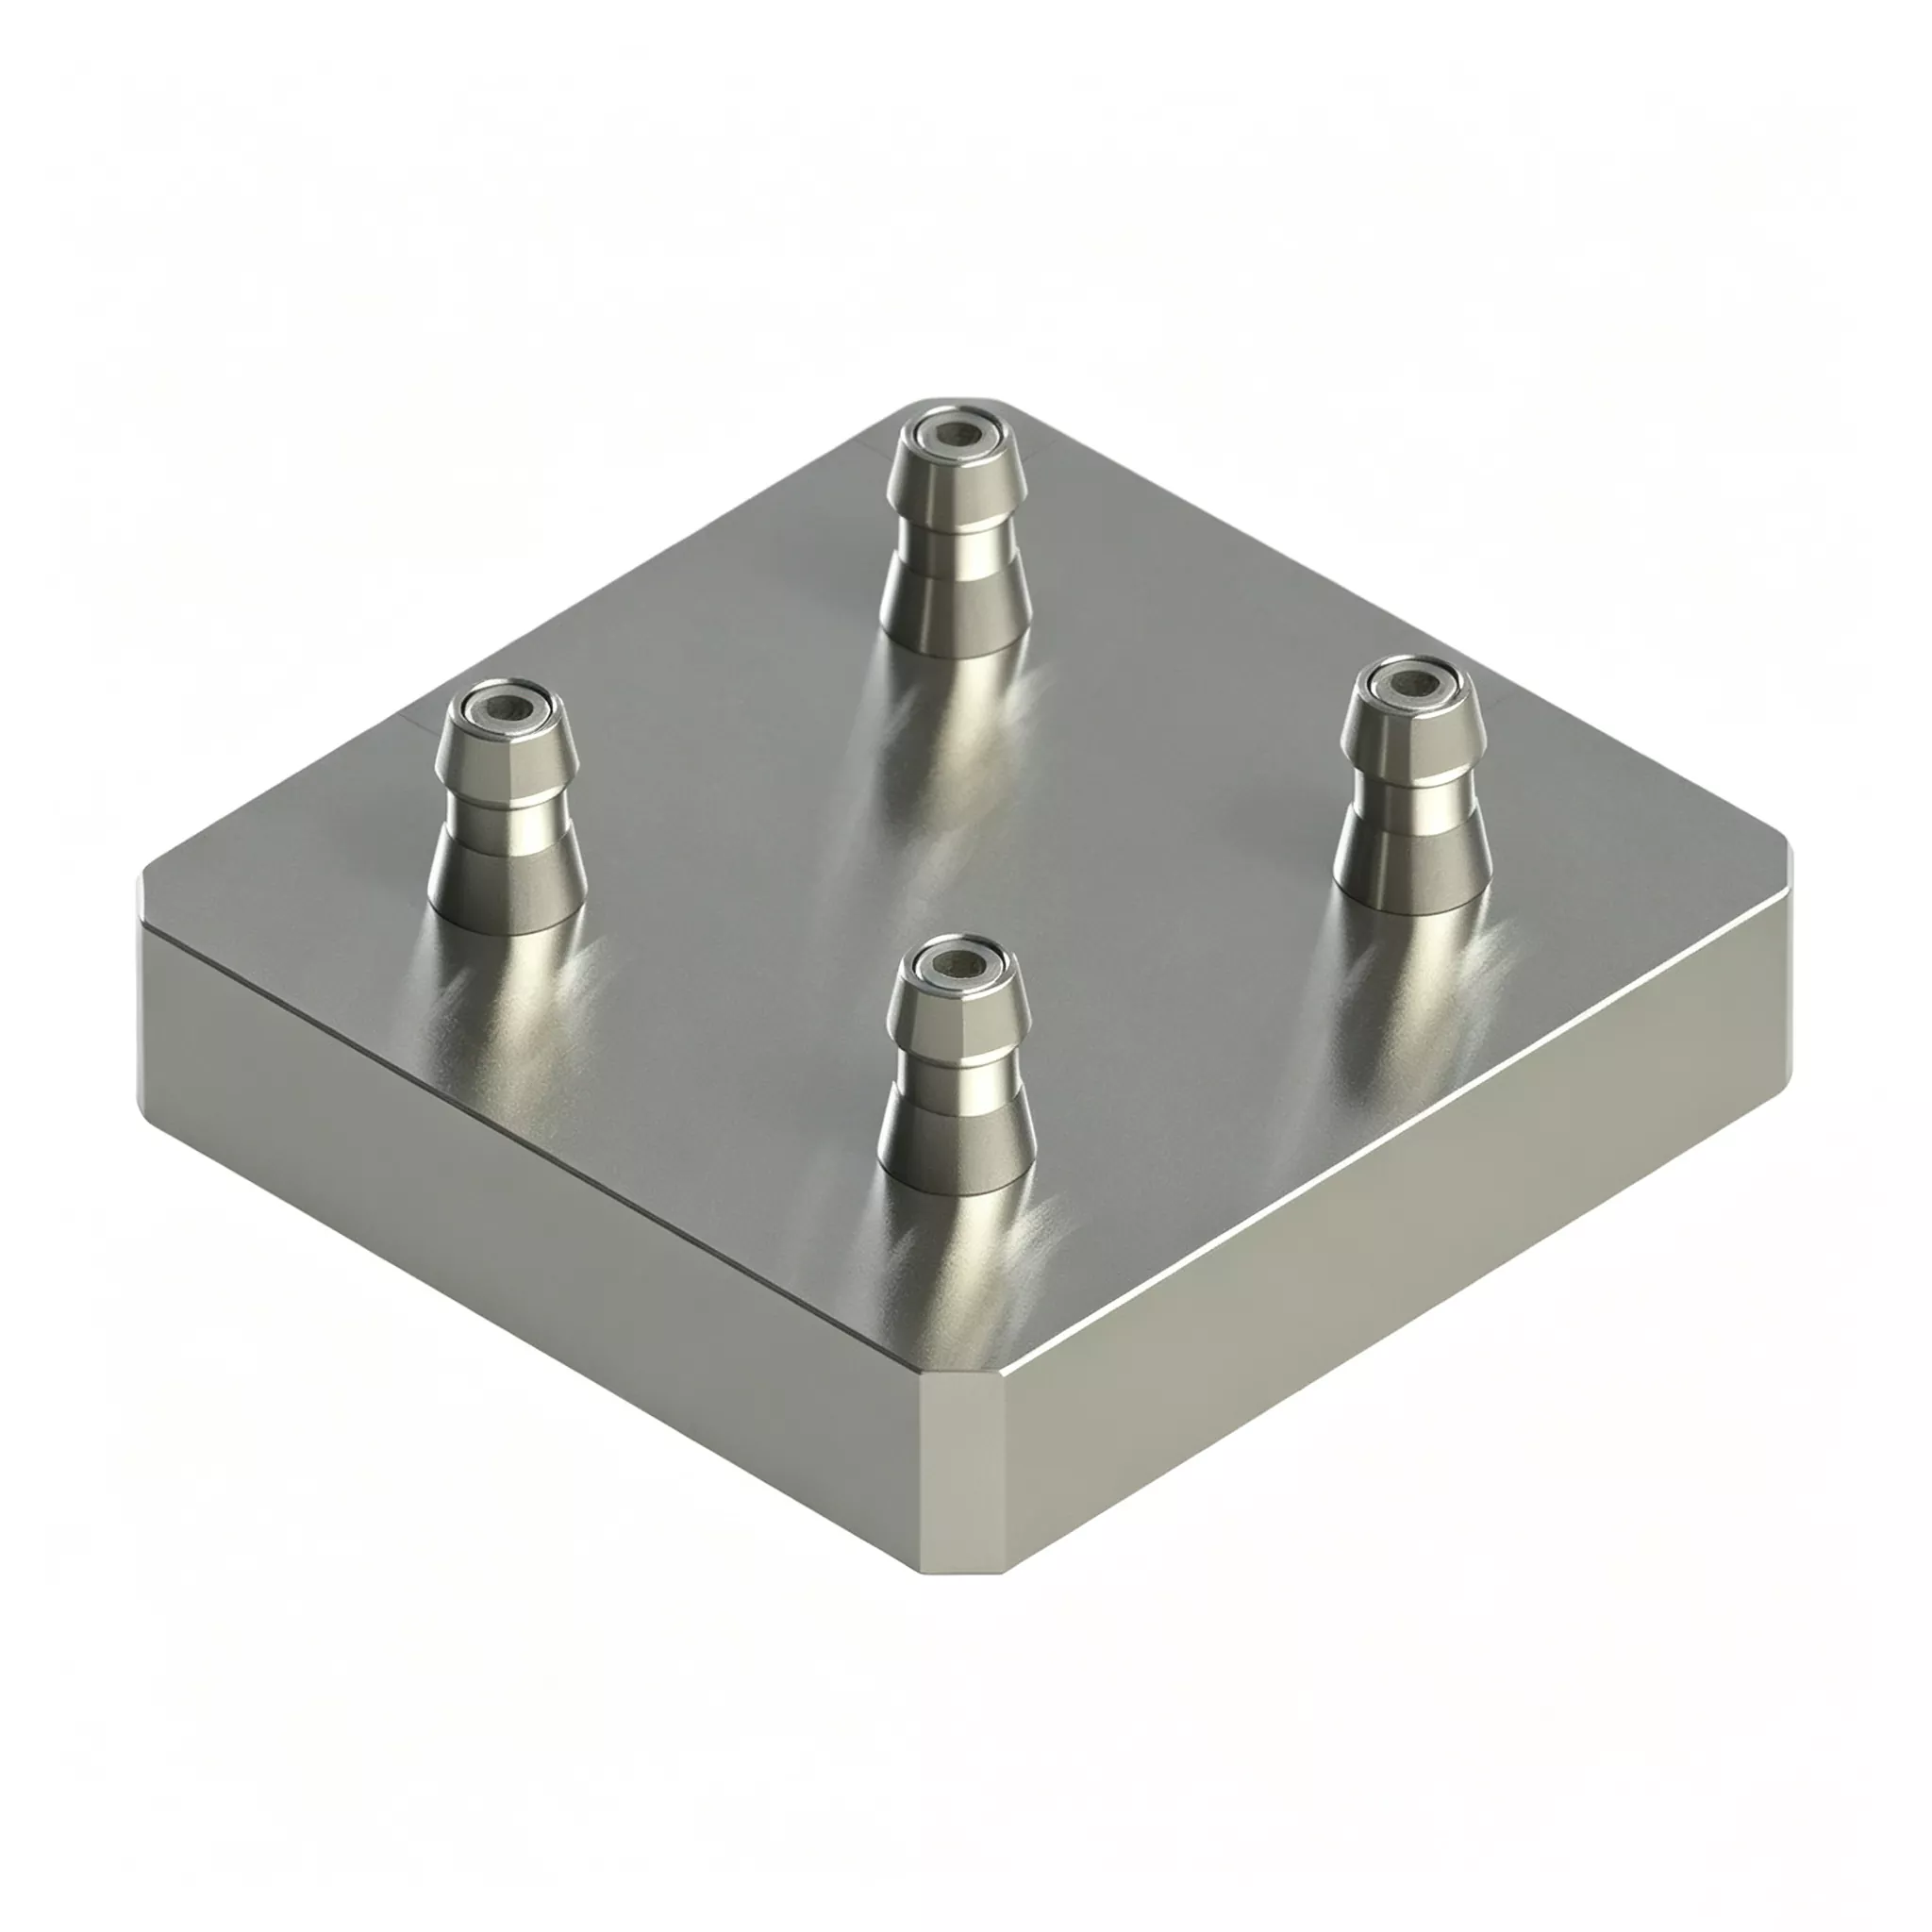
CNC Fikstürü için bu Dört Merkezli Sıfır Noktası Paleti, esnek üretim sorunlarını etkili bir şekilde çözebilir. Dört adet tam sıfır noktası konumlandırma ünitesi kompakt bir genel tabana entegre edilmiştir ve dört iş istasyonu tamamen bağımsızdır. Kullanıcılar aynı anda dört özdeş iş parçasını kelepçeleyebilir veya karma hat işleme için dört farklı fikstür kurabilir. Yerinde çoklu tepsi montajına gerek yoktur. Tutarlılığı sağlamak için tüm iş istasyonlarının konumları ve yükseklikleri fabrikadan çıkmadan önce kalibre edilmiştir.
Çekirdek Donanım Bileşimi
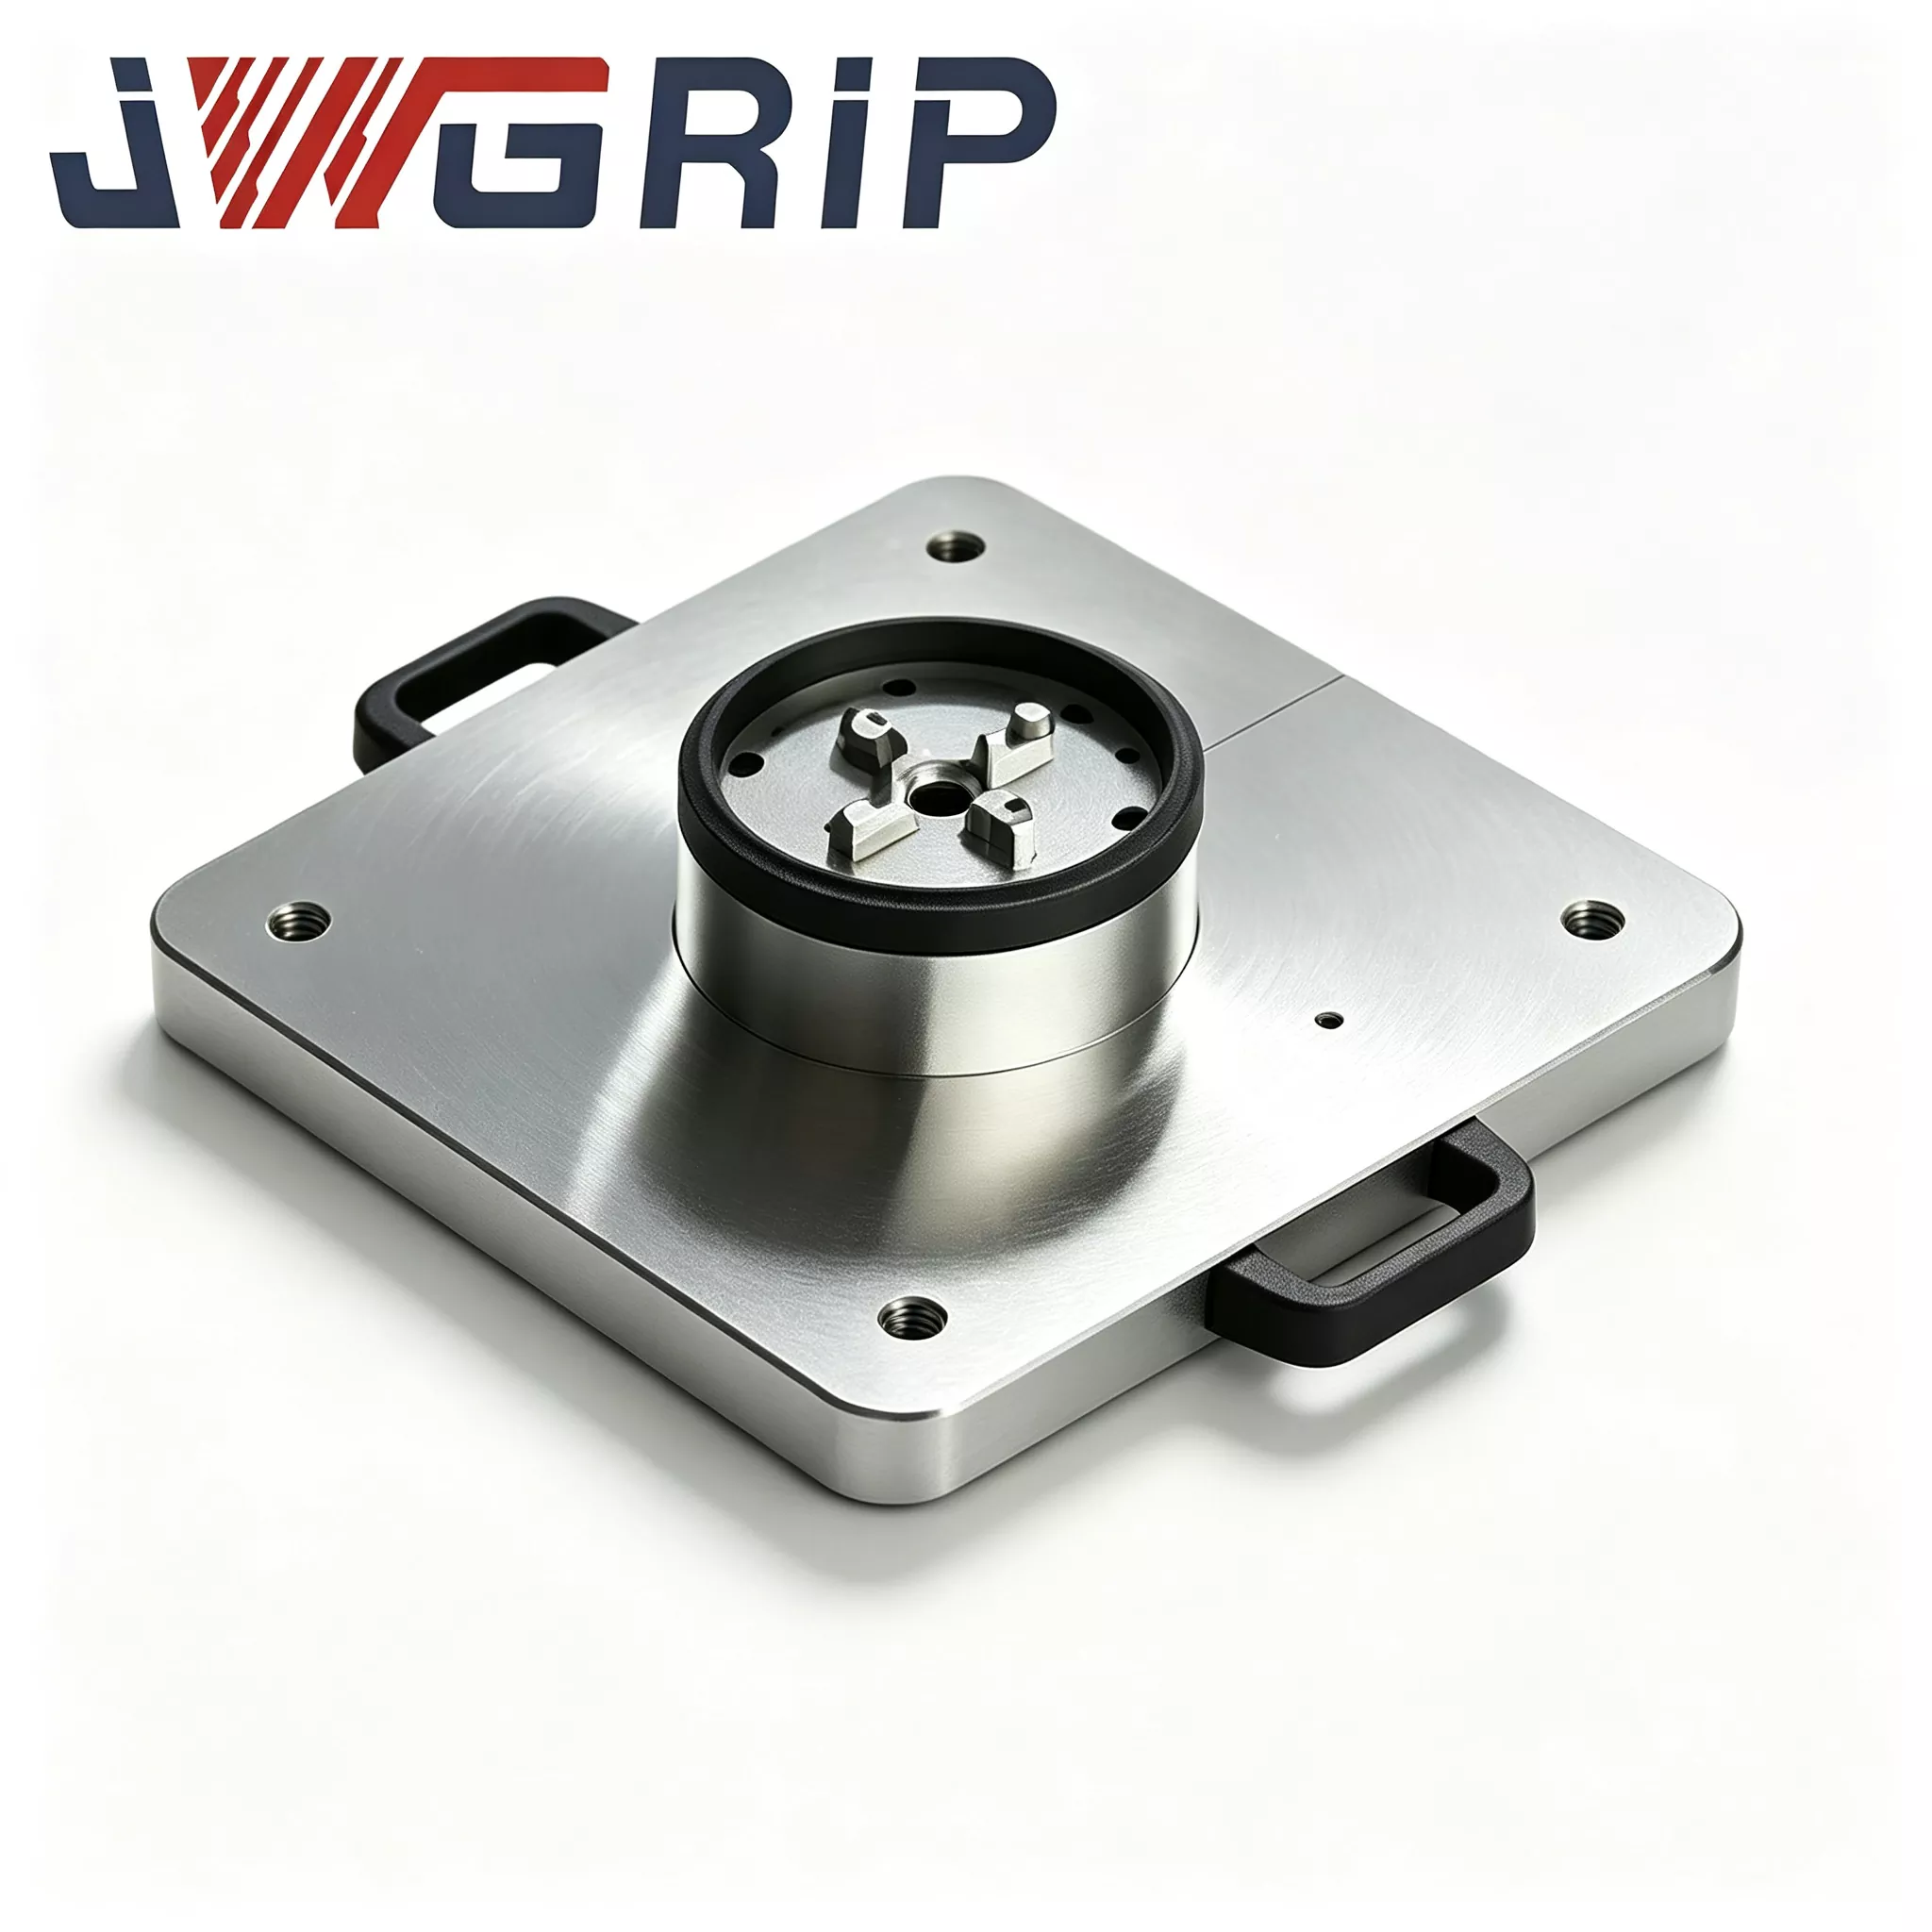
JWGRIP Dört Merkezli Sıfır Noktalı Palet 120×120 aşağıdaki düzenekleri içerir:
· Monolitik dövme ve temperlenmiş alaşımlı çelik palet tabanı
· Matris düzeninde dört bağımsız sıfır noktası burç kilitleme tertibatı
· Yerleşik senkronize pnömatik dağıtım modülü
· Her tespit istasyonu için ayrı talaş yönlendirme olukları
· Basınçlı hava servis portu
· Boş istasyonları kapatmak için koruyucu kapak plakaları
Sıradan çok istasyonlu armatürlere göre temel farkı: dört istasyonun birbirinden tamamen bağımsız çalışması.
İki Pratik Üretim Modu
Mod 1: Aynı İş Parçaları için Dört İstasyonlu Seri Üretim
1. Dört adet çekme saplamalı fikstür tabanını dört istasyonun tümüne takın.
2. 0,5-0,7 MPa basınçlı hava sağlayın; senkron pnömatik modül dört burç grubunun tümünü aynı anda kilitler.
3. Kilit onay sinyali CNC sistemine geri beslenir ve makine kesme döngülerini yürütür.
4. İşleme tamamlandıktan sonra kilidi açmak için hava basıncını serbest bırakın. Saatlik verimi artırmak için bir döngüde dört bitmiş parça çıkarılır.
Mod 2: Farklı Parçalar için Esnek Karma Hat İşleme
1. Dört farklı iş parçasına karşılık gelen fikstürleri ayrı istasyonlara yükleyin.
2. Tüm istasyonları kilitlemek için basınçlı hava uygulayın. CNC, her istasyon için özel işleme programlarını sırayla çalıştırır.
3. Tek sipariş üretimi bittiğinde, fikstürü yalnızca ilgili hedef istasyona değiştirin. Geri kalan istasyonlar tamamen sökülmeden sabit kalır.
4. Sık ürün değişimleri sırasında arıza süresini büyük ölçüde azaltır.
Mühendislik Tasarımı
· Alaşımlı çelik taban iki aşamalı gerilim giderme yaşlanmasına tabi tutulur: kaba işlemeden sonra ilk yaşlanma, yarı ince işlemeden sonra ikincil yaşlanma. Tekrarlanan sıkma gerilimi, ortam sıcaklığındaki dalgalanmalar ve sürekli kesme titreşimi, karma modlu atölyelerde yaygındır. Yetersiz gerilim salınımı görünmez mikro deformasyona neden olur ve çok istasyonlu konum doğruluğunu bozar. JWGRIP çift yaşlandırma, uzun vadeli stabil geometri için dahili stres salınımını en üst düzeye çıkarır.
· Konumlandırma burçları, aşınmaya karşı yüksek dirençli rulman çeliğini kullanır. Her istasyon için güvenilir, bağımsız yerleştirme performansını garanti etmek amacıyla iç deliklere su verme ve honlama süper bitirme işlemi uygulanır.
· Konum toleransı ve istasyonlar arası yükseklik farkı, karışık hat üretim stabilitesi gereksinimlerini karşılamak için sıkı bir şekilde kontrol edilir.
Temel Avantajlar
1. Sık sipariş değişimlerinden kaynaklanan kesinti süresini en aza indirin
Ürün değişimi sırasında her armatürün sökülmesine gerek yoktur. Yalnızca yeni sipariş fikstür gerektiren istasyonlar değiştirilir; diğer istasyonlar çalışmaya devam ediyor. Yüksek karışım-düşük hacimli sipariş ortamlarında makinenin boşta kalma süresi keskin bir şekilde düşer.
2. Birden fazla ayrı paletten insan kaynaklı montaj hatalarını ortadan kaldırın
Ayrı sıfır noktası paletlerinin manuel olarak istiflenmesi ve montajı, 7-8 μm'lik konum sapmasına neden olabilir. JWGRIP, çok istasyonlu kalibrasyonun tamamını kendi bünyesinde tamamlar: konum toleransı ≤±0,004 mm, istasyonlar arası yükseklik farkı ≤0,0025 mm. Saatlerce süren yerinde montaj ve ayar işlerinden tasarruf sağlar.
3. Tek bir donanım hem toplu hacimli hem de yüksek karışım-düşük hacimli görevleri kapsar
Büyük partili siparişler sırasında maksimum verim için dörtlü aynı parça işlemeyi çalıştırın. Parçalı siparişler için karma hat moduna geçin. İki üretim senaryosu için ayrı donanım satın almaya gerek yoktur, bu da sabit varlık yatırımını azaltır.
4. Standart D20 sıfır noktalı çekme saplaması uyumluluğuyla mevcut demirbaş varlığının yeniden kullanımını en üst düzeye çıkarın
Atölyede mevcut küçük boyutlu sıfır noktası sabitleme tabanları, standart D20 çekme saplamalarının yenilenmesinden sonra doğrudan yeniden kullanılabilir. Tüm fikstürlerin yeniden üretilmesinden kaçının ve önceki fikstür yatırımını koruyun.
5. İstasyon başına bağımsız talaş yönlendirmeli kanal tasarımı
Demir ve alüminyum kesme talaşları her istasyon için özel oluklardan akıp gider. Konumlandırma burcu boşluklarında talaş sıkışması büyük ölçüde azalır. Sık fikstür-değiştirme karma hat koşullarında, temizleme sıklığı azalır ve talaşla tetiklenen konumlandırma arızası riski azaltılır.
Gerçek Durumlar
Durum 1: Tıbbi Cihaz-Aksesuar İşlemcisi
Bu müşteri, her iş gününde 3-5 minyatür parça çeşidi arasında geçiş yaparak tipik yüksek-düşük hacimli siparişler alıyor.
· Before upgrade: single-station zero-point pallets were used. Each change-over required fixture removal, cleaning, re-clamping and dial-indicating, consuming 40-60 minutes. Large amounts of machine hours were wasted on setup work.
· Birden fazla JWGRIP dört merkezli sıfır noktalı palet dağıtıldıktan ve karma hat işleme modunu benimsedikten sonra: fikstürün tamamının sökülmesine artık gerek yoktur. Yalnızca hedef istasyon armatürleri değiştirilir. Ortalama değişim süresi 8-15 dakikaya düşer.
· Yarı yıllık üretim istatistikleri, takım tezgahı kullanımının %24 arttığını ortaya koyuyor. Fabrika, ekstra CNC makineleri satın almadan daha parçalı müşteri siparişlerini kabul edebilir.
Durum 2: Pearl River Delta'daki 3C Bileşeni Taşeronu
Bu atölye, aynı CNC makinelerinde hem yüksek hacimli toplu siparişleri hem de küçük partili numune işlerini yürütmektedir.
· Toplu sipariş dönemlerinde: Yüksek verim için dört istasyon aynı parçaları işler.
· Küçük seri numune görevleri geldiğinde: diğer istasyonlar seri üretime devam ederken numune üretimi için bir veya iki istasyonu işgal edin.
· Numune işleme artık seri üretim ritmini kesintiye uğratmıyor ve numune teslim süresi önemli ölçüde kısalıyor.
Üretim İş Akışını Tamamlayın
① Alaşımlı çelik dövme ve tavlama
② Kaba işleme
③ İlk stres giderici yaşlanma
④ Yarı terbiye
⑤ İkincil stres giderici yaşlanma
⑥ 5 eksenli taşlama: tek seferlik sıkıştırma kurulumuyla tüm burç montaj deliklerini taşlayın
⑦ Burcun bastırılması
⑧ Hava devresi conta tertibatı
⑨ Hava sızdırmazlık basınç tutma testi
⑩ Tam istasyonlu CMM boyut denetimi
⑪ Pas önleyici koruma işlemi
⑫ İhracata hazır darbeye dayanıklı ambalaj
Muayene Kontrol Listesi
1. Her istasyon için bağımsız tekrar konumlandırma doğruluğu testi
2. Dört istasyonlu konum toleransı, yükseklik farkı ve paralellik için CMM ölçümü
3. 5 dakikalık hava tutma hava sızdırmazlık testi; izin verilen maksimum basınç düşüşü ≤0,02 MPa
4. Dört istasyonda döngüsel senkronize kilitleme-kilit açma fonksiyonel testi
Seçim Kılavuzu
· Sipariş yapınızı analiz edin: Baskın tek değişkenli seri üretim için dört istasyonlu aynı parça işlemeyi çalıştırın. Yüksek karışık-düşük hacimli siparişler büyük bir pay oluşturuyorsa, çarpışmayı önlemek için dört istasyondaki demirbaştan demirbaşa fiziksel müdahale riskini dikkatlice değerlendirin.
· Sahadaki sıfır nokta çekme saplamalarınızın özelliklerini doğrulayın. Standart versiyon D20 çekme saplamalarıyla eşleşir. Alternatif çekme saplama boyutları için özel burç düzenekleri geliştirilebilir.
· Otomatik üretim hattı entegrasyonu için: 0,5-0,7 MPa dahilinde sabit atölye hava kaynağı basıncını garanti edin ve PLC kontrol sistemi için IO sinyal noktalarını ayırın.
· İş parçası artı fikstürün toplam istifleme yüksekliğini hesaplayın. Kesim sırasında takım-palet çarpışmasını önlemek için takım-hareket yolunu simüle edin. Belirsizlikleriniz varsa, girişim değerlendirmesi için iş parçası çizimlerini JWGRIP teknik ekibine gönderin.
Pratik Kullanım
1. Paleti makine aleti çalışma masasına monte edin, cıvataları kesinlikle JWGRIP kullanım kılavuzundaki tork değeri gereksinimlerine göre sıkın. Ana gövde deformasyonu çok istasyonlu bağıl doğruluğu bozacağından aşırı torklu sabitleme yasaktır.
2. Basınçlı hava girişinin ön ucuna yağ-su filtresini takın. Burçlara giren nem ve yabancı maddeler paslanmayı, aşınmayı ve doğruluk bozulmasını tetikleyecektir.
3. Her kümülatif 100 çalışma saatinden sonra sıfır noktası burçlarının içine kuru yağlayıcı aerosol püskürtün. Yağ metalik talaşları çektiği ve burç sıkışması arızalarına yol açtığı için sıvı motor yağı kesinlikle yasaktır.
4. Fikstür değişiminden sonra veya her vardiya değişiminde, her istasyonun yerleştirme deliklerini ve talaş yönlendirme kanallarını basınçlı havayla temizleyin. Referans yüzeylerinin üzerinde asla metalik talaşlar bırakmayın.
5. Demir talaşlarının ve kesme sıvısının burç düzeneklerine girmesini engellemek için boştaki istasyonlara koruyucu kapak plakaları takın.
6. Palet veri yüzlerine ağır nesne darbesinden kaçının. Çarpışmadan kaynaklanan taban deformasyonu genellikle yerinde onarılamaz ve çok istasyonun konumsal performansını kalıcı olarak bozar.
Satış Sonrası Destek
1. Garanti: 12 aylık tam ünite garantisi, insanların hatalı kullanımı dışındaki üretim kusurlarını kapsar. Nitelikli talepler ücretsiz onarım veya yedek parça değiştirme hizmetinden yararlanır.
2. Teknik kaynaklar: Çevrimiçi operasyon belgeleri ve video eğitimleri sağlanmaktadır. Toplu hacimli sipariş projeleri için ücretli uzaktan teknik destek mevcuttur.
3. Özel değişiklik hizmeti: Dış boyut ayarı, çekme saplaması özelliklerinin değiştirilmesi, istasyon düzeninin yeniden düzenlenmesi desteklenir.
4. Örnek değerlendirmesi: Değerlendirme örneği düzenlenebilir; Alıcı numune navlun bedelini üstlenir.
SSS
S1: Farklı parçalı iş parçalarının dört istasyonda karışık hatla işlenmesi karşılıklı doğruluğu olumsuz etkiler mi?
C: Dört burç ünitesi fiziksel olarak tamamen bağımsızdır; kilitleme eylemleri birbirine müdahale etmez. Tespit doğruluğu, donanımlar fiziksel çarpışmayı önlediği sürece sabit kalır. Talaşların diğer istasyonların veri yüzeylerine sıçramasını önlemek amacıyla her istasyon için düzenli olarak basınçlı hava temizliği yapılması tavsiye edilmektedir.
S2: Küçük parti değişiklikleri nadiren meydana geliyorsa, CNC Fikstürü için Dört Merkezli Sıfır Noktası Paleti gerekli midir?
C: Değişim verimliliği avantajı yalnızca her hafta sık sık yapılan değişken değiştirme durumunda öne çıkıyor. Üretim çoğunlukla tek değişkenli kütle odaklı ise, tek istasyonlu veya çift istasyonlu sıfır noktalı paletler daha iyi maliyet performansı sağlar.
S3: Mevcut eski fikstür tabanlarım bu palette yeniden kullanılabilir mi?
C: Standart D20 sıfır noktalı çekme saplamalarıyla donatılmış fikstür tabanları doğrudan çalışabilir. Diğer çekme saplaması spesifikasyonları için özel yapım burç düzenekleri gereklidir.
S4: JWGRIP Dört Merkezli Sıfır Noktalı Palet 120×120, 5 eksenli CNC makinelere yerleştirilebilir mi?
C: 5 eksenli ekipmanlarla uyumludur. İş mili devrilme çarpışma riskini değerlendirmek için iş parçası artı fikstürün toplam yüksekliğini hesaplayın. İş parçası çizimleri seçim aşamasında JWGRIP teknik değerlendirmesine sunulabilir.
Tedarik Referans Notu
Birçok fabrika, esnek hat yükseltmesi için büyük miktarlarda özel amaçlı armatürler satın almayı düşünüyor. Bu, yüksek sermaye harcamasının yanı sıra siparişler değiştiğinde demirbaşların atıl kalma riskini de beraberinde getiriyor.
CNC Fikstürü için JWGRIP Dört Merkezli Sıfır Nokta Paletinin temel değeri, tek bir donanım ünitesinde hem seri hacimli üretimi hem de yüksek karışımlı karma hat üretimini desteklemesinde yatmaktadır. Müşterilerin mevcut donanım tabanlarının yeniden kullanımını en üst düzeye çıkarır, üretim-yenileme maliyetlerini kontrol eder ve parçalanmış siparişlerin neden olduğu değişim-verimlilik sorunlarını hafifletir. Orta ve küçük ölçekli bileşen işleme üreticilerinin esnek yükseltme projeleri için çok uygundur.
Talep Gönder
İletişim bilgileri
-
Adres
No. 44, Daning Girişimcilik Yolu, Humen Kasabası, Dongguan Şehri, Guangdong Eyaleti, Çin
-
tel
-
E-posta
JWGRIP'e soruşturma göndermeye hoş geldiniz. Profesyonel teknik ve satış ekibimiz ücretsiz fikstür seçimi, özelleştirilmiş çözüm tasarımı ve doğru fiyat teklifi sağlayacaktır.
Haber Önerileri