Türkçe
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

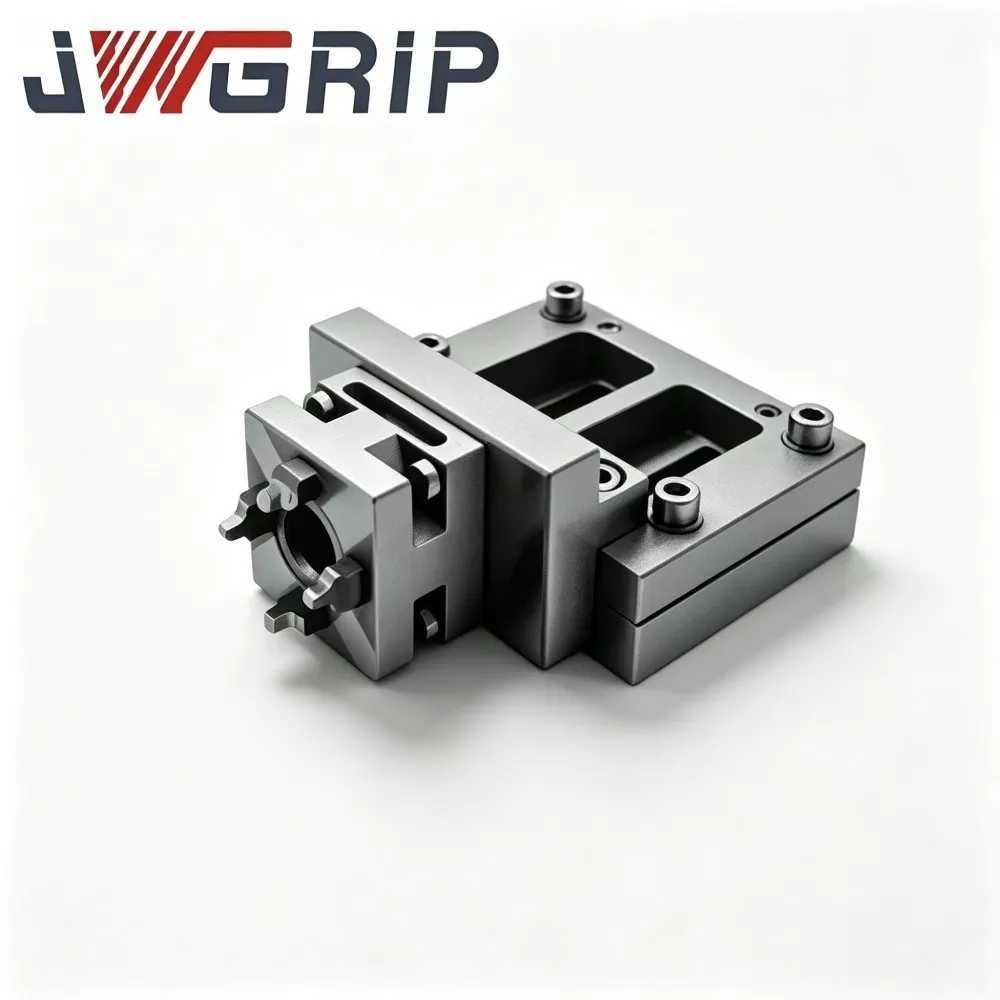


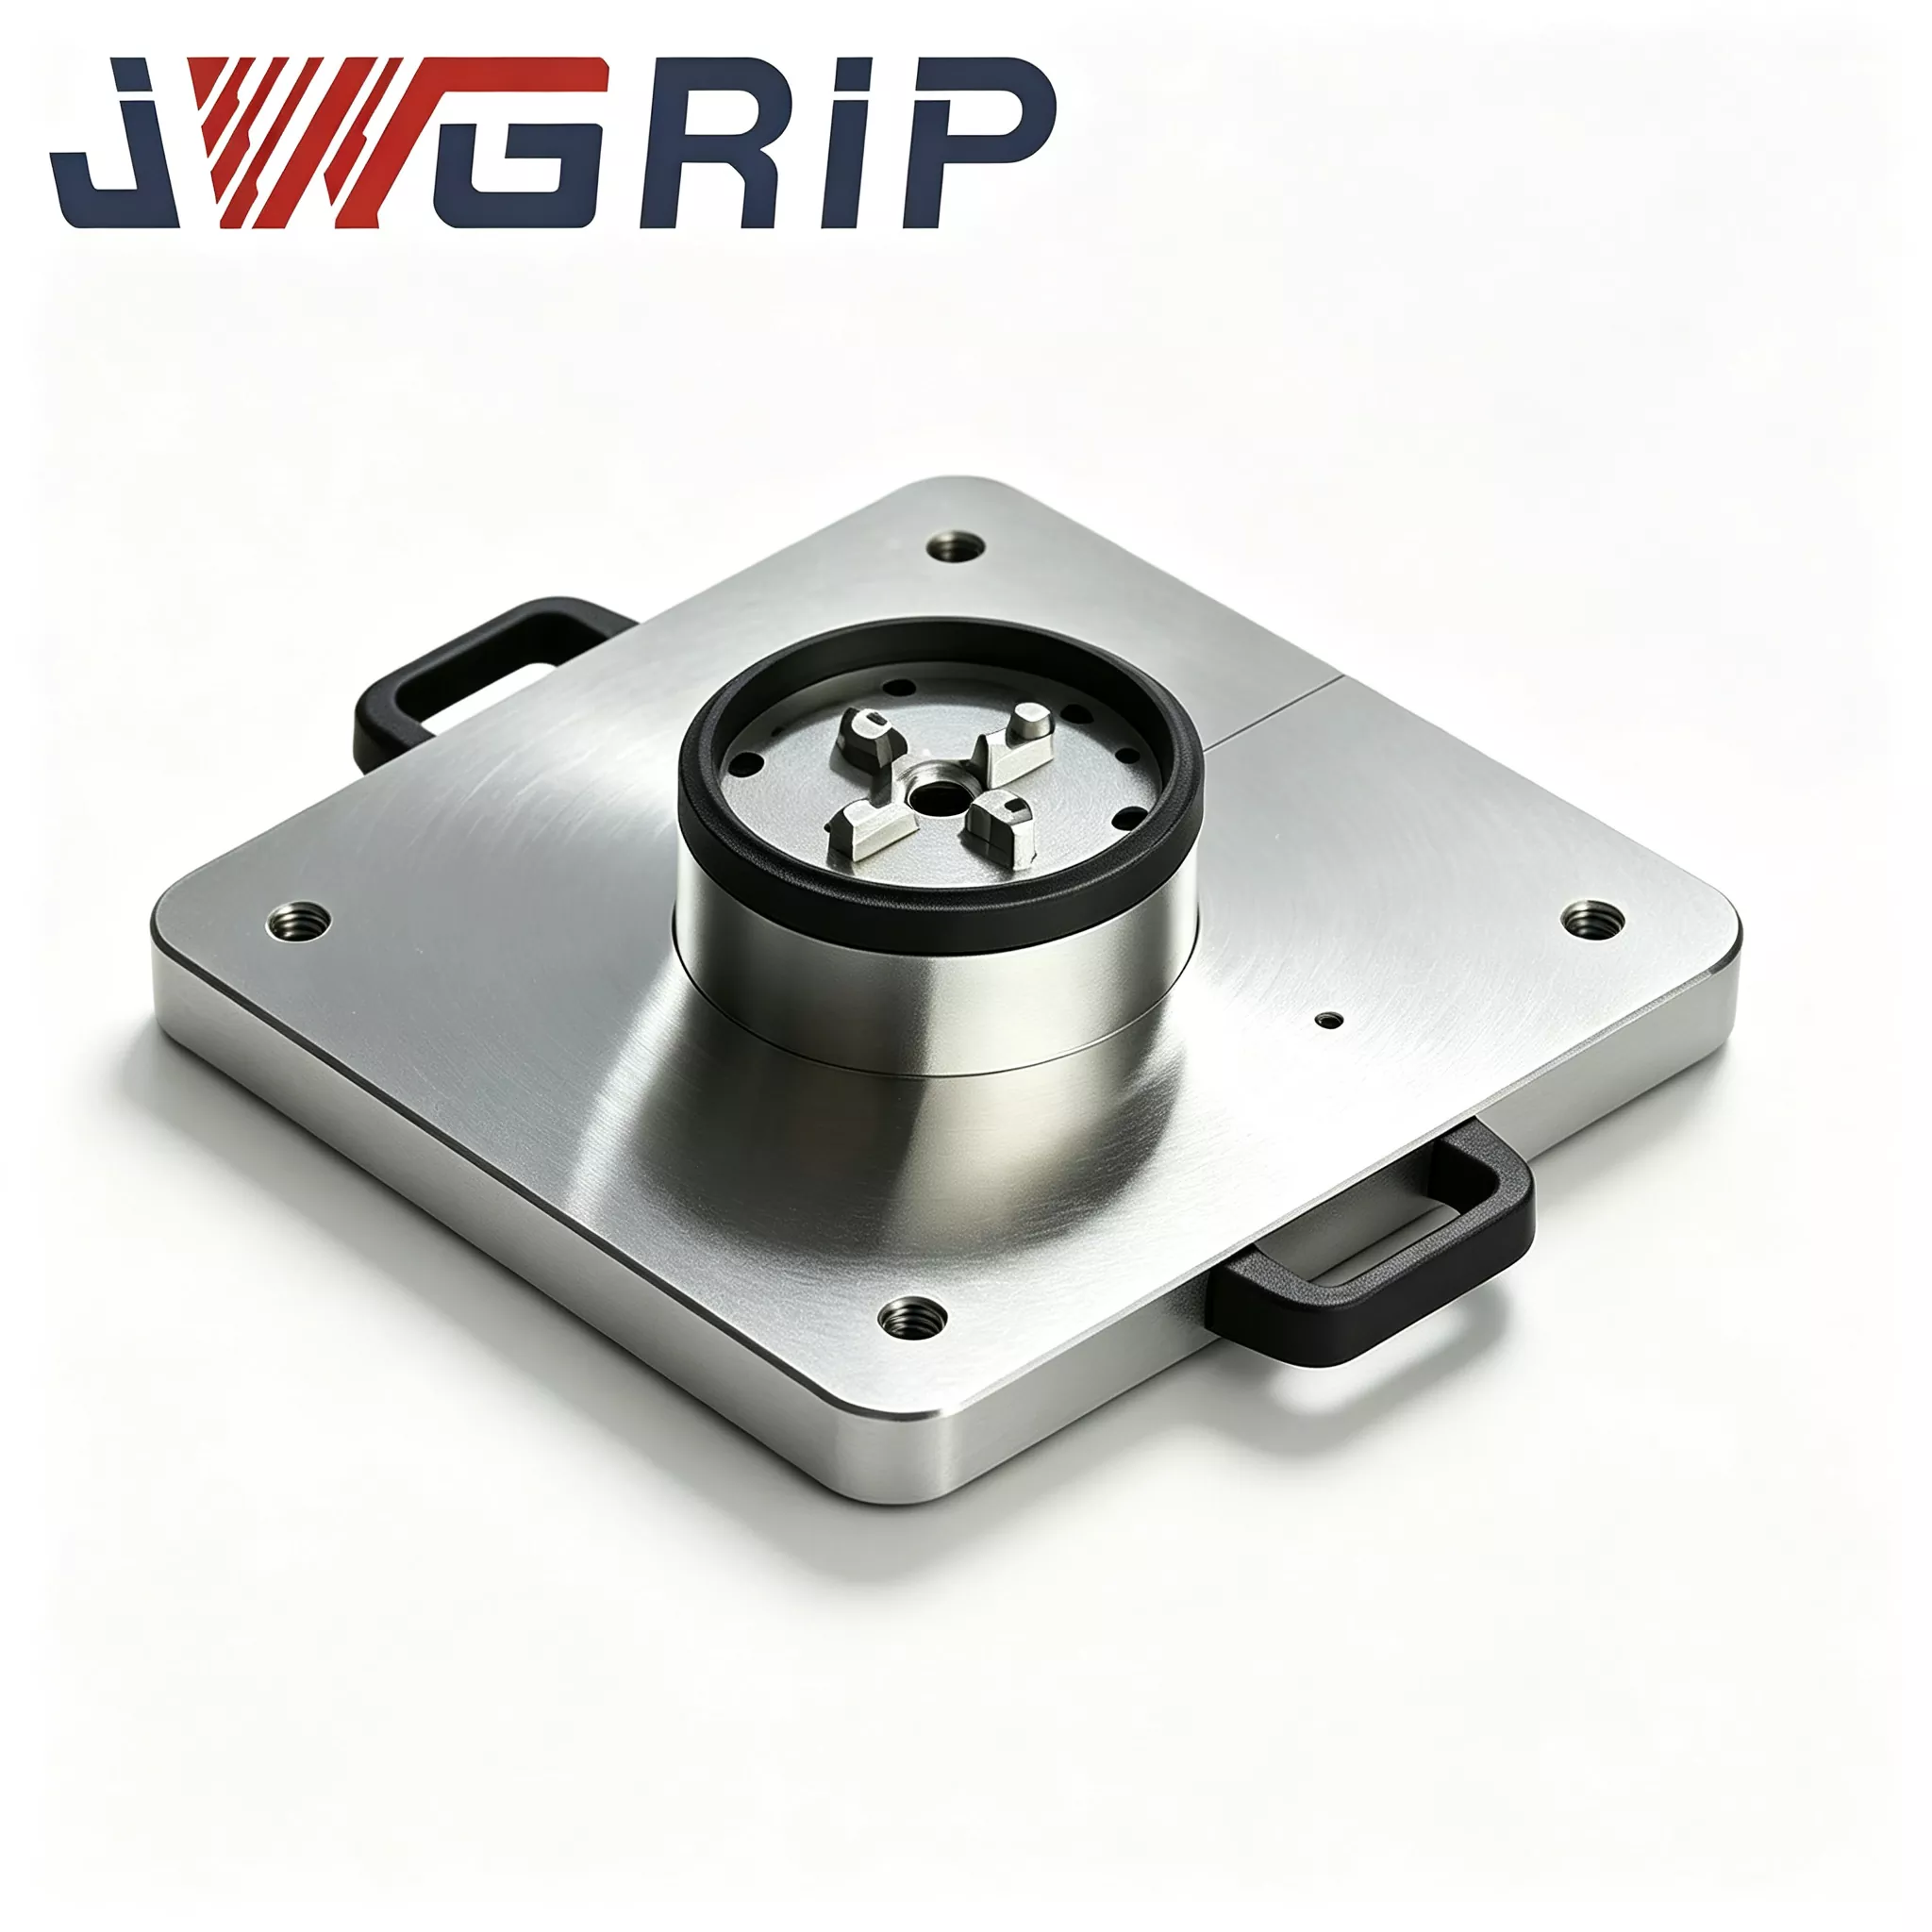
Power Chuck'lı Otomatik Sıfır Noktası Paleti
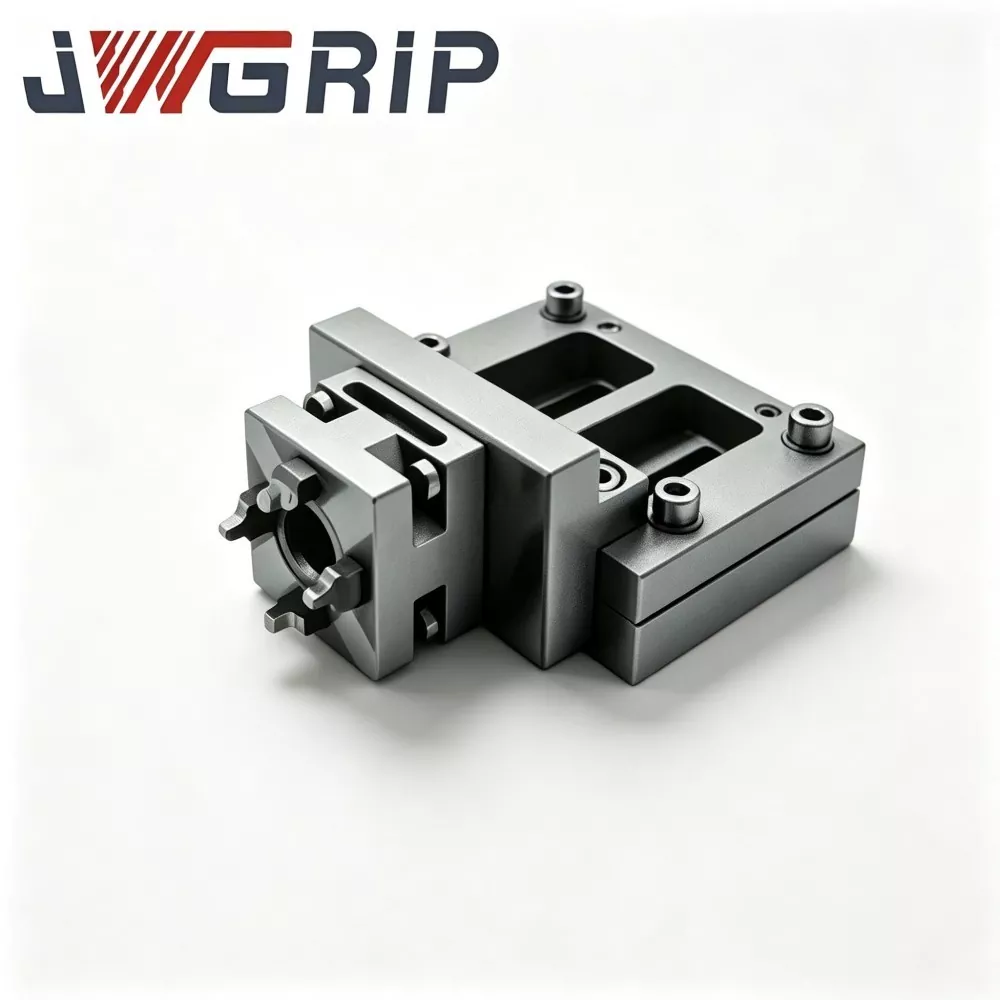
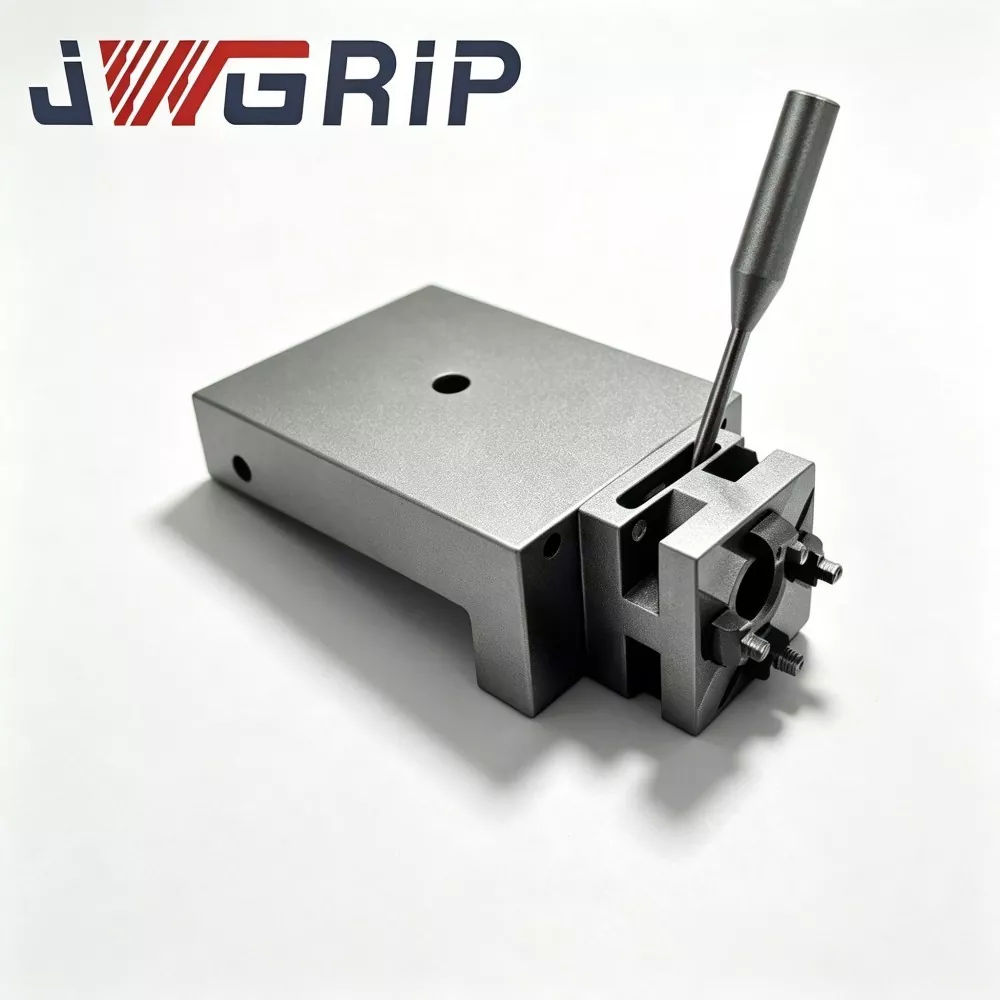
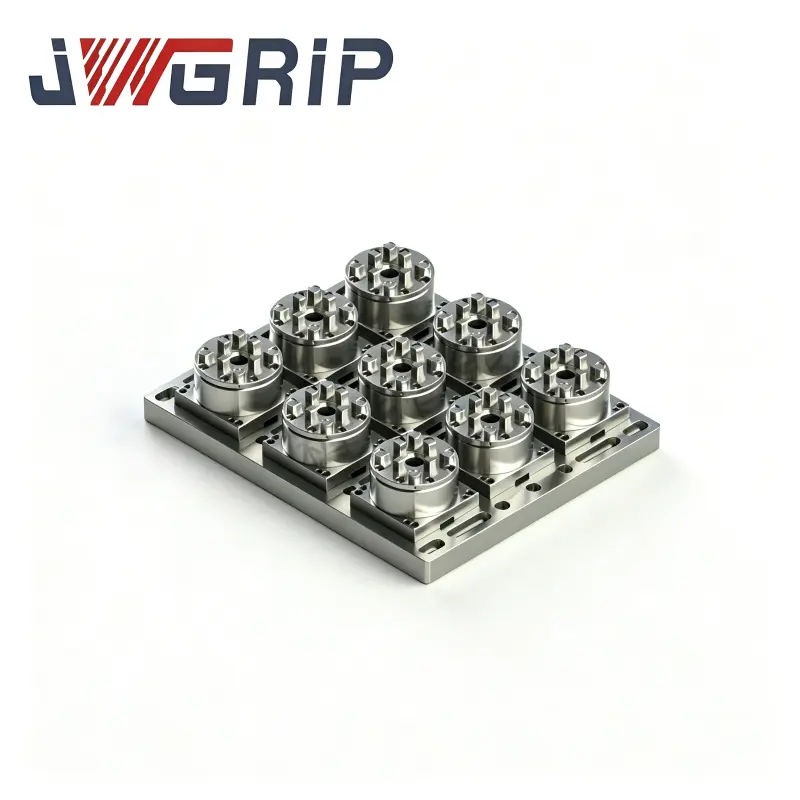
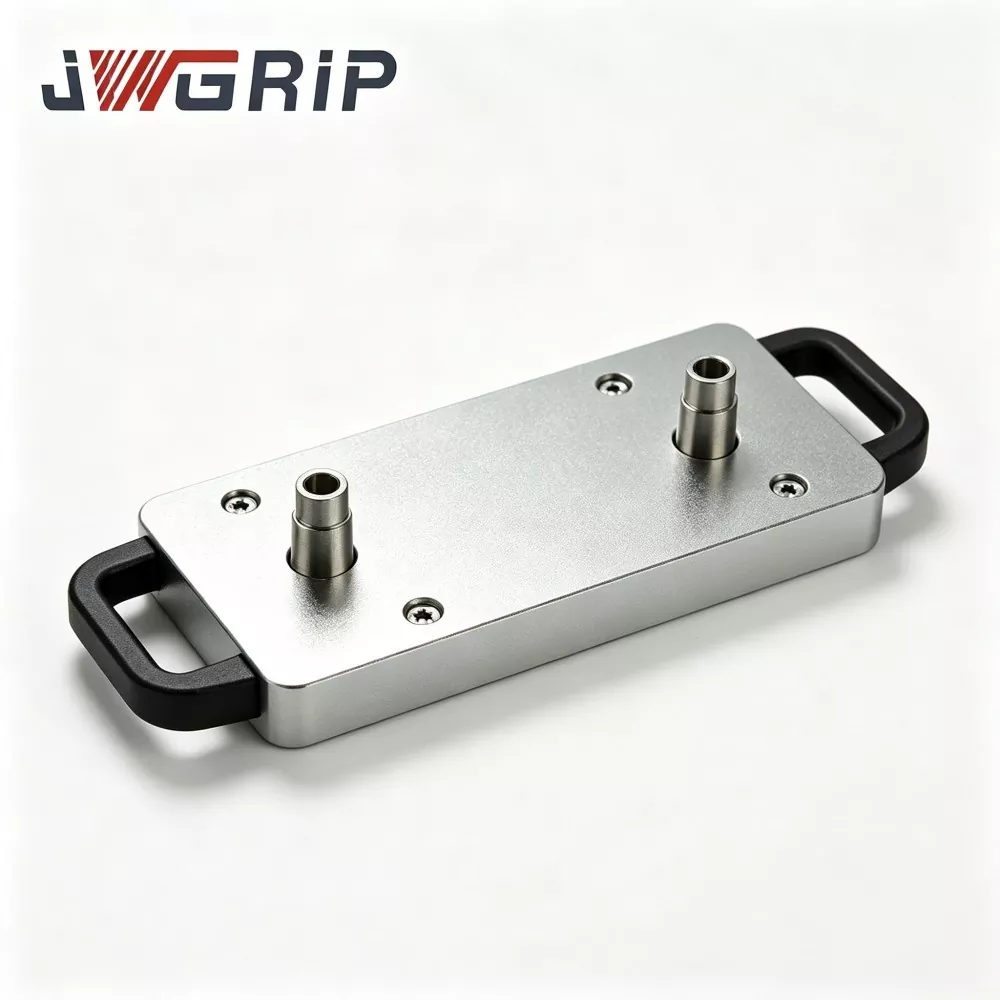
JWGRIP, Çin'de Power Chuck'lı Profesyonel Otomatik Sıfır Noktası Paletinin üreticisi ve tedarikçisidir. Esnek insansız CNC üretim hatları için özel olarak tasarlanmış entegre bir sıfır noktası konumlandırma fikstürüdür. Sıfır noktası konumlandırma referans bileşenini ve elektrikli pnömatik ayna kilitleme ünitesini tek bir cihazda birleştirerek ek çok katmanlı adaptör plakaları veya ayrı ayna ataşmanları satın alma ihtiyacını ortadan kaldırır. Doğrudan takım tezgahı çalışma masasına monte edilebilir ve sabitlenebilir ve endüstriyel robot tutuculara bağlanabilir.
Power Chuck'lı Otomatik Sıfır Noktası Paleti, iş parçası kenetlendikten sonra otomatik konumlandırma, otomatik kenetleme ve otomatik serbest bırakma işlemlerini gerçekleştirebilir. Otomotiv alüminyum alaşımlı döküm parçalarının işlenmesinde, 3C tüketici elektroniği için metal yapısal bileşenlerin büyük ölçekli üretiminde ve kalıp atölyelerinde otomatik grafit elektrot işleme ünitelerinde yaygın olarak kullanılmaktadır.
Ürün Kompozisyonu ve İş Akışı
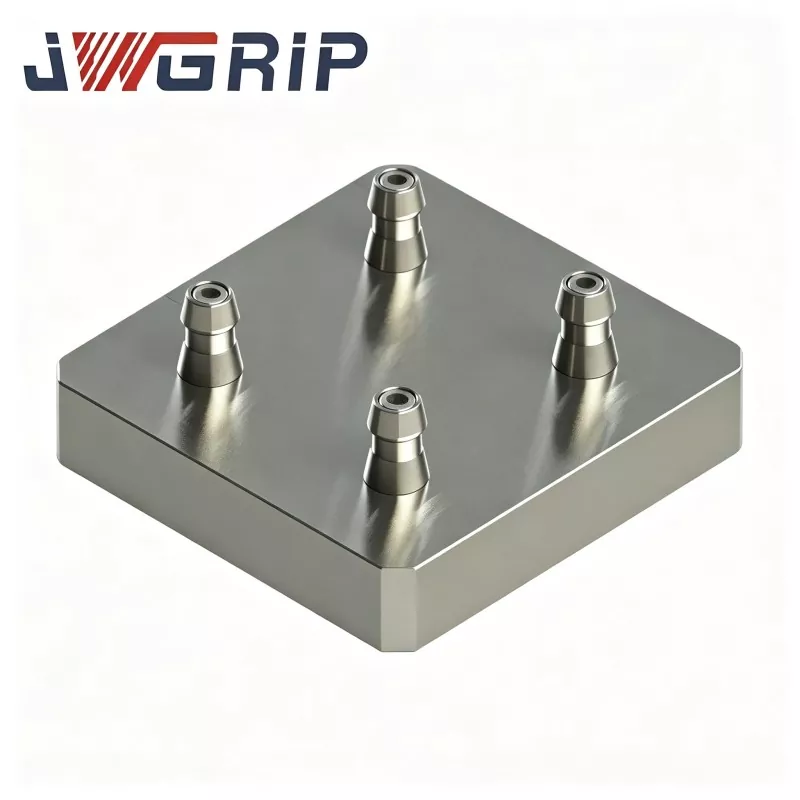
Power Chuck'lı Otomatik Sıfır Noktası Paleti, Sıfır Noktası Paleti serisine aittir. Esas olarak dört temel bileşenden oluşur: palet tabanı gövdesi, yüksek hassasiyetli sıfır noktası konumlandırma manşonu düzeneği, pnömatik tahrik modülü ve senkron güç aynası fikstürü.
İş akışının tamamı şu şekildedir: Endüstriyel robot, yüklenen iş parçasının sabitleme tabanını alır ve paletin referans düzlemine yerleştirir. Sıfır noktası konumlandırma manşonu ilk konumlandırmayı tamamlar. Dahili sensör konumu doğru bir şekilde algıladığında PLC kontrol sistemine bir sinyal gönderir.
PLC, pnömatik devreyi başlatır ve yerleşik pnömatik ünite, elektrikli ayna fikstürünü eşzamanlı olarak içeri doğru hareket edecek şekilde çalıştırır ve fikstür tabanının düzgün radyal kenetlenmesini sağlar.
Sıkıştırma tamamlandıktan sonra CNC takım tezgahına bir elektriksel onay sinyali gönderilir ve kesme işlemi döngüsü başlar.
İşleme programı sona erdiğinde takım tezgahı bir tamamlama sinyali gönderir ve pnömatik devre basıncı serbest bırakır. Ayna fikstürü eşzamanlı olarak açılır ve robot, tamamlanmış iş parçasını fikstürle birlikte alarak bir sonraki yükleme döngüsüne hazırlanır.
Tüm süreç, cıvataların manuel olarak sıkılmasını veya manuel gösterge ve hizalamayı gerektirmez.


Proses Avantajları
Taban plakası ham parçası dövme alaşımlı çelikten yapılmıştır ve CNC işleme süreci sırasında oluşan iç artık gerilimi ortadan kaldırmak için iki tam gerilim giderme ısıl işlemine tabi tutulur.
Birçok düşük maliyetli rakip bu önemli adımı atlayacaktır. Temel malzemedeki iç artık gerilim önemliyse, atölyede tekrarlanan kenetleme işlemleri ve gündüz-gece döngülerinden kaynaklanan sıcaklık değişiklikleri, referans kıyaslama düzleminde çıplak gözle görülemeyen mikroskobik deformasyonlara neden olabilir.
Bu durum, işlenen iş parçalarında sürekli boyut sapmalarına yol açacak ve büyük miktarda atık kaybına yol açacaktır.
Fabrikamızda her bir hammadde parçası tavlama işlemini titizlikle tamamlamaktadır. Bu standart, on yılı aşkın pratik mühendislik deneyiminden türetilmiştir ve çok sayıda CNC otomatik fikstür projesine hizmet etmektedir. Konumlandırma burcu, aşınmaya karşı yüksek dirençli rulman çeliğinden yapılmıştır, su verme ve temperleme işleminden geçer ve konumlandırma yüzeyleri arasındaki boşluğu en aza indirmek ve sayısız değiştirme döngüsünden sonra bile istikrarlı konumlandırma performansı sağlamak için iç delik ince taşlama ve ultra ince işleme ile birleştirilir.
Temel Avantajlar
1. Entegre Tek Parça Yapısal Tasarım
Entegre tek parça tasarım, takım tezgahı çalışma tezgahındaki montaj alanından tasarruf sağlar ve çok katmanlı adaptör plakalarının neden olduğu birikmiş montaj hatalarını ortadan kaldırır. Geleneksel bölünmüş tip çözümler, sıfır noktalı paletlerin, adaptör taban plakalarının ve bağımsız aynaların istiflenmesini gerektirir; burada 2-3 plakanın istiflenmesi, ekstra 3-5μm'lik birikmiş konumlandırma sapmasına neden olabilir. Yekpare entegre tasarımımız bu hata kaynaklarını ortadan kaldırır, satın alınan aksesuar sayısını azaltır ve son müşteriler için yedek parça yönetimi maliyetlerini düşürür.
2. Konumlandırma Doğruluğunu Tekrarlayın
Palet, ±2μm'lik istikrarlı tekrar konumlandırma doğruluğu sağlar. Konumlandırma burçlarının iç delikleri, honlama süper bitirme işlemiyle işlenir. Her palet, teslimattan önce %100 tam ürün doğruluğu denetiminden geçer ve her birim, yurt dışındaki alıcıların talebi üzerine doğrulama için sağlanabilecek basılı bir orijinal denetim raporuyla birlikte gönderilir.
3. Yerel Otomasyon Entegrasyonu
Standartlaştırılmış pnömatik bağlantı noktaları ve NPN elektrik sinyali çıkış arayüzleri ayrılmıştır, bu da paletin piyasadaki birçok ana endüstriyel robot markasıyla uyumlu olmasını sağlar. Gözetimsiz gece vardiyasında üretimi gerçekten destekler. Yerli bir otomobil parçası son kullanıcısından alınan gerçek yenileme verilerine göre, donanım değiştirme döngüsü süresi orijinal kılavuzdaki 12-15 dakikadan, paletlerimizin yerleştirilmesinden sonra 45 saniyeye düştü ve gece vardiyaları sırasında hiçbir operatörün sahada kalmasına gerek kalmadı.
4. Yüksek Sıkma Kuvveti Çıkışı
Yerleşik güçlü pnömatik ayna ünitesi, kalıp çeliği ve dökme alüminyum iş parçalarının ağır ilerlemeli işlenmesiyle oluşturulan kesme etkisine dayanabilen, 45 kN'ye kadar maksimum sıkma kuvveti sağlar ve kesme işlemleri sırasında fikstürün kayması ve gevşeme riskini etkili bir şekilde azaltır.
5. Kolay Bakım ve Kontrol Edilebilir Yedek Parça Maliyeti
Ayna çene düzenekleri, tüm paletin takım tezgahı çalışma tezgahından çıkarılmasına gerek kalmadan ayrı ayrı sökülebilir ve değiştirilebilir. Çeneler aşındığında veya hasar gördüğünde, müşterilerin tüm palet setini değiştirmek yerine yalnızca ilgili yedek parçaları satın alması yeterli olur, bu da uzun vadeli ekipman bakım yatırımını etkili bir şekilde azaltır.


Gerçek Müşteri Örnekleri
Power Chuck'lı Otomatik Sıfır Noktası Paleti çoğunlukla üç üretim hattı kategorisinde uygulanır: otomotiv bileşenleri için insansız CNC üretim hatları, 3C metal yapısal parçalar için seri üretim hatları ve kalıp fabrikalarındaki esnek otomatik grafit elektrot işleme hücreleri.
Vaka1:Büyük ölçekli bir yerli otomobil parçası üreticisi, alüminyum basınçlı döküm işleme için iki esnek CNC otomatik üretim hattını toplam 16 set Otomatik Sıfır Noktası Paleti ve Power Chuck ile donattı. Yenileme işleminden önce operatörlerin her fikstür değişimi için manuel gösterge ve hizalamaya ihtiyacı vardı ve bu işlem parti başına yaklaşık 13 dakika sürüyordu. Sıfır nokta otomasyonlu paletlerimizin devreye alınmasından sonra robot tüm yükleme-boşaltma, konumlandırma ve kenetleme işlerini tamamlar. Tek geçiş döngüsü 42-50 saniyeye kısalır. Gözetimsiz gece vardiyası gerçekleştirilir. Üç aylık sürekli üretim istatistiklerine göre aylık atölye düzeyindeki üretim kapasitesi yüzde 22 oranında artıyor. İş parçası partileri arasındaki boyutsal tutarlılık bariz bir şekilde iyileşir ve reddetme-hurda oranı önemli ölçüde düşer.
Vaka2:Pearl River Delta'da bulunan büyük ölçekli bir kalıp yapım işletmesi, bu otomatik paletin birden fazla setini grafit elektrotlu otomatik işleme hücrelerinin içine yerleştiriyor. Tüm elektrot tabanları birleşik standart boyutları benimser. Operatörler artık her elektrot işleme görevi için manuel gösterimi tekrarlamıyor. Bitmiş elektrotların boyutsal tutarlılığı büyük ölçüde iyileşir ve kalıp atölyesi personelinin tekrarlayan iş yoğunluğu azalır. Önerilen görüntü konumları: kendi işleme atölyemizde çekilmiş saha fotoğrafları, müşteri sahası otomasyon iş istasyonunun gerçek çekim resimleri, palet gövdesinin patlatılmış detaylı detaylı fotoğrafları, fabrika çıkış doğruluğu-QC denetimi sırasında çekilen fotoğraflar.
Üretim Süreci
Tüm otomatik paletler, şirket içi CNC fikstür atölyemizde dövme, CNC işleme, ısıl işlem, taşlama ve montaj dahil olmak üzere tam akışlı üretimden geçer. Hiçbir ünitenin tamamının OEM dış kaynak kullanımı benimsenmemiştir.
Üretim iş akışını tamamlayın:
alaşımlı çelik boş dövme → kaba işleme → ilk gerilim giderme yaşlandırma → yarı bitirme → ikincil gerilim giderme yaşlandırma → süper hassas taşlama → burç presleme → genel montaj → çok parçalı doğruluk ve performans denetimi → hava sızdırmazlık basınç testi → pas önleme koruması → ihracat sınıfı paketleme.
Kalite Kontrol ve Sertifikalar
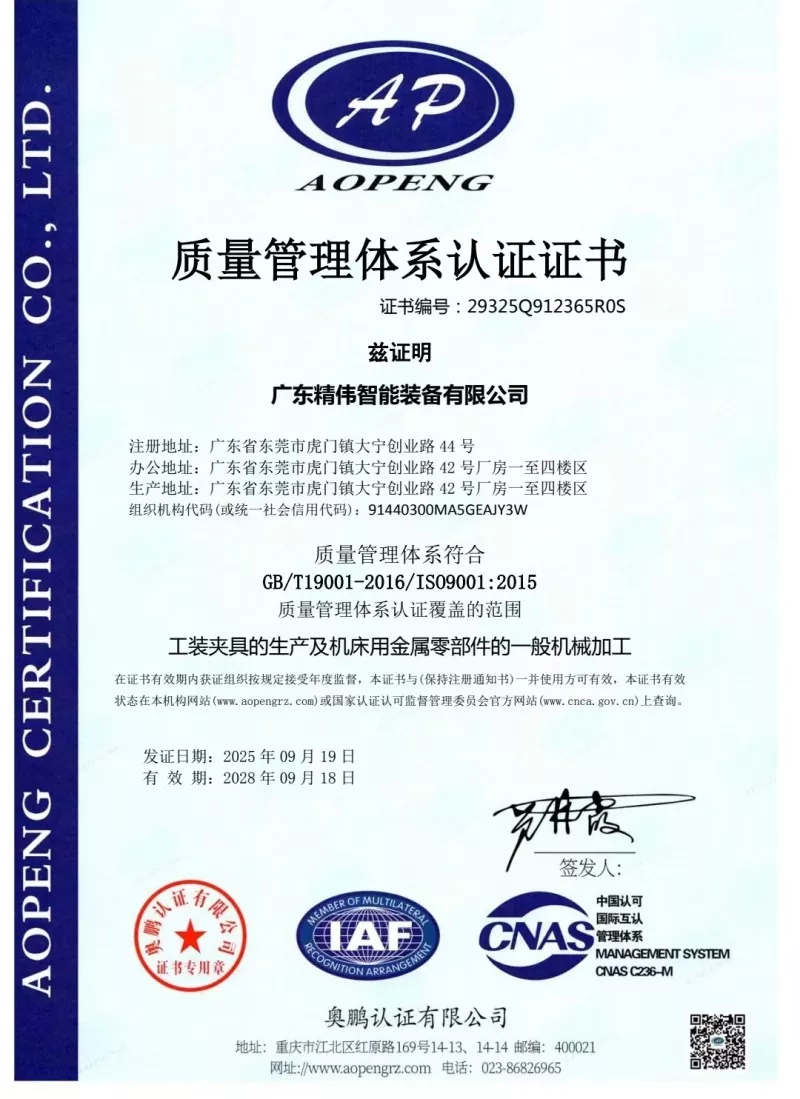
Her ünite için zorunlu teslimat öncesi inceleme öğeleri: tekrar konumlandırma doğruluğu testi, gerçek ayna sıkma kuvveti ölçümü, hava sızdırmazlık basınç tutma testi (5 dakikalık tutma süresi içinde izin verilen maksimum basınç düşüşü ≤0,02 MPa), elektrik sinyali mantığı bütünlüğü testi. Her ünite benzersiz fabrika denetim veri sayfasıyla birlikte teslim edilir. Fabrikamız ISO9001 kalite yönetim sistemi sertifikasına sahiptir. Anahtar metal bileşenler için malzeme sertifikaları mevcuttur. Müşteriler tarafından belirlenen üçüncü taraf laboratuvar denetimi kabul edilebilir.
Seçim Kılavuzu
İlk olarak, müşteri yerindeki fikstür taşıyıcısının gerçek dış boyutunun palet sıkıştırma aralığı spesifikasyonuna uygun olduğunu doğrulayın.
İkinci olarak atölye hava kaynağının durumunu kontrol edin. Basınçlı hava basıncı sabit olarak 0,5-0,7MPa aralığında kalmalıdır. Hava kaynağı basıncında ciddi dalgalanmalar yaşanıyorsa, basınç düzenleyici filtre üçlü tertibatının kullanılması önemle tavsiye edilir.
Üçüncü olarak, otomasyon projesi tedariki için robot ile PLC kontrol sistemi arasındaki IO iletişim protokolünü netleştirin. Eksiksiz elektrik arayüzü dokümantasyonunu ücretsiz olarak sağlıyoruz.
Dördüncüsü, ağır iş parçaları işleniyorsa maksimum iş parçası ağırlığını sağlayın. Teknik personelimiz değerlendirme yapacak ve güçlendirilmiş özelleştirilmiş versiyon paletin gerekli olup olmadığına karar verecektir.
Kurulum, Devreye Alma ve Çalıştırma Notları
Paleti makine tezgahının çalışma tezgahına monte ederken, cıvataları kılavuzda belirtilen tork değerlerine kesinlikle uyarak sıkın. Palet gövdesinin deformasyonunu önlemek için aşırı torkla sıkma yasaktır. Nemin ve metal kalıntıların aynaya girerek iç bileşenlerin paslanmasına veya çene sıkışmasına neden olmasını önlemek için, basınçlı hava girişinin ön ucuna yağ-su filtresi takılmalıdır. Her 80-100 kümülatif çalışma saatinde bir, aynanın içindeki kayan sürtünme yüzeylerine kuru yağlayıcı sprey püskürtün.
Sıvı yağ, büyük alüminyum ve demir talaşlarını çektiği ve çene sıkışması arızalarını tetiklediği için sıvı motor yağı yasaktır. Üretim sırasında palet referans veri düzleminde yoğun talaş birikmesini önleyin. Operatörler, her vardiya değişiminde yerleştirme deliklerini ve referans düzlemlerini basınçlı havayla üflemeli ve temizlemelidir. Üniteyi asla teknik özellikler sayfasında listelenen maksimum sıkma kuvvetini aşacak şekilde çalıştırmayın. Aşırı yükleme işlemi ayna çenelerinde kalıcı plastik deformasyona neden olur ve palet konumlandırma doğruluğunu kalıcı olarak yok eder.
Paketleme, Teslimat Süresi ve Satış Sonrası Servis
Uzun mesafeli okyanus nakliyesi sırasında hassas veri yüzeylerini çarpışma hasarına karşı korumak için kalın köpük iç tampon korumalı ihracat sınıfı darbeye dayanıklı masif ahşap ambalaj kutuları benimsenmiştir. Standart teslim süresi: 12-18 iş günü. Bazı standart ürünler daha kısa teslimat için stokta tutulur.
12 aylık tam ünite garantisi, insanın hatalı kullanımından kaynaklanmayan üretim kusurlarını kapsar; ücretsiz tamir veya yedek parça değişimi sağlanmaktadır. Kurulum ve devreye alma için uzaktan çevrimiçi teknik rehberlik mevcuttur. Toplu sipariş projeleri için ücretli yerinde devreye alma hizmeti sunulabilir.
Sıkıştırma aralığı ayarı, pnömatik devre düzeni değişikliği ve sinyal-çıkış-formu değişikliği dahil olmak üzere özelleştirilmiş modifikasyon hizmeti desteklenir. Müşteri değerlendirme testi için ücretsiz numune mevcuttur; Numunelerin navlun bedeli alıcılar tarafından karşılanacaktır.
SSS
S1: Power Chuck'lı Otomatik Sıfır Noktası Paleti diğer üçüncü taraf markaların sıfır noktası fikstürleriyle uyumlu olabilir mi?
C: Standart versiyonun veri boyutu, yerel sıfır noktası sistemimizle eşleşiyor. Projeniz için diğer marka sıfır noktası fikstürleriyle uyumluluk gerekiyorsa, sipariş vermeden önce teknik gereksinimleri bildirin, özelleştirilmiş datum boyutlu işleme gerçekleştirilebilir.
S2: Kararsız hava kaynağı basıncı, kelepçeleme güvenliğini ve güvenilirliğini etkiler mi?
C: Doğrudan etki yaratacaktır. Yetersiz hava kaynağı basıncı, gerçek ayna sıkma kuvvetini azaltır ve kesme sırasında iş parçasının gevşemesi riski oluşturur. Basıncı 0,5-0,7 MPa arasında dengelemek için basınç düzenleyici filtre tertibatının şiddetle tavsiye edilir.
S3: Uzun süreli çalışma sonrasında tekrar konumlandırma doğruluğunun azalmasının başlıca nedenleri nelerdir?
C: Sık karşılaşılan üç temel neden: birincisi, referans yerleştirme yüzeylerinde biriken talaş kirleticileri; ikincisi, iç kayan bileşenlerin normal aşınması; üçüncüsü, dıştan gelen ağır darbenin neden olduğu palet gövdesi deformasyonu. Temizlik ve bakıma öncelik verin. Eskiyen parçalar komple palet yenilemek yerine ayrı yedek parçalarla değiştirilebilir.
S4: Bu palet 5 eksenli CNC takım tezgahlarına uygulanabilir mi?
C: 5 eksenli makinelerle uyumludur. 5 eksenli iş mili eğilmesi sırasında çarpışmayı önlemek için monte edilmiş toplam fikstür yüksekliği hesaplanmalıdır. Seçim aşamasında takım tezgahı modelini sağlayın, biz sizin için müdahale riskini değerlendirelim.
Talep Gönder
İletişim bilgileri
-
Adres
No. 44, Daning Girişimcilik Yolu, Humen Kasabası, Dongguan Şehri, Guangdong Eyaleti, Çin
-
tel
-
E-posta
JWGRIP'e soruşturma göndermeye hoş geldiniz. Profesyonel teknik ve satış ekibimiz ücretsiz fikstür seçimi, özelleştirilmiş çözüm tasarımı ve doğru fiyat teklifi sağlayacaktır.
Haber Önerileri